欢迎来到金站网
金站网首页
网站导航
内六角圆柱头螺钉是依靠内六角孔传递扭矩的螺纹紧固件,沉孔安装后头部不外露,不会干涉周边零部件运动。按照强度等级分为 8.8 级、10.9 级、12.9 级,不同等级的抗拉强度、硬度差异明显,广泛应用于机床机架、注塑模具、自动化工装、液压设备等重载装配场景。虽然内六角结构抗扭能力优于十字槽,但装配不当依然会出现内六角孔磨损、打滑,也就是常说的滑牙。
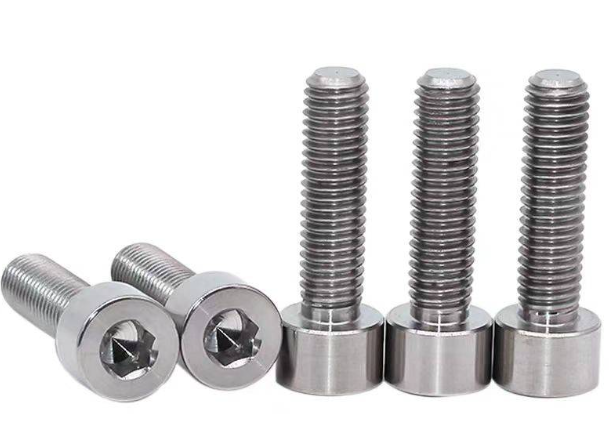
滑牙一般分为两种情况:螺钉头部内六角孔被磨圆打滑,或是外螺纹牙型损坏,二者诱因各不相同。
工具选型不匹配 使用尺寸偏小的内六角扳手,扳手无法完全贴合六角孔内壁,受力时发生倾斜,边角持续切削内六角孔内壁,短时间就会把六角孔磨圆。例如 M6 内六角圆柱头螺钉配套内六角对边尺寸为 5mm,选用 4mm 扳手极易打滑。 解决方法:严格按照规格选用对应标准内六角扳手,优先选用球头扳手方便斜向装配,但重载拧紧阶段必须更换直柄内六角扳手。
拧紧扭矩超出设计范围 超拧时,一方面螺纹牙承受过载发生塑性变形,螺纹牙被压溃;另一方面巨大扭矩集中在内六角孔尖角位置,尖角发生崩缺、变形,很终滑牙。12.9 级 M8 内六角圆柱头螺钉推荐拧紧力矩约 39N・m,超过该数值滑牙风险明显上升。 解决方法:使用扭矩扳手控制预紧力,按照强度等级与规格核对扭矩参数,禁止凭手感大力锁紧。
内六角孔本身材质与加工缺陷 螺钉头部内六角孔冲压成型时,尖角位置存在微小裂纹,或者热处理硬度控制不当,硬度过高韧性不足,扭矩作用下尖角崩损。 解决方法:采购阶段核验产品标准 GB/T70.1,入库抽检外观与硬度,选用加工稳定的供应商。上海锦瑞标准件配套有限公司供应的内六角圆柱头螺钉,按国标生产,可提供材质与力学性能资料。
扳手倾斜、装配受力偏心 装配时扳手歪斜,扭矩只作用在六角孔局部尖角,应力集中,造成边角快速磨损。沉孔内有铁屑、毛刺,也会让扳手无法垂直就位。 解决方法:清理沉孔内部杂质,装配保持扳手与螺钉同轴,避免倾斜施力。
螺纹锈蚀、异物卡阻强行拧动 长期存放或在腐蚀环境使用,螺纹生锈、混入铁屑,转动阻力变大,强行拧入时扭矩全部集中在内六角头部,造成滑牙。 解决方法:锈蚀螺纹先做除锈处理,清理螺纹碎屑,必要时添加润滑脂降低转动阻力。
内六角圆柱头螺钉 GB/T70.1 常用强度等级:
8.8 级:很小抗拉强度 800MPa,硬度范围 HV250~320,普通设备机架装配;
10.9 级:很小抗拉强度 1000MPa,硬度范围 HV320~380,模具、工装常用;
12.9 级:很小抗拉强度 1200MPa,硬度范围 HV380~440,重载精密设备。 硬度越高,抗扭承载力越强,但韧性下降,对内六角孔加工、装配扭矩控制要求更高。
优点:
圆柱头沉孔安装,安装后头部沉入工件,不占用外部空间;
内六角多面受力,相比十字槽螺丝,可承受更大拧紧扭矩;
标准化程度高,GB/T70.1 规格齐全,更换配件方便。 局限: 头部内六角孔深度有限,一旦头部滑牙,很难取出螺钉;不适合需要频繁拆装且维护空间狭小的简易设备。
一、确认工况载荷,静态载荷可选 8.8 级;振动、重载模具工装优先 10.9 级;极限重载场景选用 12.9 级。 二、核对沉孔尺寸,工件沉孔深度要大于螺钉圆柱头高度,保证头部完全沉入,防止干涉。 三、配套工具提前校验,定期更换磨损的内六角扳手,磨损扳手是现场滑牙的高频诱因。 四、螺纹配合检查,装配前清理螺纹孔,去除毛刺、铁屑,避免装配阻力异常升高。
到货入库时,核对产品标识是否符合 GB/T70.1,检查内六角孔内壁是否存在毛刺、崩角。可抽样进行硬度测试,同时用对应规格内六角扳手试拧,确认扳手贴合无旷量。存放环境保持干燥通风,防止螺纹锈蚀,提前规避后续装配滑牙隐患。
内六角圆柱头螺钉凭借紧凑结构与高强锁紧能力,是工业领域主流紧固件。了解内六角圆柱头螺钉为什么容易滑牙,做好工具选型、扭矩管控与装配前清理,能够有效降低头部六角孔磨损、螺纹压溃等失效,保障设备装配长期稳定可靠。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询