欢迎来到金站网
金站网首页
网站导航
钻尾螺钉是尾部自带钻头结构的复合紧固件,钻头前列率先切入板材,后续螺纹同步攻丝锁紧。按照尾部钻尾长度划分,常见 ST4.2、ST4.8、ST5.5、ST6.3 等规格,适配不同厚度金属板材,普遍用于钢结构屋面、幕墙、厂房彩钢围护、铝合金框架装配。虽然使用便捷,但在现场施工中,常会出现螺钉钻入后位置跑偏,也就是钻孔偏移现象,造成孔位错位、板材撕裂。
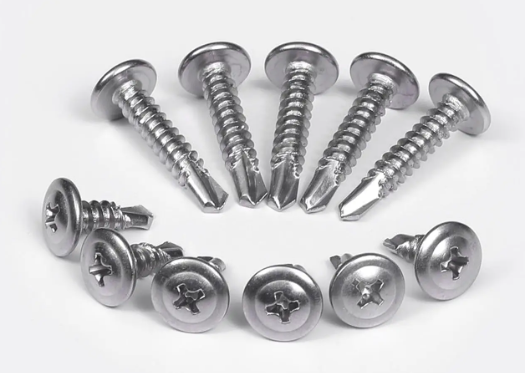
钻孔偏移指钻尾螺钉钻入板材过程中,钻头偏离预设点位,出现孔位偏移、板材拉长变形,严重时会导致板材开裂、密封垫失效。主要诱因分为板材、工具、产品、施工操作四类。
基材表面不平整 彩钢瓦、薄钢板存在波浪变形、凸起、凹陷,钻头前列接触板材时受力不均,前列容易向低侧滑动。厚度小于 0.8mm 的薄板刚性不足,受压后发生形变,进一步放大偏移量。 解决方法:安装前校正板材,保证贴合基层,板材悬空区域增加支撑点位,减少受压形变。
电动工具操作不当 手电钻转速不稳、***体倾斜,钻头切入瞬间受力偏斜。冲击类电钻不适合钻尾螺钉作业,冲击震动会让前列打滑跑偏。推荐使用可调速锂电起子机,保持***体垂直板材匀速进给。 以 ST4.8 钻尾螺钉为例,适配转速建议控制在 1200~1800r/min,转速过高容易烧蚀钻尾刀刃,转速过低进给阻力大,更容易打滑偏移。
钻尾螺钉本身钻头刃口缺陷 钻尾前列切削刃口不对称、刃口钝化、前列偏心,切入板材时两侧切削力不一致,自然向受力小的一侧偏移。部分非标产品钻尾淬火不良,刃口硬度不足,切入时发生卷刃打滑。 解决方法:选用符合标准的钻尾螺钉,入库抽检观察钻尾前列刃口是否对称完整。上海锦瑞标准件配套有限公司供应的钻尾螺钉,钻尾刃口经过热处理加工,切削性能稳定。
点位缺少定位辅助 光滑金属表面摩擦力小,前列接触瞬间容易滑移。没有定位冲点,直接放置螺钉启动电钻,是现场最常见的偏移诱因。 解决方法:使用尖冲在预设点位打出浅定位凹坑,固定钻尾前列位置,限制初始滑动。
板材内部存在硬点 基材内部焊瘤、焊缝、杂质硬块,钻尾前列接触硬点后受力换向,发生跑偏。遇到焊缝位置,建议提前打磨平整或者更换安装点位。
市场常规钻尾螺钉尾部分为短尾、长尾型号,适配板材厚度有明确区间:
ST4.2:适用板材厚度 0.5~2.5mm,多用于薄铝型材、轻型彩钢板;
ST4.8:适用板材厚度 1.0~3.0mm,厂房彩钢屋面使用较多;
ST5.5:适用板材厚度 2.0~4.0mm,钢结构次构件固定;
ST6.3:适用板材厚度 3.0~6.0mm,厚钢板连接件。 板材厚度超出适配范围,钻尾无法顺利钻透,持续加压会加剧偏移,还会造成钻尾折断。
钻尾螺钉整体分为钻尾切削段、攻丝螺纹段、头部压紧段。钻尾部位一般采用渗碳淬火处理,表层硬度 HV560 以上,保证切削金属能力;螺杆芯部保留韧性,防止钻入过程断裂。 表面处理可选镀锌、达克罗等,镀锌产品适合普通室内、干燥厂房;达克罗涂层盐雾性能更优,适合户外沿海环境,降低后期锈蚀风险。
一、核对基材材质与厚度,匹配对应规格钻尾螺钉,厚板材选用大规格长尾钻尾。 二、根据环境选择表面处理,户外彩钢屋面优先考虑防腐性能更好的涂层。 三、配套合适的电动工具,禁止冲击钻作业,选用带扭矩调节功能的起子机。 四、安装前做好定位冲点,板材悬空位置增加支撑,减少形变带来的偏移。
螺钉安装完成后,检查头部垫圈是否压紧,不得过度挤压造成彩钢瓦压塌变形。查看孔位有无明显偏移、板材是否出现撕裂,对于偏移量偏大的点位,需要重新选位安装,原孔位做好密封防水处理。存放钻尾螺钉时保持干燥,避免钻尾刃口受潮锈蚀,影响切削性能。
钻尾螺钉凭借自钻自攻一体化结构,大幅简化金属板材装配工序。了解钻尾螺钉的钻孔偏移是什么原因造成的,做好板材预处理、点位定位与工具管控,能够减少孔位跑偏、板材撕裂等施工缺陷,保障钢结构围护、彩钢屋面连接稳定可靠。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询