欢迎来到金站网
金站网首页
网站导航
分体采购两套设备突出矛盾集中在水力匹配、洁净标准、调节逻辑三大层面,灌装工位存在批量量产、换型停机、低速试产等多类动态工况,反渗透净水主机若未同步配套设计,容易出现用水峰值供水不足、低峰纯水囤积循环加剧膜元件污染的情况,常规分体机组无统一缓冲库容测算,只能依靠人工调节阀门平衡水量,人为干预带来水压波动直接造成灌装计量偏差、溢瓶缺料,拉高成品损耗;水路与灌装腔体分属两家厂商设计,管路衔接位置易形成卫生死角,分段式 CIP 清洗程序无法同步运行,菌群管控难度大幅提升,每逢行业抽检极易出现水体菌群指标波动;设备出现运行异常时,净水厂商归责灌装端用水负荷波动,灌装厂商反馈进水水质不稳定,多方沟通核对故障源头会拉长停机处置时长,中小型工厂单次停产造成的订单损失远超过采购阶段省下的差价。凤义机械一体化整线在研发阶段就完成水力负荷与灌装节拍同步建模,整套产线搭载统一 PLC 控制系统,可实时互通净水产水流量、管路压力、灌装运行速度数据,灌装提速时自动上调反渗透系统运行负荷,换型间歇阶段降低增压泵输出功率,配套标准化无菌缓冲储水单元平衡瞬时用水差值,化解分体设备供需不匹配的各类问题,全管路、灌装接触件统一采用食品级耐腐蚀不锈钢材质,设计一体化联动式在线清洗程序,净水预处理、膜系统管路、灌装冲洗腔体可同步完成洁净作业,无清洁盲区,长期平稳把控全线菌群指标。
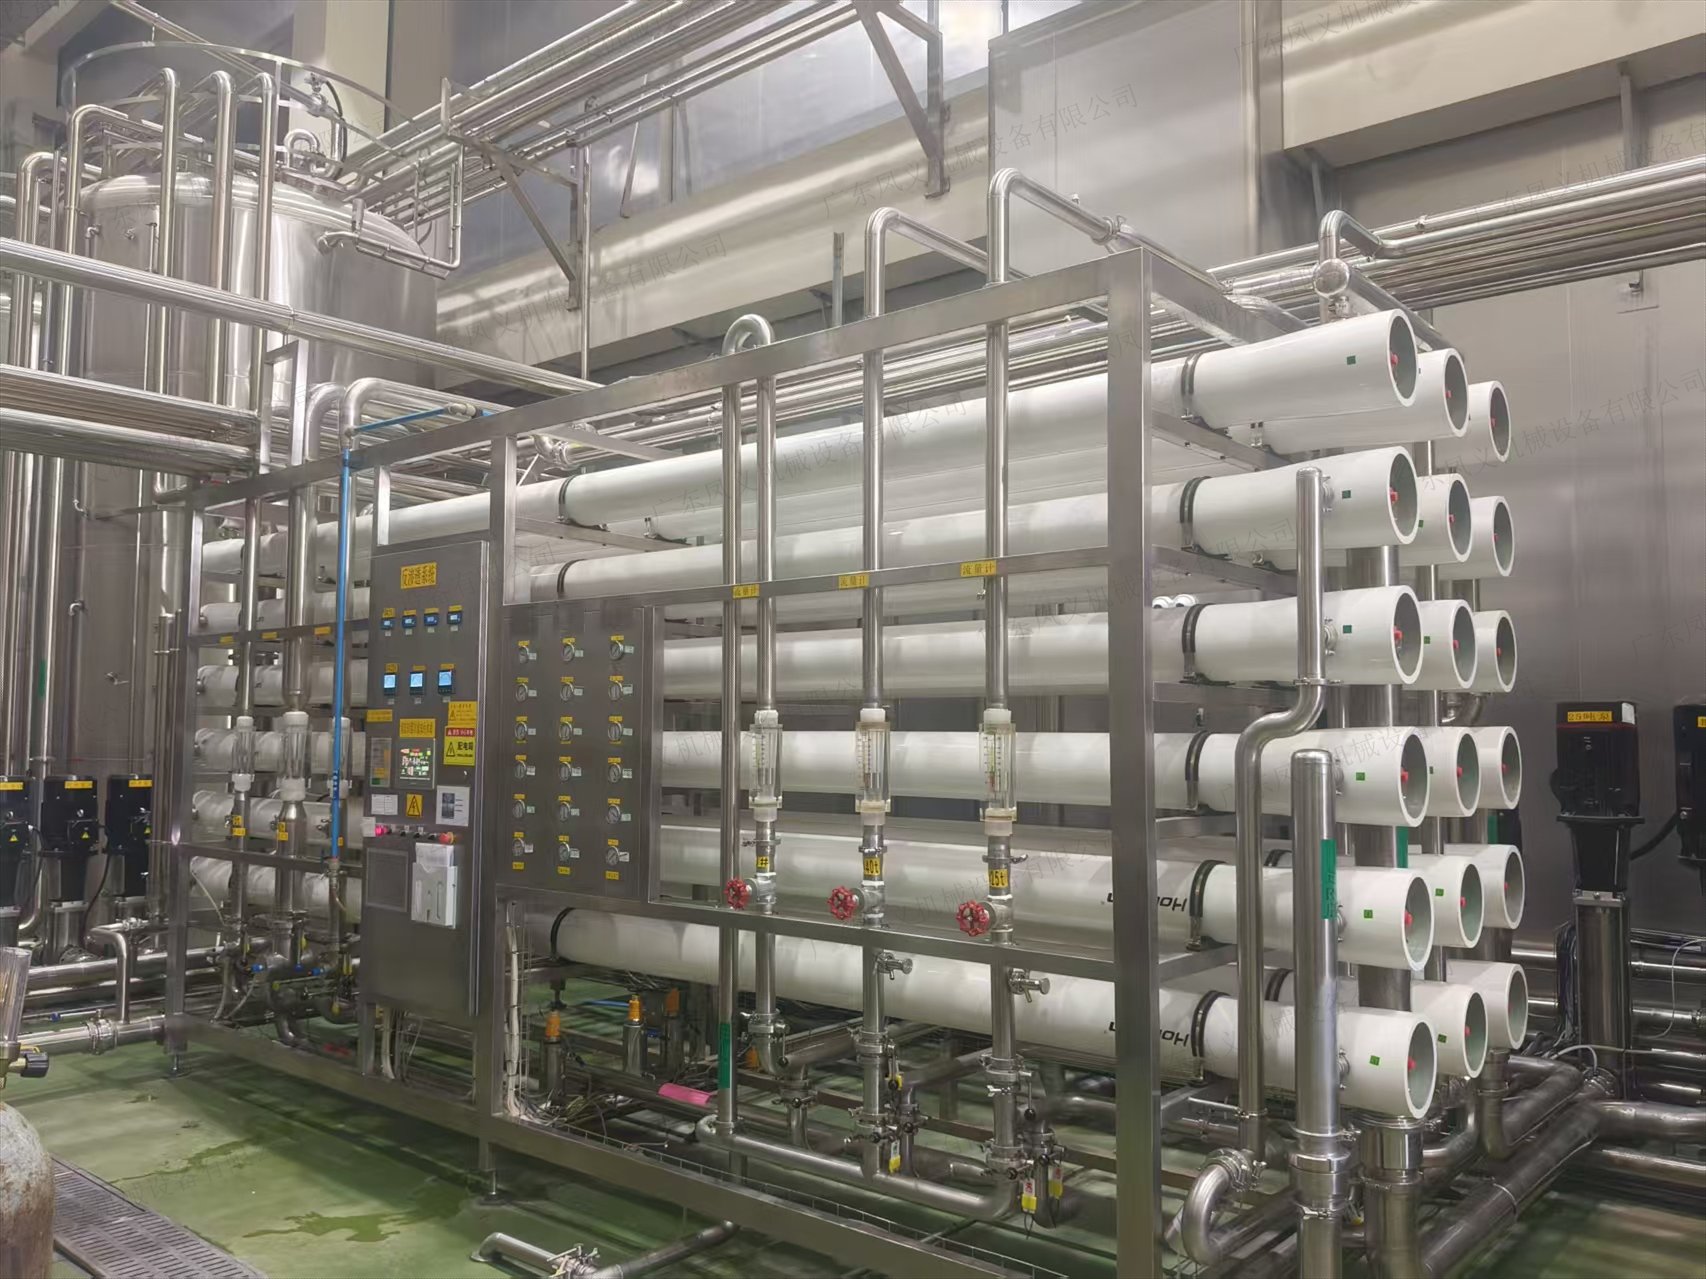 依托自有完整加工生产基地,水处理模块与灌装单元全部在自有车间同步完成钣金加工、管路焊接、电控布线、整机装配,不存在外协代工、配件外采组装情况,出厂前统一开展 72 小时联动模拟工况测试,同步校验脱盐稳定性、系统水回收率、灌装计量精度、全线联动响应速度,提前修正压力差值、流量偏差、程序延时等工况偏差,大幅压缩客户厂区现场调试周期,缩短投产等待时间。针对国内南北地域水源差异化特征,一体化方案可灵活调整反渗透预处理层级,北方高硬度水源配套全自动软化单元,南方高有机质地表水增设多层过滤吸附结构;面向海外出口项目,整套产线可按照目标市场电气规范、卫生准入标准调整设备配置,同步配套多语种操作运维手册、完整材质检测文件、出厂质检单据与全套报关资料,模块化拆分结构适配集装箱整柜海运,降低跨境运输磕碰损耗,海外建厂客户可实现净水、灌装整套设备统一打包出货,不用分别对接两家供应商处理出货、清关手续。针对不同规模生产需求,整线采用柔性模块化架构,初创小型工厂可选用紧凑型一体化机组,缩减前期场地与硬件支出;规模化量产厂区支持多套净水膜堆、多组灌装主机并联扩容,后期新增生产线只需叠加对应功能模块,无需更换原有整套产线改造,大幅缩减升级停产时长。
区别于行业只负责设备交付、售后分段跟进的经营模式,凤义机械为一体化成套项目搭建单一专属技术对接团队,全程跟进项目全周期流程,前期技术人员实地勘测厂房层高、水电排污点位、车间可用占地,同步采集原水完整理化指标、测算灌装小时峰值用水量,出具包含设备布局、管路走向、能耗测算、远期扩容预留空间的完整成套工艺图纸,适配厂房基建同步规划施工;设备生产完成配送至厂区后,自有施工班组同步完成净水机组、灌装整线就位、无缝管路对接、全线电控联调,交付阶段一对一培训厂区操作人员掌握水质巡检、灌装参数微调、全产线耗材更换、简易故障自查全套实操技能;设备投产后建立专属数字化产线档案,同步记录反渗透系统水质数据、膜元件运行状态、灌装设备计量参数、各部件耗材更换周期,原厂统一供应净水滤芯、反渗透膜、灌装阀、输送链条等全部易损配件,国内各区域支持快捷物流配送,出口耗材可随同设备分批次装箱发货,工况出现异常时技术人员同步排查水路与灌装联动故障,不用客户拆分两套设备分别对接售后人员,故障处置链路简洁顺畅。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询