欢迎来到金站网
金站网首页
网站导航
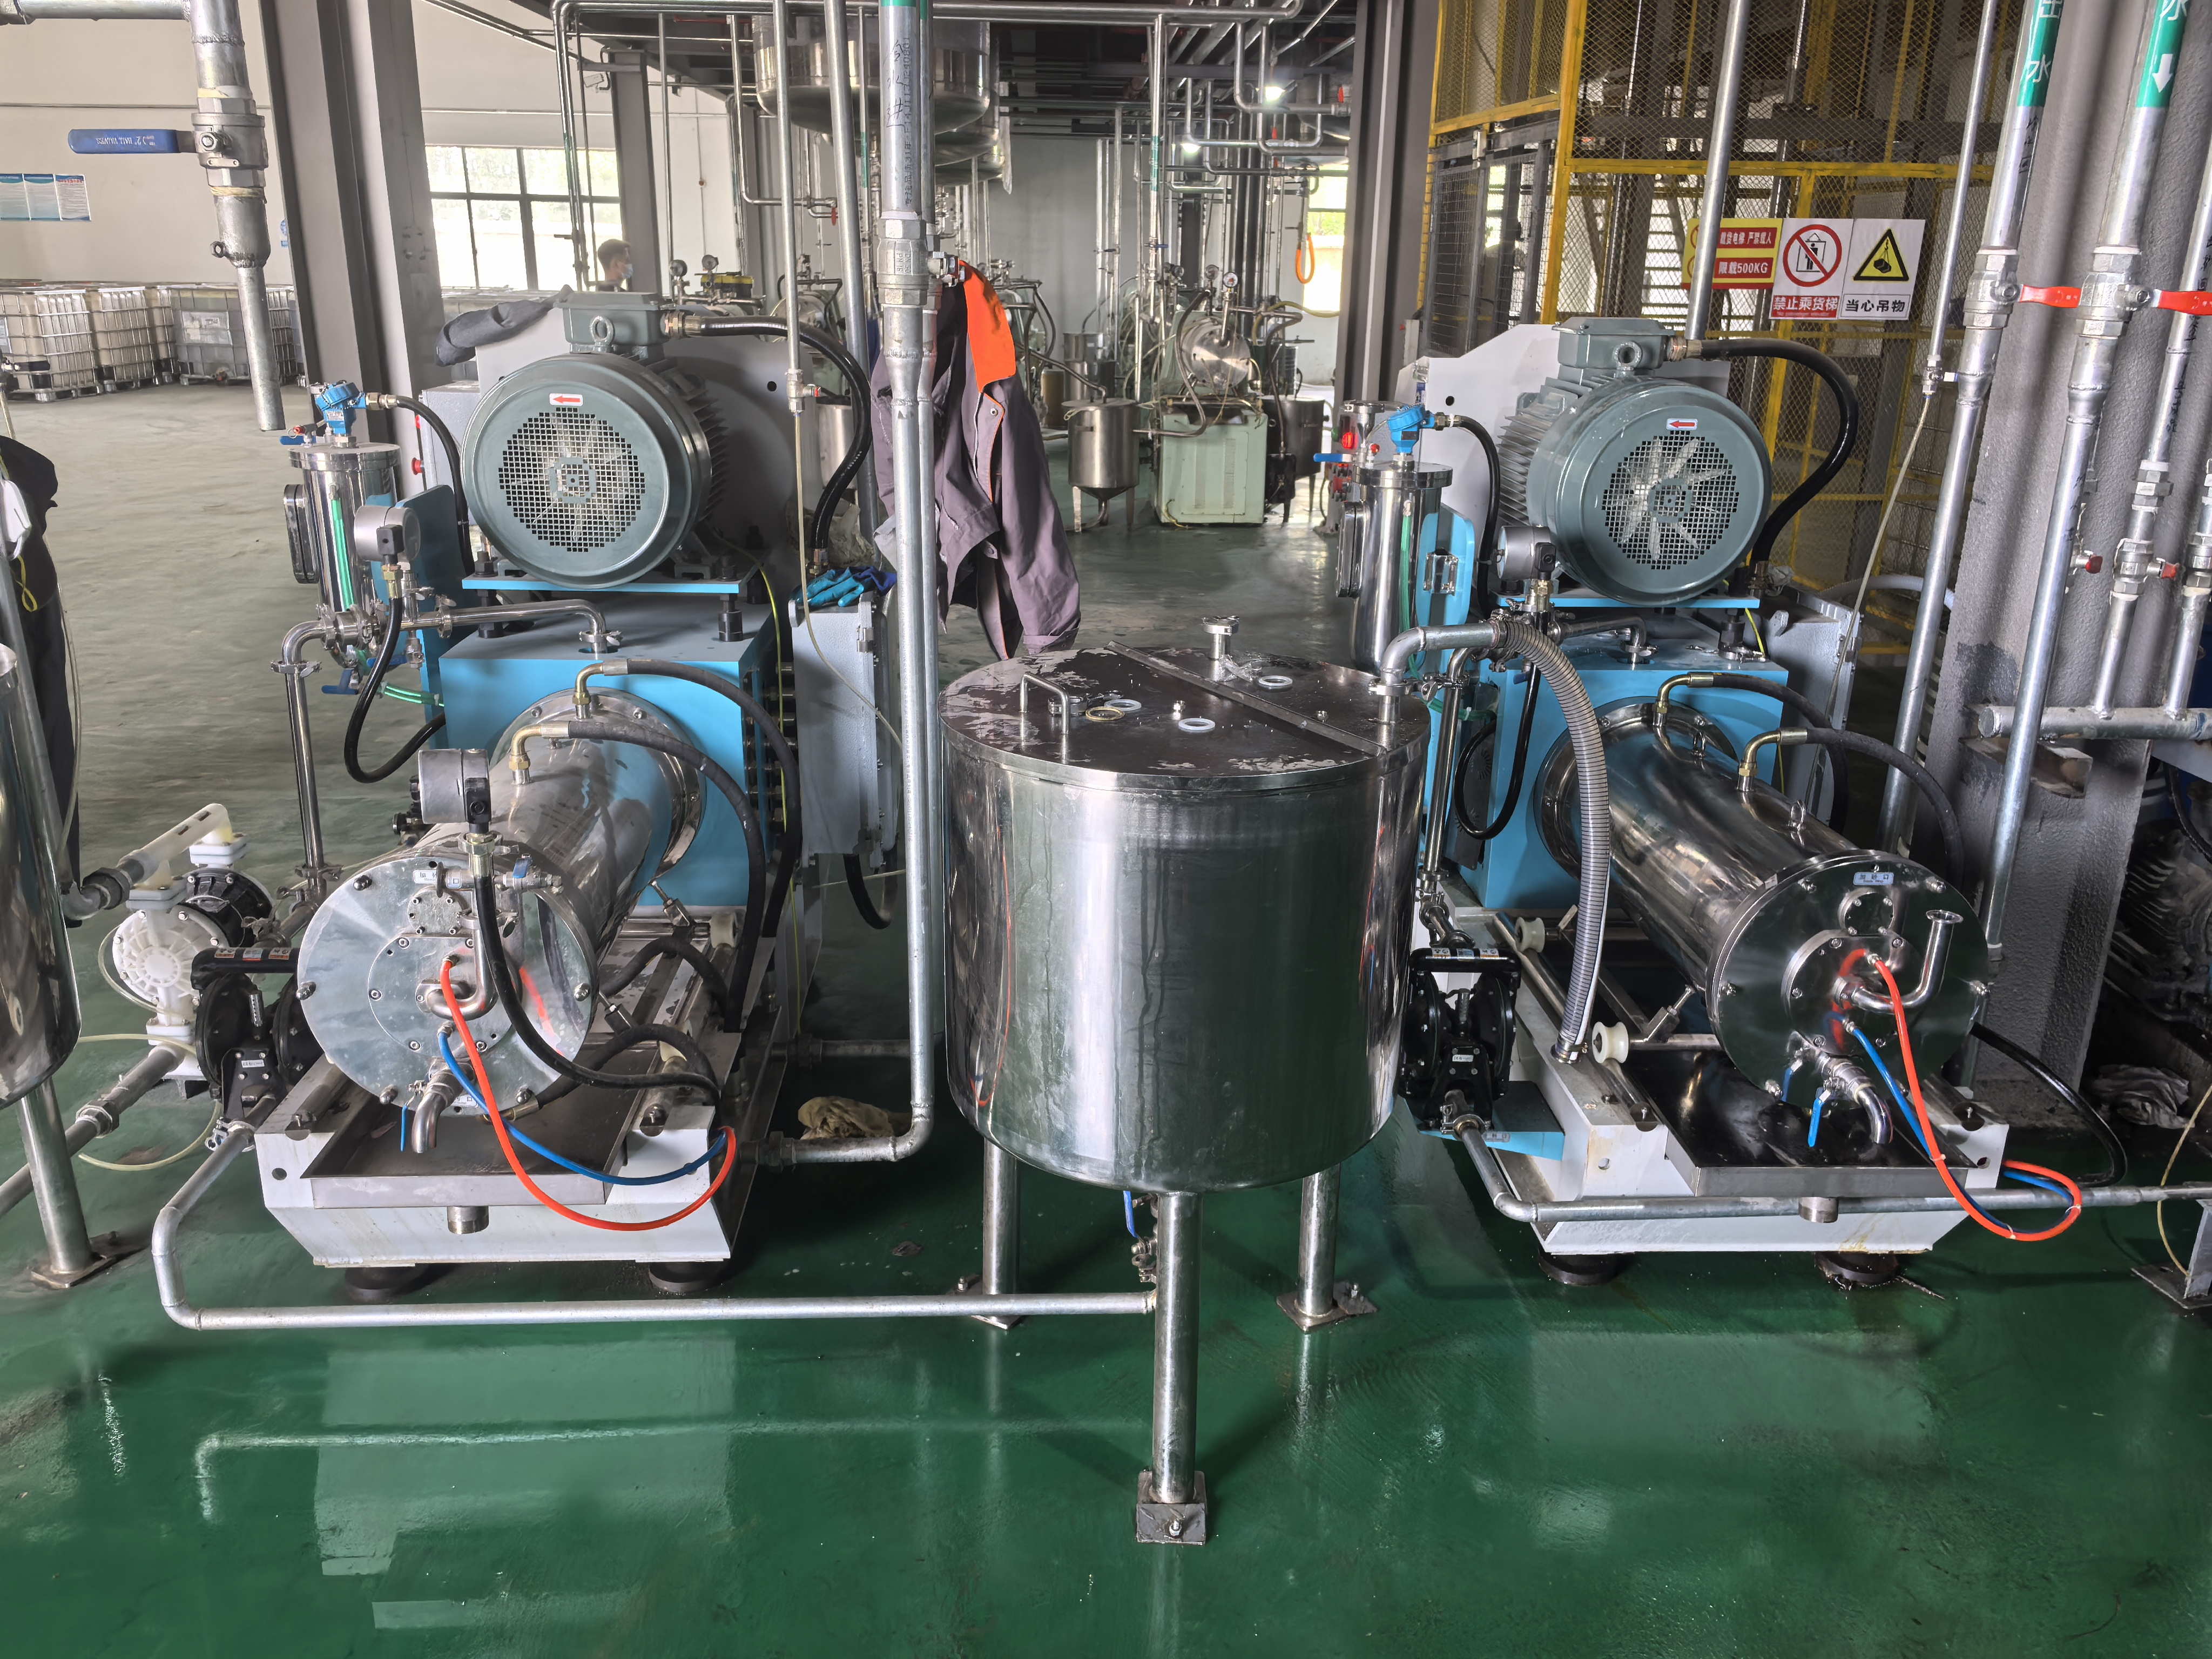
湿法研磨工艺参数设置标准,需要结合物料特性、目标细度和设备配置来综合确定。不同物料在黏度、固含量、初始粒径、硬度和磨蚀性上存在差异,因此不存在一套适用于所有产品的固定参数。实际生产中,通常先明确细度目标和产能要求,再围绕线速度、流量、研磨介质粒径与填充率、温度设定等主要参数进行调试,逐步建立适合自身产品的工艺窗口。
线速度决定研磨介质获得的动能,也影响剪切和撞击强度。线速度提高,介质运动加快,团聚体被打开的速度上升,达到目标细度所需时间缩短。但线速度提高会带来热量增加、介质磨损加快和设备负荷上升。线速度偏低时,剪切作用减弱,研磨效率下降,可能需要更多遍数或更长循环时间。设置时可以先从中等线速度开始,观察细度下降速度和温度变化,再根据结果调整。对于硬度高、磨蚀性强的物料,不宜长时间保持高线速度。
流量控制物料在研磨腔内的停留时间。流量小,物料停留时间长,受到研磨介质作用次数多,单遍细度下降明显,但单位时间通过量少,产能降低。流量大,物料快速通过,单遍细度变化小,适合预分散较好、初始粒径较细的物料,或用于多台串联中的粗磨段。流量需要与线速度配合:线速度较高时,可适当增加流量,避免物料过度受热;线速度较低时,可适当减小流量,保证研磨效果。循环研磨时,小流量配合多遍循环可以逐步收窄粒径分布,但总能耗和时间可能上升。
研磨介质粒径和填充率也是重要参数。粗磨常用0.3-0.5mm介质,精磨常用0.1-0.3mm,纳米级研磨需要0.03-0.1mm超细珠。填充率通常为研磨腔有效容积的70%-85%。填充率过低,介质之间接触少,研磨效率低;填充率过高,热量积聚严重,影响物料稳定性。介质粒径和填充率需要配合调整,小珠填充率过高时介质流动性可能变差,大珠填充率过低时研磨效率可能不足。
温度设定影响浆料黏度、流变特性和热敏性物料稳定性。研磨过程中机械能转化为热能,需要通过冷却水流量、进水温度和冷却夹套结构来控制。温度波动较大时,细度也容易出现波动。设置时应监控研磨腔出口温度、冷却水进出口温度和浆料温度,并根据物料允许范围调整线速度、流量和冷却能力。
儒佳的做法是:根据客户物料特性和目标细度,先在实验室打样建立工艺窗口,再在产线上进行放大验证。打样时记录线速度、流量、介质粒径、填充率、温度、细度和产能数据,形成初步参数表。放大时结合设备规格、管路布局和自动化条件,调整参数并验证批次一致性。建议寄料打样,儒佳帮您建立标准化的工艺参数体系。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

