欢迎来到金站网
金站网首页
网站导航
一次性纸杯在盛装热水或冷饮时,纸面不能渗漏、不能变形,杯身与杯底的热封处必须牢固密封。这些性能要求,归根结底取决于口杯纸淋膜环节的质量。而完成这一环节的设备,就是口杯纸淋膜机。
口杯纸淋膜机属于挤出淋膜复合设备的一种,其作用是将热塑性树脂(常用LDPE、LLDPE,也可适配PLA、PBS等可降解材料)通过挤出机加热熔融,经平模头呈线型流出,在气隙中拉伸后涂覆于口杯原纸表面,再经冷却辊压合定型,形成一层与纸面牢固结合的塑料薄膜层。这层薄膜使原本吸水、怕潮的纸张获得防水、防油和可热封的性能,从而满足纸杯成型和使用的需求。
与普通纸张淋膜机相比,口杯纸淋膜机在涂层均匀性、热封可靠性方面有更明确的工艺要求。纸杯成型过程中,杯身与杯底需要进行高频热封,淋膜层厚度局部偏薄或均匀性不足,都会导致封合不牢,出现渗漏。
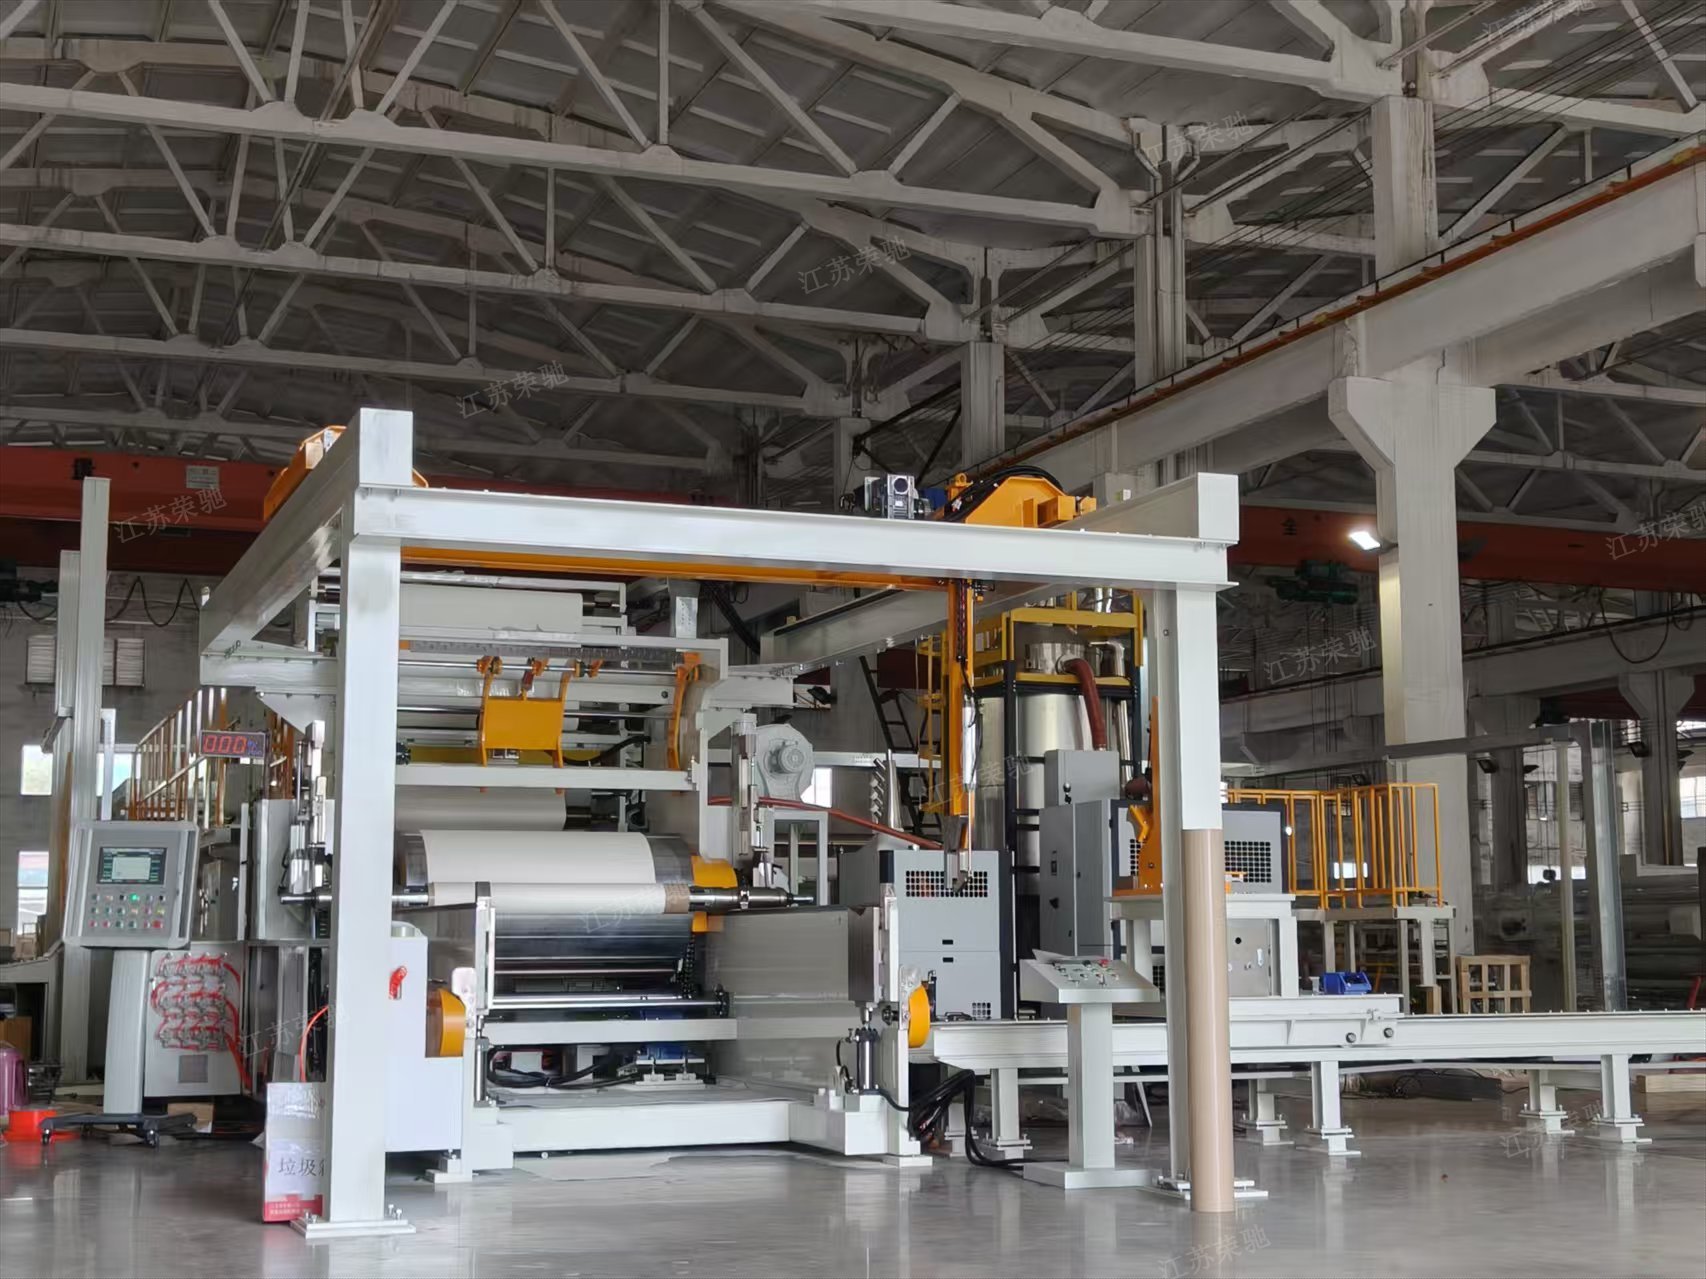
口杯纸淋膜机通常由放卷单元、张力调节单元、淋膜单元、电晕处理单元和收卷单元组成,各工位联动运行。
放卷单元负责将大卷口杯原纸平稳展开。双工位转塔式设计较为常见,一卷纸即将用完时,备用卷可提前装载,通过自动接料完成切换,减少停机频次。
淋膜单元是设备的关键工位,包含挤出机、换网器和模头。挤出机螺杆的长径比通常在30:1左右,口杯纸淋膜机型螺杆直径多见80mm至105mm规格。熔融树脂经换网器过滤杂质后进入模头,模头流道设计直接影响淋膜层横向厚度的均匀性。部分机型在模头与挤出机之间配置齿轮泵,用于稳定熔体压力和流量,减少出料脉冲对涂层厚度的影响。
电晕处理单元安装在淋膜工位之前或放卷之后。口杯原纸表面能较低时,熔融树脂难以均匀铺展。电晕处理通过高压放电在纸面形成极性基团,改善树脂附着效果,有助于提升淋膜层与纸面的剥离强度。
收卷单元将淋膜后的口杯纸整齐收卷。双工位收卷装置同样通过转盘切换实现不停机换卷,收卷张力随卷径增大自动递减,保证成品卷内外松紧一致。
口杯纸淋膜的主要控制点集中在三个方面。
涂层厚度控制。 淋膜层厚度通常在0.01mm至0.03mm之间。厚度偏薄时热封强度不足,纸杯封合处容易开裂;偏厚则增加原料消耗,且可能影响纸杯成型时的折叠效果。在线测厚系统可实时检测涂层厚度,将数据反馈至控制系统自动调节模头或挤出机转速。
热封性能保障。 纸杯生产过程中,杯身扇形片经高频热封形成杯体,杯底与杯身之间同样需要热封密封。淋膜层在热封温度下熔融,冷却后形成密封界面。这要求淋膜层具有稳定的热封窗口——热封温度过低无法熔合,过高则可能烧穿纸面。挤出温度、冷却速度的合理匹配,对淋膜层的结晶度和热封性能有直接影响。
张力与平整度。 口杯纸在淋膜过程中需要保持恒定张力,张力波动会导致纸面起皱或拉伸变形,进而影响后续印刷和模切的精度。闭环张力控制系统通过传感器实时检测,调节放卷制动或收卷扭矩,使纸面在整条产线上保持平整。
市面上的通用型淋膜机可用于多种基材加工,但在口杯纸生产场景中,部分机型存在适配局限。例如,温控精度不足的机型在加工口杯纸时,涂层厚度波动较大,影响热封一致性;收放卷切换若为手动操作,换卷期间纸面张力突变,容易造成接头处涂层质量不稳定。
口杯纸淋膜机在配置上更侧重涂层均匀性和热封可靠性。部分机型配置双挤出机或分流模头,可对口杯原纸进行双面淋膜。双面淋膜纸杯的内外层分别承担不同功能:内层侧重热封和防水,外层侧重印刷适性和防潮。
对于需要兼顾可降解口杯纸生产的用户,还需关注设备对PLA、PBS等材料的加工适应性。这类材料加工窗口较窄,对温控精度和螺杆设计的要求与常规PE淋膜有所不同。
口杯纸淋膜机是纸杯产业链中的关键设备,其主要任务是在口杯原纸表面形成均匀、牢固、热封可靠的树脂涂层。设备构成涵盖放卷、淋膜、电晕处理和收卷等单元,工艺控制的重点在于涂层厚度、热封性能和张力平整度。选择设备时,建议结合实际产品定位和材料类型,重点关注温控精度、收卷切换方式和材料兼容性等指标。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

