欢迎来到金站网
金站网首页
网站导航
在淋膜复合生产中,收放卷环节看似是辅助工序,实则直接影响整条生产线的效率与产品品质。传统设备多采用单工位收放卷设计,一卷材料用尽或收满后必须停机换卷。而现代淋膜机通常配置转盘式双工位收放卷与自动拔轴收卷系统,实现不停机自动换卷。自动换卷是否必要?以下从效率、品质、操作三个维度解析。
一、换卷:淋膜线容易忽视的效率黑洞
淋膜复合机运行速度通常在150-260m/min,一卷纸张在高速运转下约8-10分钟即可用完。若采用单工位结构,每次换卷需停机、卸轴、装新卷、穿膜、重新升速——整个过程耗时5-15分钟不等。
以一台常规淋膜复合机测算:每班8小时,换卷3-4次,累计停机约1小时。这意味着每班有超过12%的时间浪费在换卷上。更关键的是,每次停机后重新升速,工艺参数需重新稳定,过渡段的淋膜层厚度往往不达标,废品率随之攀升。
二、自动换卷的主要价值
转盘式双工位放卷是解决上述问题的关键技术方案。设备配置两个放卷工位,安装于可旋转的转盘上。运行中一侧正常放卷,另一侧工位可提前完成新卷的安装与搭接准备。当运行中的卷材接近用尽时,转盘旋转完成工位切换,新旧卷材通过自动接料装置完成搭接,整个换卷过程无需停机。
对于收卷端,转盘式双工位收卷的逻辑类似——两个收卷轴交替工作,一卷收满后自动切换至另一工位继续收卷,满卷可随后卸下并更换空轴。
行业应用数据表明,换卷不降速改造后,每班可节约换卷时间约1小时,效率提升约12%,合格率提升约2%。
三、自动拔轴
高速淋膜复合机的收卷轴重量可观——满卷纸材重量常在500kg以上,气胀轴内径6英寸,工人几乎无法徒手抬动。自动拔轴装置通过液压或机械手结构,在收卷完成后自动将气胀轴从纸卷中抽出,送至卸料位置。
这一配置的意义在于:降低劳动强度(避免人工搬运重物)、缩短卸料时间(减少停机辅助时长)、消除安全隐患(规避搬运中的磕碰风险)。
四、配置对比与选型建议
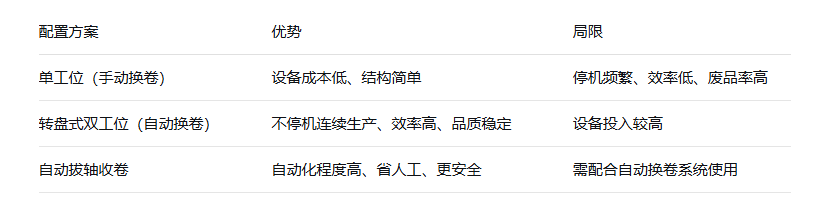
小结:对于以规模化连续生产为主的企业,转盘式双工位放卷与收卷配合自动拔轴系统,能够有效消除换卷环节的效率瓶颈,降低人工依赖,提升连续化生产水平。这一配置方案尤其适用于运行速度高、订单批量大的淋膜复合生产线,是淋膜复合机向高效化、智能化升级的关键组成部分。企业在设备选型时,可结合自身产能规模、人工成本及产品结构,综合评估自动换卷配置的投入产出比。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

