欢迎来到金站网
金站网首页
网站导航
机械与模具加工行业中,很多厂家都会遇到热处理变形问题:前期机加工尺寸精细、公差达标,经过热处理后却出现弯曲、翘曲、位移等问题,轻则返工修磨,重则批量报废。不少从业者认为变形是热处理固有问题,无法避免。但从实际生产经验来看,绝大多数变形都是工序管控不到位造成的,属于可防控、可改善的工艺问题。结合精臻热处理多年及时量产经验,本文从生产端拆解热处理变形的真实成因,并分享可直接落地的改善思路。
从工艺原理来看,热处理变形主要分为热应力变形和组织应力变形两类。工件在加热、保温、冷却过程中,厚薄区域、内外表层的受热和散热速度不一致,热胀冷缩不同步会产生牵制性热应力。同时钢材高温相变时,金相组织体积会发生细微变化,相变不同步进一步产生组织应力。当叠加应力超过材料屈服强度,工件就会出现形变,这也是细长轴、薄壁件、异形结构件较为容易变形的重要原因。
批量生产中,不规范的升温操作是变形较为主要诱因。部分加工厂为赶交期省略预热,直接快速升温,让复杂工件表面瞬间受热膨胀,而芯部升温滞后,内外温差急剧拉大,产生大量不可逆残余应力。冷却定型阶段应力集中释放,工件就会出现翘曲、弯曲。像42CrMo、DC53、H13等常用钢材淬透性好,对温差更加敏感,快速升温导致的变形风险会明显更高。
装炉方式与工装使用不当,是极易被忽略的隐形问题。量产作业时,工件密集堆叠、随意摆放,会阻碍炉内气流循环,导致工件受热不均。高温状态下钢材会软化,细长轴、薄板平放容易因自重弯曲塌陷;异形件没有工装定位支撑,结构稳定性变差,极易出现结构性变形。看似普通的装炉工序,实则是控制热处理变形、保障工件精度的关键环节。
冷却管控不合理,是变形问题的高发工序。很多工厂采用统一极速冷却方式,不区分工件材质、壁厚和结构。薄壁区域快速冷却定型,厚壁区域相变未完成,内外应力严重失衡,工件容易出现一次性变形。更关键的是,淬火后回火不及时、保温不足,残余应力无法彻底释放,工件在后续存放、精加工过程中会持续释压,引发二次变形,造成尺寸偏移、精度不稳等问题。
针对以上量产痛点,精臻热处理总结了一套成熟的生产改善方案,从源头降低变形概率。首先优化升温策略,摒弃一刀切快速升温,针对精密件、薄壁件、异形件采用分段梯度升温。通过低温预热、稳步升温的方式,缩小工件内外温差,减少热应力生成,适配高精度零部件的加工需求。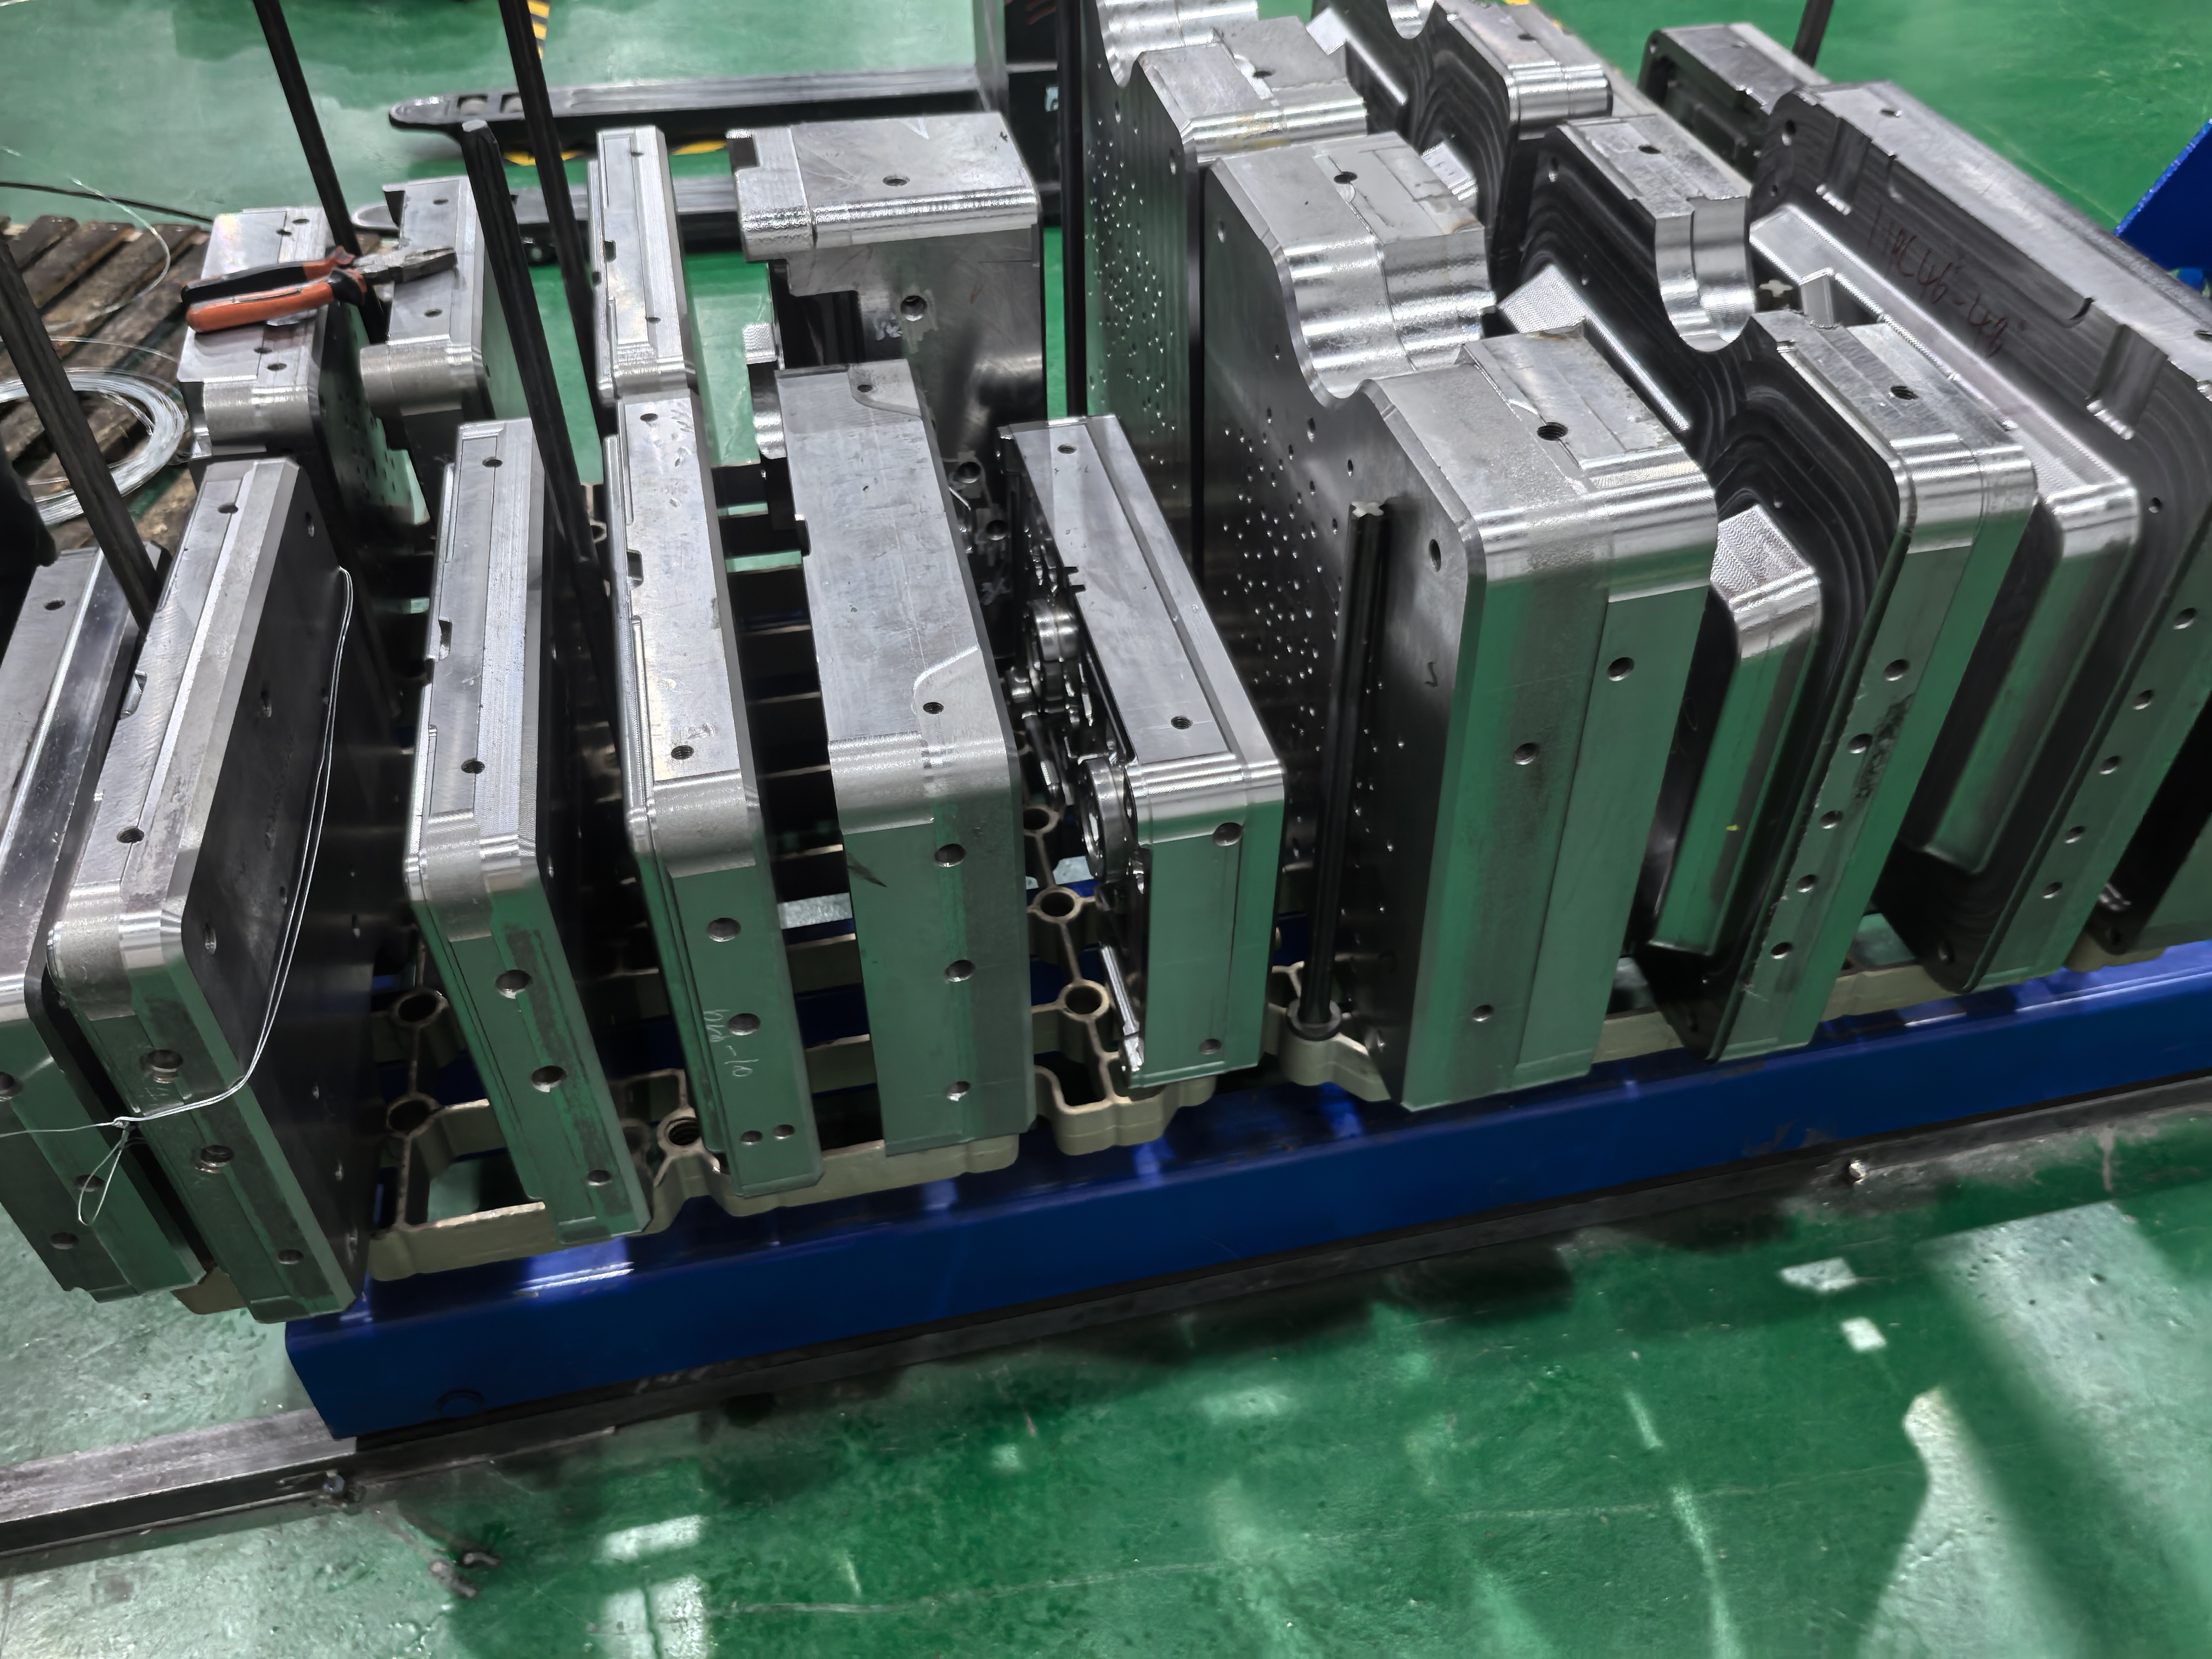
其次标准化装炉作业,配套专属工装夹具。根据工件结构定制摆放方式,细长轴采用垂直悬挂装炉,杜绝重力变形;薄板、异形件利用工装定型限位,合理控制装炉密度,保证炉内气流通畅、工件受热均匀。同时区分试样件、精密小件和大批量量产件,分类分炉生产,避免工艺混杂,保证每批次品质稳定统一。
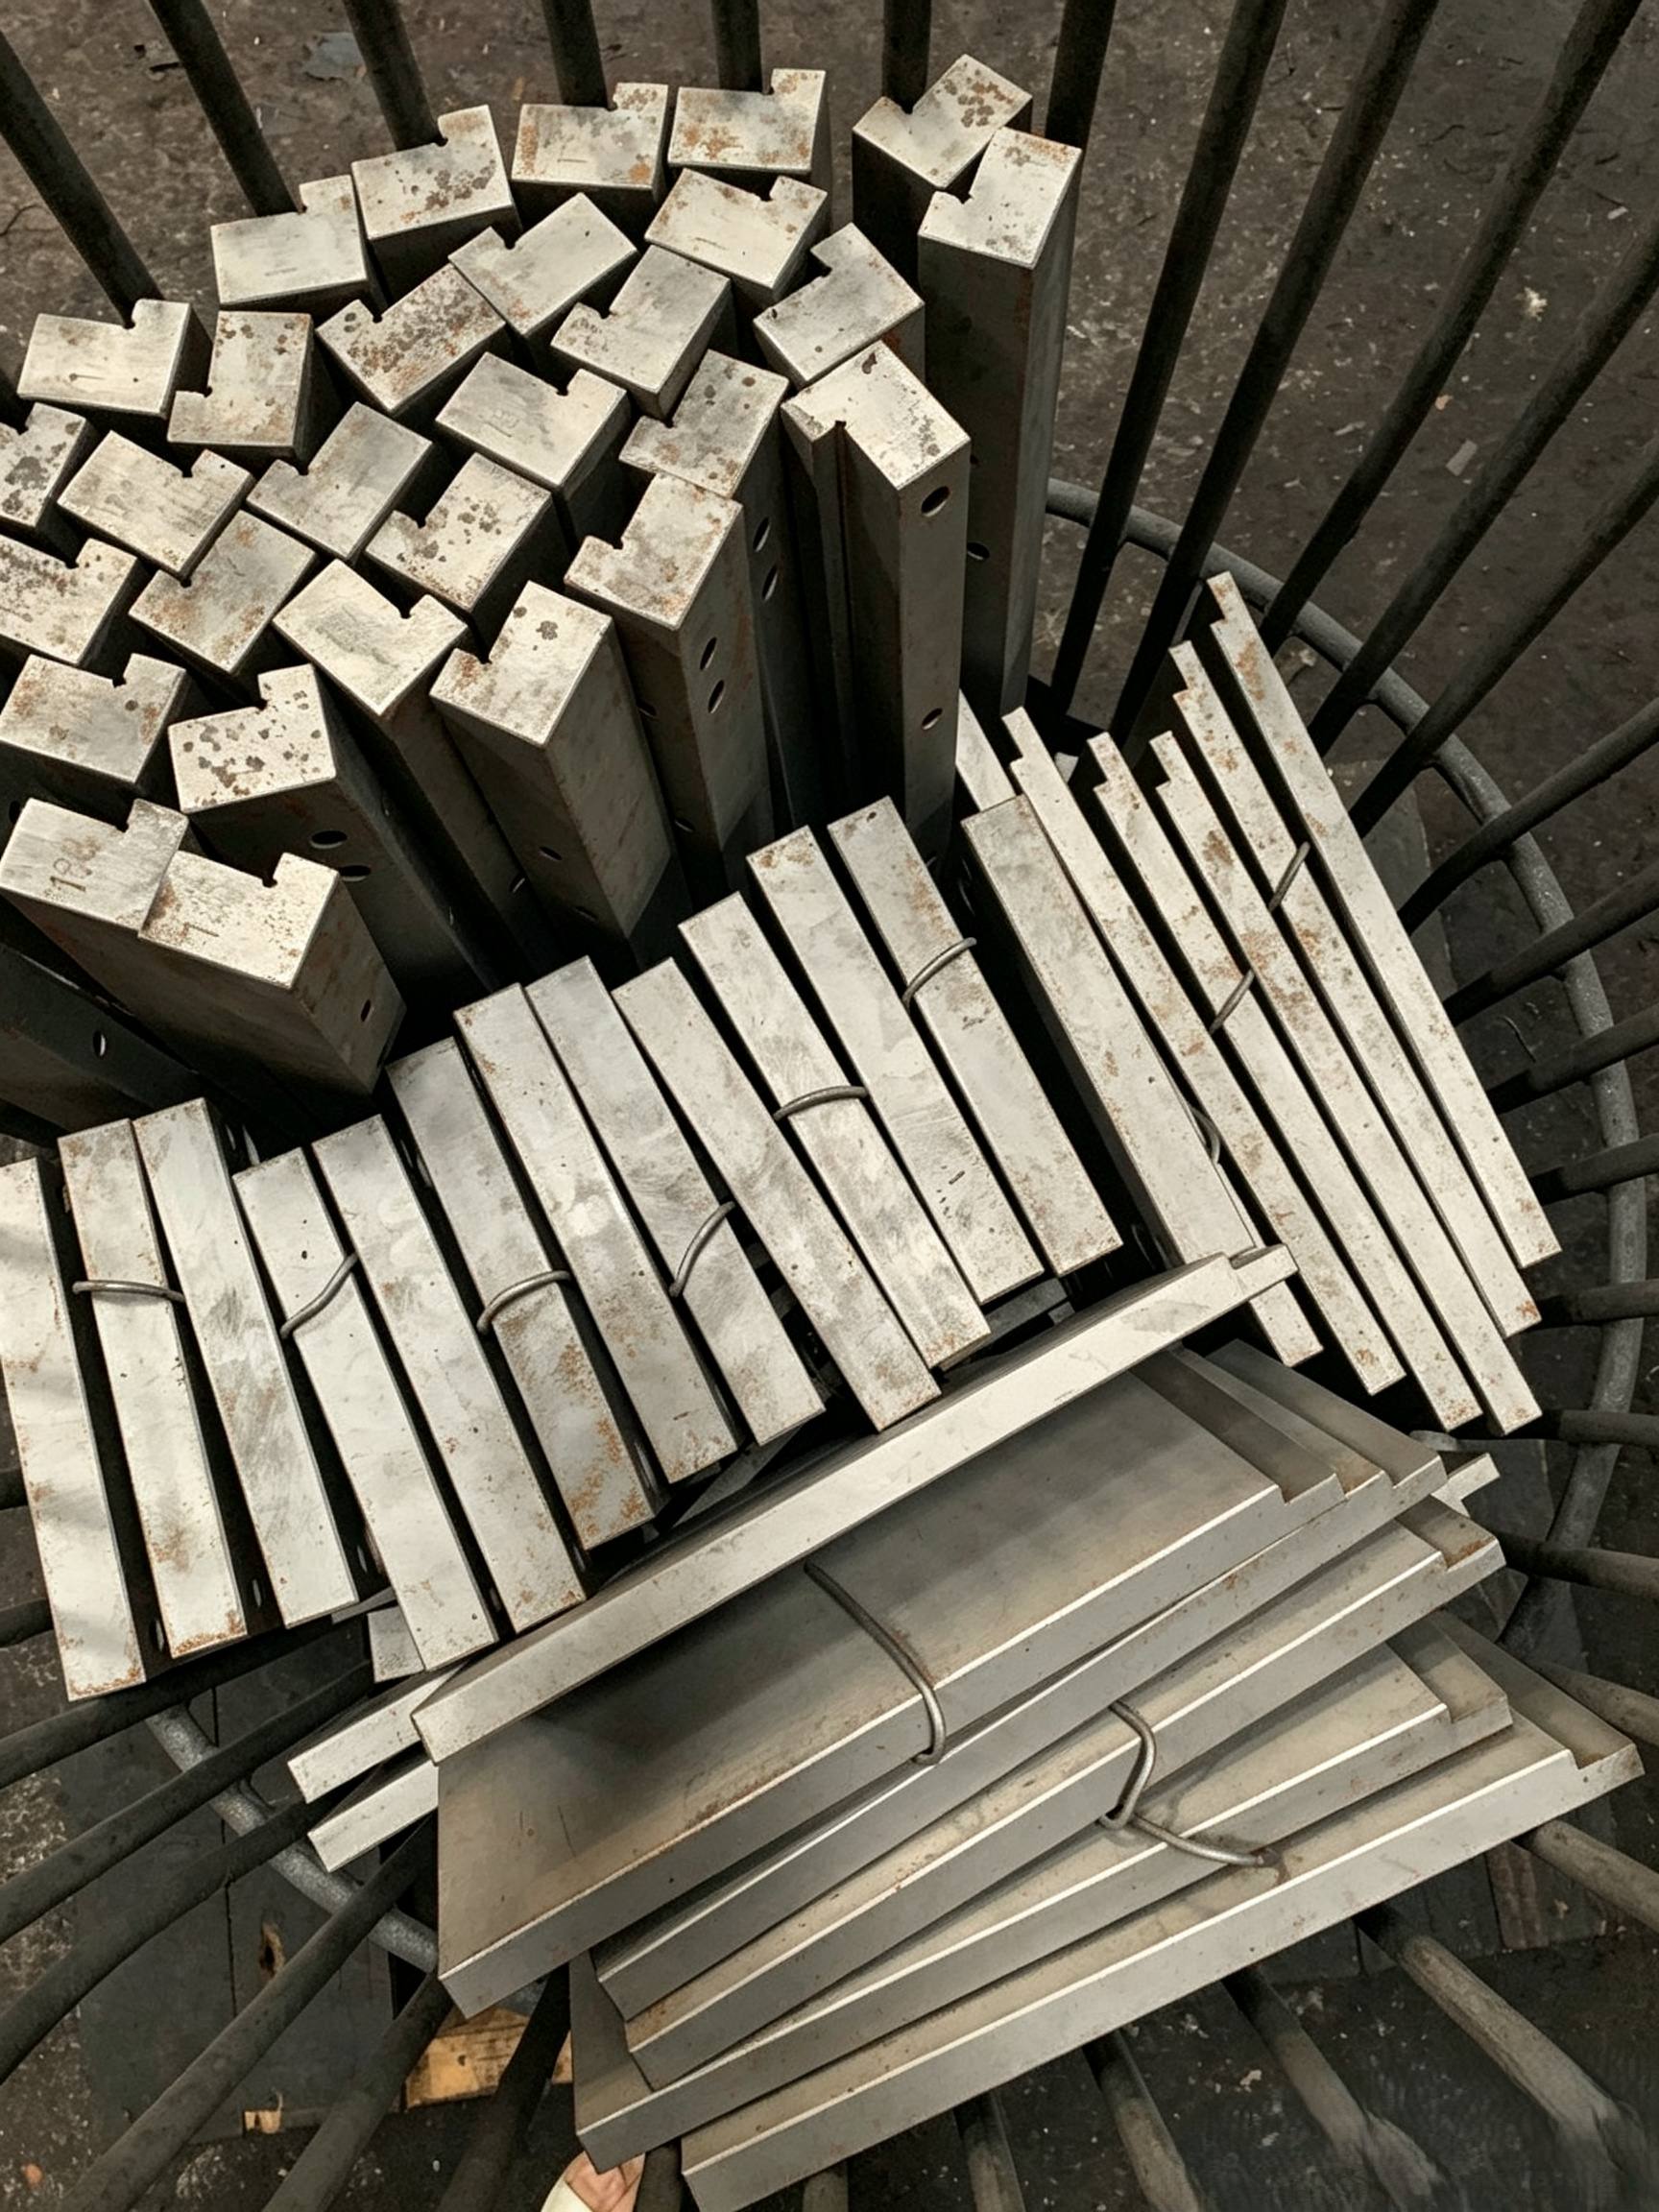
末尾精细化管控冷却与回火工序。根据工件材质、壁厚、精度要求,灵活调整冷却速度与压力,采用分级、等温冷却方式,平缓温差变化,平衡组织应力。所有淬火工件严格执行及时回火工艺,按照工件尺寸匹配对应的温度与保温时长,彻底释放残余应力,有效规避后期二次变形,保障成品尺寸精度长期稳定。
总而言之,热处理变形大多是生产细节管控不到位导致的,完全可以通过规范工艺进行改善。升温节奏、装炉方式、冷却管控、回火处理,每一道工序都直接影响工件较为终精度。精臻热处理依托标准化生产体系与多年实操经验,持续优化工艺细节,较大限度控制热处理变形,稳定保障模具与精密零部件加工品质,为珠三角制造企业提供可靠的热处理外协配套服务。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询