欢迎来到金站网
金站网首页
网站导航
化工生产多数工艺常年处于冷热双耗并行状态,反应、精馏、结晶等工段持续产热需冷水降温,而物料预热、配液溶料、槽罐伴热、设备清洗等工序又持续消耗热水,冷热两套系统单独运行,造成大量能源浪费与高额运维成本,是化工企业节能技改的难题。
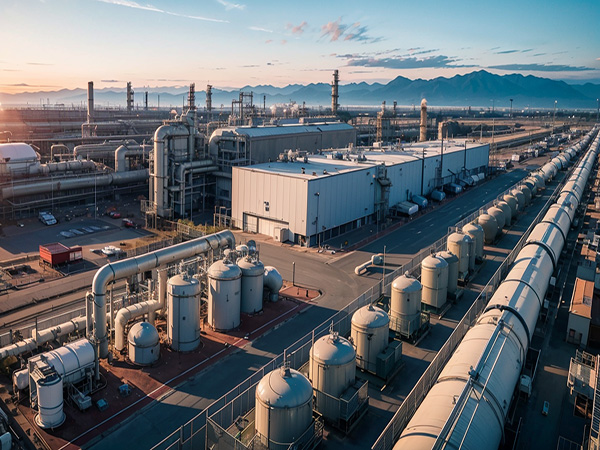
在精细化工、高分子合成、无机盐加工等主流场景中,放热反应釜、塔顶冷凝器、冷却结晶装置是主要余热来源,必须依靠大流量工艺冷却水持续换热控温,保障生产稳定与产品品质。传统模式下,这些30-40℃的低温余热全部直接排放,不只浪费工业废热资源,还增加了制冷机组的运行负荷。
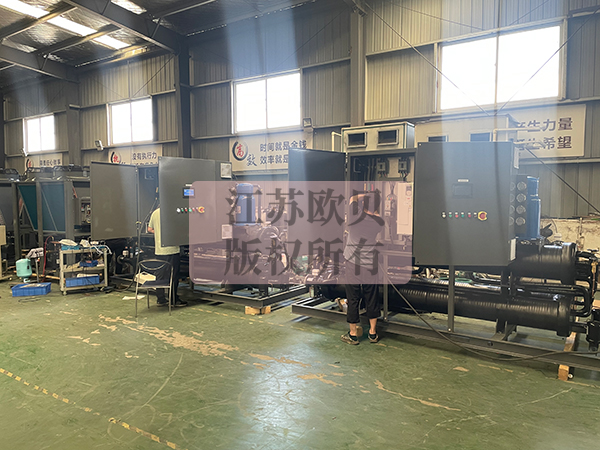
与此同时,生产线全程存在稳定热水需求。投料前物料升温、工艺配液加温、储罐管道防冻伴热、产后设备管道热水清洗等工序,大多依赖传统锅炉或电加热设备供热,能耗高、运维繁琐,还存在碳排放管控压力,形成“一边废热排空、一边高额产热”的双重能耗损耗。
水源热泵工艺冷却水余热回收系统精细适配化工冷热双负荷工况,解决行业能耗痛点。系统依托高效热泵循环技术,以较小电能驱动,萃取工艺冷却水中的废弃余热并提质升温,转化为可直接复用的工艺热水,充分匹配生产各类用热需求。
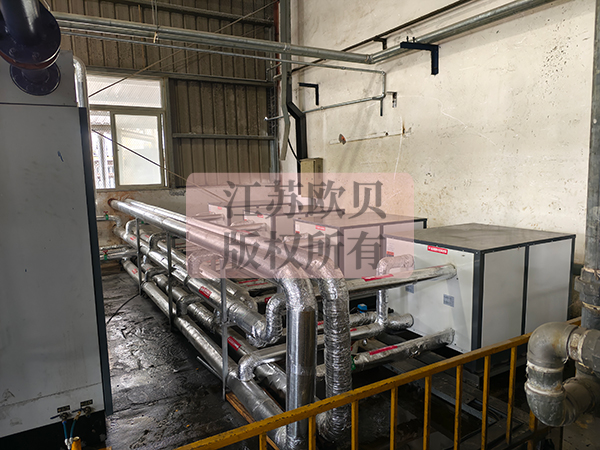
该系统可实现冷热联动高效运行,无需改动原有制冷工艺,既能持续为生产设备提供恒温冷水、保障精密生产工况,又能回收废热替代传统供热设备,同步削减制冷与供热双重能耗。系统适配化工24小时连续生产模式,运行稳定、适配性强、运维便捷,大幅降低企业能耗成本与碳排放,是化工行业绿色降本、提质增效的择优节能方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

