欢迎来到金站网
金站网首页
网站导航
五金冲压加工是金属制品生产中十分常见的成型方式,凭借良好的成型效果与稳定的生产表现,广泛应用于家电、电子、汽车、五金配件等诸多制造领域。整套五金冲压加工流程拥有成熟、规范的工艺体系,主要由下料、冲压、折弯、表面处理四个工艺阶段组成。遵循标准化的五金冲压加工流程开展生产,可以让工件成型状态更加统一,减少加工缺陷,提升整体生产质量与生产效率,是五金加工企业日常生产的重要工艺依据。
下料工序是五金冲压加工流程中的前期基础环节,主要作用是将整块、整卷的金属原材料,按照产品图纸尺寸裁切为大小合适的板材坯料。加工过程中可以根据工件样式选择不同的下料方式,常规规则板材可以采用剪板机裁切,结构复杂的异形板材可以利用激光切割或模具落料完成加工。下料阶段会对板材边缘进行修整,去除毛刺和凸起瑕疵,保证每一块坯料平整规整,为后续的五金冲压加工流程提供合格的加工原料。
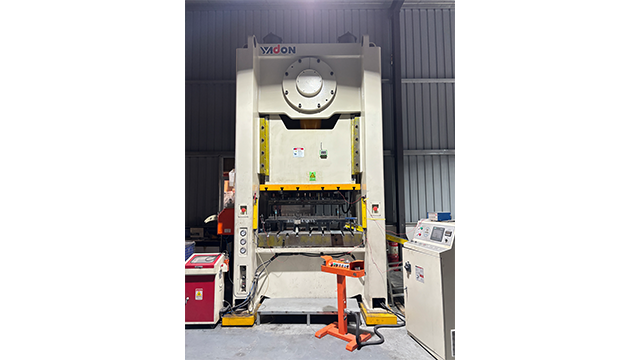
冲压工序属于五金冲压加工流程中的成型环节,通过压力设备与冲压模具相互配合,对金属坯料施加压力,让金属材料发生塑性变形或分离。通过这道工序可以完成冲孔、落料、拉伸、修边等多种加工内容,让平整的板材初步形成产品所需的外形结构。生产过程中会根据板材厚度、材质特性调整设备运行状态,配合适配模具完成加工,保障工件外形规整、孔径均匀、尺寸偏差可控,为后续加工打好基础。
折弯工序是五金冲压加工流程中塑造立体结构的关键步骤,针对冲压完成的平板工件进行弯折处理,让平面板材转变为带有角度的立体结构,满足各类配件的装配使用需求。不同产品的折弯角度、折弯尺寸存在区别,加工时会严格按照工艺图纸标准操作,合理控制设备压力与折弯幅度,避免板材出现开裂、褶皱、变形等问题,让工件结构形态符合生产要求。
表面处理工序为五金冲压加工流程的后期处理环节,主要针对冲压、折弯后的半成品进行表面优化与防护加工。金属工件在成型加工后,表面容易出现氧化、轻微划痕、色泽不均等情况,长期放置或使用会出现锈蚀问题。通过喷粉、电镀、磷化、阳极氧化等常用处理工艺,可以在工件表面形成防护层,提升工件的耐腐蚀、耐摩擦能力,同时优化表面外观,让成品更加美观耐用,符合行业生产验收标准。
整体来看,规范的五金冲压加工流程工序衔接有序,工艺逻辑清晰。合理执行五金冲压加工流程,能够维持批量生产的稳定性,改善成品品质,为各类五金冲压制品的工业化生产提供稳固的工艺支撑。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询