欢迎来到金站网
金站网首页
网站导航
在双面纸张挤出淋膜生产中,淋膜层克重的精度与一致性直接关系到成品质量——克重偏薄可能导致防水防油性能不足,偏厚则造成树脂浪费、成本上升,横向厚度不均更会影响印刷适性和后道加工效果。如何在高车速、宽幅面的生产条件下保持双面淋膜克重的稳定?在线测厚与自动模头闭环控制构成了解决方案的技术关键。
双面淋膜工艺中,影响克重精度的因素来自多个环节。挤出机出料量的微小波动、模头唇口间隙的机械偏差、熔体温度分布不均,都可能导致淋膜层横向或纵向厚度偏差。对于纸杯纸等要求高密封性的产品,淋膜层厚度均匀性直接影响杯身与杯底封合处的密封质量。若双面淋膜层各自厚度偏差超过设计范围,两层叠加后的总偏差会被放大,进一步影响成品品质。
在设备开机初期,熔融料挤出状态尚未稳定,容易出现淋膜层两侧抽料严重所导致的漏涂膜和克重不稳定现象。行业通行的做法是在涂覆初始阶段适当提高淋膜克重,待设备运行稳定后再逐步降至标准克重,以确保过渡阶段的品质可控。
传统离线测厚方式依赖人工取样检测,响应滞后,难以满足高速连续化生产的需求。行业技术发展已证明,对产品厚度进行连续自动测量是实现工艺闭环控制的前提。
在线测厚系统通常采用β射线或红外检测技术,在淋膜层出复合辊后即进行非接触式连续扫描,实时输出横向厚度分布曲线。其主要价值在于:全幅面覆盖——扫描头在幅宽方向往复运动,完整呈现幅宽方向各位置的厚度数据;高速响应——采样频率高,能够在生产速度变化时即时捕捉厚度波动趋势;数据可视化——厚度曲线实时显示在人机界面上,操作人员可直观判断整体偏差状况。
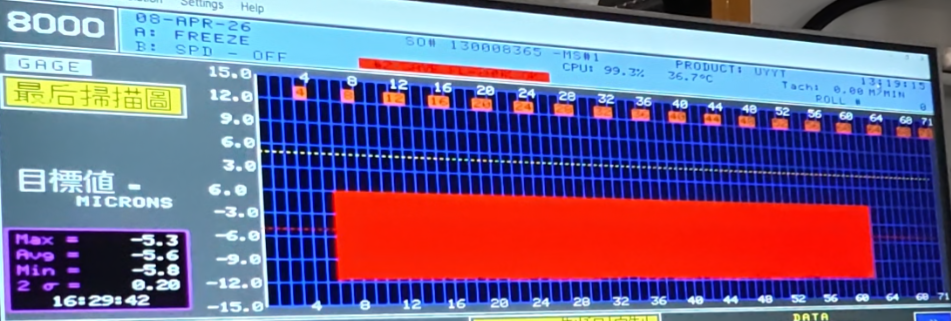
在线测厚与自动模头调节构成了一套完整的闭环控制系统。系统的工作逻辑是:测厚仪将厚度偏差信号传送至控制器,控制器依据偏差大小与方向输出指令,驱动模头上的调节执行机构(通常是热膨胀螺栓或伺服电机驱动的调节螺栓),精确改变对应幅宽位置的唇口间隙,从而实现对局部淋膜层厚度的微调补偿。
模头唇口间隙的调节精度直接影响调节效果。行业中已有调节小边凸起幅度范围可达5-30mm的分级调节方案,通过调整流道内整流器与导流片的位置,实现对模腔两侧较小或较大幅宽范围内的厚度修正。实际生产中,缩小模头唇口间隙可增加挤出压力,扩大挤出料涂覆面积,有利于改善挤出料缩幅,避免淋膜层漏涂和克重不稳定。
江苏荣驰智能装备科技有限公司的双面纸张专用挤出淋膜复合机在克重控制方面进行了以下配置:
适配在线测厚系统:设备可搭载在线测厚仪,实现淋膜层厚度的实时追踪与数据反馈
模头可调设计:模头配备调节螺栓,操作人员可根据测厚反馈精确调整唇口间隙,确保淋膜层横向厚度偏差控制在理想范围内
稳定的工艺条件保障:设备运行速度可达260m/min,挤出量覆盖400-650kg/h多档配置,适配LDPE、LLDPE、PP、PBS、PLA等多种涂覆级树脂。在大产量、高车速条件下,设备通过精密温控和稳定的张力系统为测厚与闭环调节提供基础的工艺条件保障
大卷径放收卷:收放卷直径均可达1800mm,减少换卷频次,为连续化生产提供条件
小结:双面淋膜克重的精度控制,本质上是将“被动检测”升级为“主动调控”的过程。在线测厚提供实时数据,自动模头闭环控制实现精确调节,两者配合使高速宽幅生产条件下的克重一致性成为可控目标。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

