欢迎来到金站网
金站网首页
网站导航
在实际生产过程中,这种脱节问题会衍生大量隐性生产问题。一来会产生不少水质波动问题,二来还会拉长产线调试适配周期,影响整体生产效率。当灌装生产线提速量产时,水处理系统无法同步提升供水通量与稳压效果,容易出现管路水压波动、瞬时流量不足,直接导致灌装计量精度偏移、液位偏差、产品品相不一致;当生产线换型、停机灭菌、设备检修时,后端产线停止用水,但传统净水设备依旧按照固定程序持续制水,多余纯水在管路与储罐内长期滞留,容易滋生杂质、出现水体变质,增加二次污染概率。与此同时,传统水处理设备运行数据只能够在设备本地屏幕查看,无法接入厂区管理平台与数字化管理终端,日常用水统计、能耗核算、设备工况记录、耗材状态监测全部依赖人工登记,不但耗时费力、效率偏低,还容易出现数据遗漏、统计偏差,无法满足现代工厂精细化、数字化的生产管理标准。
针对行业普遍存在的产线联动弱、智能化适配不足、数据管理滞后等痛点,凤义机械突破传统净水设备单机运行局限,搭载开放式智能调节体系,打造可与自动化产线深度协同的一体化水处理系统。设备出厂预留标准化通用对接端口,兼容市面主流企业总控室、PLC调节系统、自动化灌装整线、数字化管理终端,可实现设备之间无缝对接、数据互通、工况联动、节奏同步,打通净水系统与生产主线的技术壁垒,让生产用水环节融入全厂智能化管理体系。
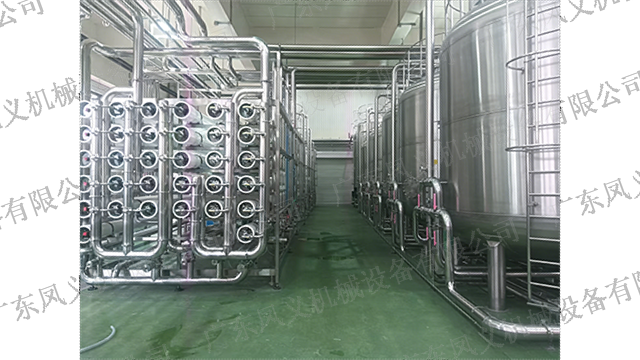
整套系统具备智能跟随运行逻辑,能够实时采集、读取后端灌装产线的运行节拍、生产速度、瞬时用水量、设备运行状态。在量产提速阶段,系统自动上调增压泵运行频率、提升制水通量、稳定管路供水压力,维系高速灌装工况下供水持续稳定;在换产调试、停机灭菌、设备待机阶段,系统自动下调设备运行负荷,同时切换至管路循环净化状态,防止水体静止积存,规避无效制水、水体滞留、管路积垢等问题。设备运行过程中的水质指标、管路压力、运行工况、能耗数据、耗材使用寿命、设备异常状态,均可实时上传云端与厂区管理平台,实现用水数据全程可视化、运行状态可追溯、设备故障可预警,摆脱传统人工统计、人工排查的落后模式。
落地案例:珠三角地区一家智能化瓶装饮料新工厂,全厂配备全自动灌装生产线与企业总控室,整体自动化程度贴合行业主流标准,但初期配套的传统净水设备无法与产线联动协同。生产过程中,高速灌装工况下频繁出现供水压力波动、瞬时流量不足,导致产品灌装精度偏差、品相参差不齐;产线停机后纯水长期滞留,容易引发水质波动,批次合格率时常出现浮动。我方为企业定制智能联动型水处理系统,打通净水设备与灌装产线、厂区管理平台的数据链路与工况联动逻辑,实现供水流量、管路压力、制水节奏随生产节拍自动适配,所有运行数据实时上传后台存档。项目落地完成调试后,整条产线工序衔接更加顺畅稳定,水质波动问题得到妥善解决,产品批次一致性大幅提升,贴合智能工厂的高标准生产管理需求。
现代工厂的市场竞争优势,来源于全流程的协同顺畅与数字化管理能力,任何一个工序的智能化滞后,都会影响整体生产品质与运营效率。凤义机械智能联动水处理系统,打破传统净水设备单机运行的局限,以数据互通、工况同步、智能调节为突出优势,多维度适配企业自动化、数字化升级节奏,为现代化智能工厂打造稳定、节能、可管理的生产用水配套体系。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询