欢迎来到金站网
金站网首页
网站导航
砂磨机的出料细度是衡量研磨效果的关键指标。在生产实践中,细度的控制不是依靠某个单一的操作参数,而是需要从设备结构、研磨介质、工艺参数、温度管理和预分散质量等多个方面进行系统配合。以下从控制方法和影响因素两个层面展开说明。
一、控制出料细度的五个维度
设备结构的选择是细度控制的基础。不同结构的砂磨机在能量传递方式和研磨均匀性上存在差异。棒销式砂磨机通过沿转子轴向排列的棒销推动研磨介质运动,在研磨腔内形成较为均匀的流场。物料颗粒在通过研磨区时,经历多次撞击与剪切,逐步细化。相比之下,盘式砂磨机的能量分布可能在某些区域出现不均,影响粒径分布的宽度。对于要求纳米级细度或粒径分布较窄的应用,棒销式结构通常具有更好的适应性。
研磨介质的匹配直接影响细化的效率与上限。介质的两个参数值得关注:直径和填充率。介质直径越小,单位体积内的珠粒数量越多,颗粒与珠粒之间的接触频率越高,有利于将粒径向更小尺寸推进。但介质过小会带来分离困难和处理量下降的问题,因此需要根据目标细度选择合理的介质直径。填充率指研磨介质在研磨腔内的体积占比,一般在70%-85%之间。填充率过低时,颗粒与介质之间的碰撞概率下降,研磨效率随之降低;填充率过高时,腔体内摩擦加剧,温升上升,可能引发团聚。
工艺参数的设定包括转子转速和浆料流量。转速决定了研磨介质获得的动能大小。较高的转速下,介质对颗粒的撞击力增强,有利于硬质物料的细化;但转速过高可能加剧温升,对于热敏感性物料需要适度控制。浆料流量影响物料在研磨腔内的停留时间——流量越小,停留时间越长,颗粒受到研磨作用的次数越多,细度相应更细。在生产中,通常采用“循环研磨”模式,即浆料多次通过研磨腔,每次通过后粒径逐步下降,直至达到目标值。部分产线采用多台砂磨机串联,将粗磨与精磨分段进行,也有助于细度的稳定控制。
温度管理对细度控制的贡献容易被忽视。研磨过程中机械能向热能的转化会使浆料温度上升。对于纳米级物料或热敏感性颜料,温度升高可能改变分散剂在颗粒表面的吸附状态,导致颗粒发生团聚,使研磨效果偏离预期。配备内外双重冷却系统的设备,可将物料温度稳定在设定范围内,避免因温度波动导致的批次间细度差异。
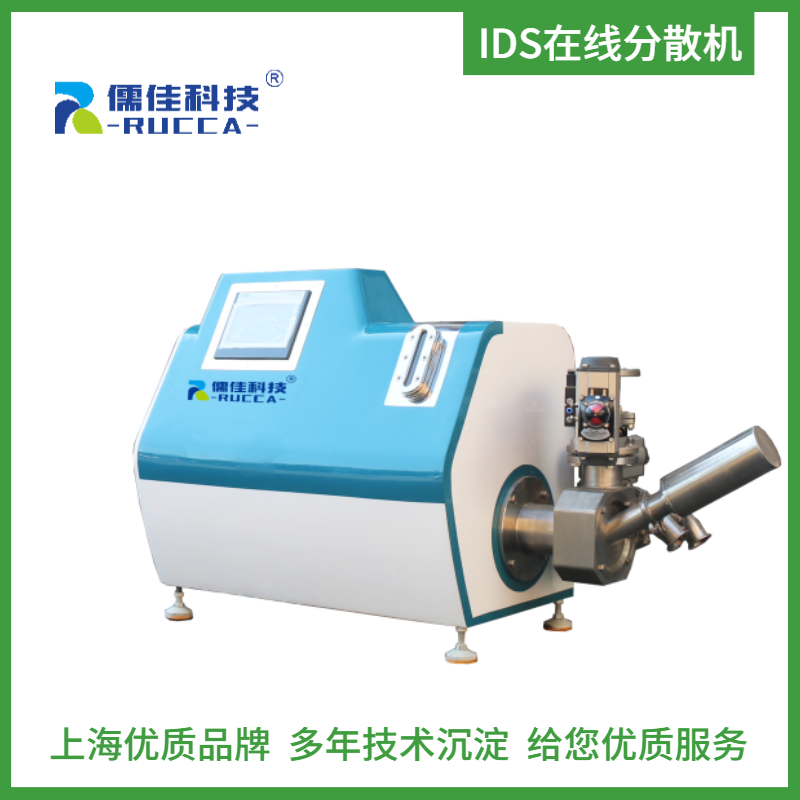
预分散品质是细度控制的前置环节。若预分散阶段未能将粉体充分润湿和解聚,进入砂磨机的浆料中仍存在较大的团聚体。这些团聚体在研磨腔内的行为与单颗粒不同——它们可能堵塞研磨介质之间的通道,影响浆料流动的均匀性,也可能在研磨过程中被逐步打开,但其消耗的研磨时间远多于已分散的颗粒。采用在线分散系统(如IDS)进行预分散,可以在浆料进入砂磨机之前将团聚体预先打开,使研磨介质将能量更多地用于颗粒细化,而非用于分解团聚体。这一做法有助于提升研磨效率,也有利于细度的稳定。
二、影响出料细度的主要因素
综合上述五个维度,可将影响出料细度的因素归纳为以下几条:
研磨腔的几何结构与转子类型:决定腔内的流场形态和能量分布。
研磨介质的直径与材质:影响撞击频率、细化极限和介质磨损率。
研磨介质的填充率:影响腔内碰撞概率和温升速率。
转子转速(线速度):决定介质动能大小和研磨强度。
浆料流量:决定物料在腔内的停留时间。
研磨时间或循环次数:决定颗粒累计接受研磨作用的量。
研磨温度:影响浆料粘度和颗粒表面状态。
预分散效果:影响进料浆料的初始状态和研磨效率。
这些因素之间存在关联——调整转速时,温度可能随之变化;改变流量时,停留时间改变,出料细度也会相应变化。因此,在实际生产中,细度的控制往往需要在多项参数之间进行协调。
三、工艺放大的注意事项
在实验室设备上获得的工艺参数,转移到量产设备时可能需要适度调整。设备容积增大后,研磨腔内的流体力学特性会发生若干变化——介质分布、热量传递和物料流动模式与实验室设备不尽相同。因此,建议在放大过程中保持实验室与量产设备的结构同源,并在量产设备上进行参数微调,以复现小试时的细度水平。
儒佳可提供从实验室测试到产线配置的技术支持,协助客户根据物料特性和目标细度确定合理的工艺参数组合。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

