欢迎来到金站网
金站网首页
网站导航
氧化铁颜料在研磨过程中出现的颜色污染和批次间色差偏大,是色浆生产中较为常见的品质问题。这两种现象虽然表现形式不同,但往往有着相近的成因。颜色污染表现为相邻批次之间发生颜色交叉,即换色后新批次的色相中残留有上一批次的颜色痕迹;批次色差则表现为同一色号、不同生产批次的样品之间存在可察觉的色相差异,超出了允许的容差范围。以下从成因分析和解决思路两个层面展开说明。
一、颜色污染与批次色差的成因分析
设备残留是颜色污染的主要原因。研磨设备的腔体内部、棒销表面、分离器以及管路中可能存在物料死区——浆料在这些区域流动不畅,部分物料滞留其中。当更换颜色品种时,若清洗不彻底,残留的旧颜料会在新批次研磨过程中逐渐混入浆料,导致色相偏离目标值。氧化铁颜料具有较高的着色强度——即使少量的残留颜料也足以对新批次的色相产生明显影响。对于氧化铁红、氧化铁黄等色相差异较大的颜料之间的切换,这一问题尤为突出。
金属污染是另一种颜色干扰因素。研磨过程中,研磨介质、棒销和腔体内壁会发生一定程度的磨损。若设备过流部件材质耐磨性不足,磨损产生的金属碎屑(铁、铬、镍等)可能进入浆料。这些金属杂质与颜料共存时,可能发生微弱的化学反应或影响颜料的分散状态,导致色相发生偏移。此外,金属碎屑自身的颜色也可能混入颜料中,使色相纯度下降。
温度波动对批次色差的影响较为直接。研磨过程中机械能向热能的转化使浆料温度上升。对于氧化铁黄颜料,温度升高可能引发脱水反应,从FeOOH转变为Fe₂O₃,颜色从黄色向红黄色甚至棕色方向移动。对于氧化铁红颜料,温度虽然相对稳定,但浆料温度的变化可能改变分散剂在颜料表面的吸附构型,影响浆料的粘度和分散状态,进而改变颜料在涂膜中的排列方式,使色相表现出现差异。若不同批次的研磨在温度条件上存在差异,成品的色相就可能出现批次间的偏移。
二、解决思路与具体措施
针对上述成因,可从设备清洗、材质选择和温度控制三个方向入手。
设备清洗的优化
减小设备残留带来的颜色污染风险,关键在于使研磨腔和流道易于彻底清洗。具有快开式研磨腔设计的设备,可将腔体快速打开,暴露内部所有与物料接触的表面,便于操作人员进行目视检查和清洗。清洗时,可使用溶剂或清洗介质对腔体、棒销和分离器进行刷洗或高压冲洗,确保无颜料残留。管路系统宜采用无死角设计——弯头处选用大半径弯管,减少物料滞留区域。部分设备配置自动清洗装置(CIP),通过编程控制清洗液体的流向和流速,对设备内部进行循环冲洗,进一步提高清洗的效率和可靠性。
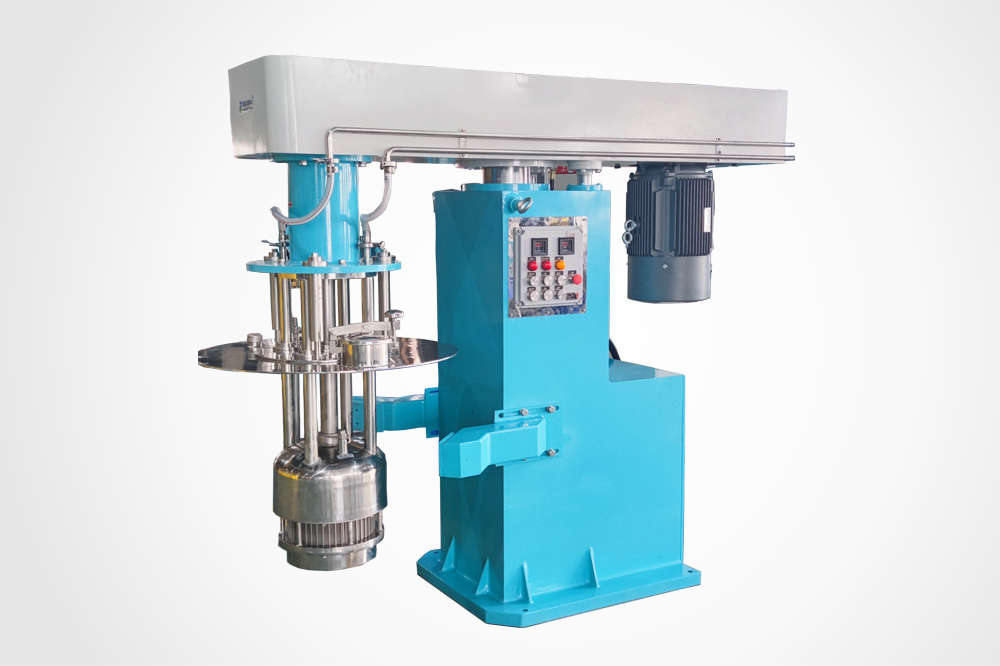
儒佳DF系列和BM型砂磨机均配置快开式研磨腔,腔体可沿导轨移出,所有与物料接触的部件均可触及。BM型篮式砂磨机在此基础上另有特点——研磨篮整体可从浆料桶中取出,直接进行刷洗,更适用于多颜色品种的切换场景。
过流部件的材质选择
减少金属污染,需要降低设备部件磨损产生的碎屑量。选用耐磨合金或陶瓷材质制作与物料接触的部件(腔体内壁、棒销、分离器等)是一种可行的方式。耐磨合金通过添加碳化物或氮化物增强相,提高了材料的硬度和抗磨损能力。陶瓷材质(如氧化锆、碳化硅)则具有较高的硬度和化学惰性,磨损产物本身不与颜料发生反应。两种材质方案均可将外来金属杂质的引入量控制在较低水平,避免因磨屑导致的色相偏移。
对于氧化铁颜料这类具有较大着色强度的物料,即使微量的磨屑也可能引起色相变化,因此过流部件材质的耐磨性是一项需要认真考虑的因素。
研磨温度的稳定控制
防止温度波动带来的批次色差,需要在研磨过程中对物料温度进行主动管理。采用内外双重冷却系统是一种有效的方式——内冷却通过转子内部通道通入冷却介质,直接带走研磨腔中心区域产生的热量;外冷却通过腔体夹套内的循环冷却水,对腔壁附近物料进行换热。两路冷却协同作用,可保持研磨温度稳定在设定的范围内。
在实际操作中,建议将冷却水温度设定在20-25℃,并根据研磨时间调整流量,使浆料出料温度维持在一个稳定的水平。对于氧化铁黄颜料,研磨温度的控制更值得关注,应避免局部过热导致色相偏移。配备温度监控装置,实时记录研磨过程中的温度变化,有助于在出现异常时及时调整。
三、针对多颜色生产的设备选项
对于需要生产多种颜色氧化铁颜料(红、黄、黑、棕等)的工厂,频繁的换色清洗是一项常规操作。BM型篮式砂磨机的研磨结构与此类柔性生产场景有一定适配性。BM型将研磨篮直接放入盛有浆料的拉缸中,研磨篮内置转子与研磨介质。研磨时,浆料在研磨篮内外循环流动。换色时,将研磨篮整体提出,放入清洗槽中刷洗,同时更换拉缸即可开始下一批次的研磨。由于物料与研磨腔体(研磨篮)的接触面积相对较小,且篮体可拆卸清洗,不同颜色之间的交叉污染风险有所降低。
四、工艺管理层面的补充建议
除设备因素外,工艺管理同样值得关注。建立每批次研磨的温度记录和细度数据档案,有助于在出现色差时追溯原因。换色操作可规定清洗流程(包括清洗介质种类、清洗时间和冲洗次数)。对于色相要求较高的订单,可在研磨完成后进行色相检测,确认色差在允许范围内后再放行。这些管理措施与设备本身的优化配置相互配合,共同构成颜色一致性的保障体系。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

