欢迎来到金站网
金站网首页
网站导航
在化工生产过程中,易结晶、凝固点较高的物料对储罐及输送管道的温控要求较为严格。环境温度下降引发的结晶堵管问题,不但影响生产连续性,还可能造成设备损伤与物料损耗。高温热泵系统凭借其独特的技术路径,正成为化工伴热领域的高效解决方案。
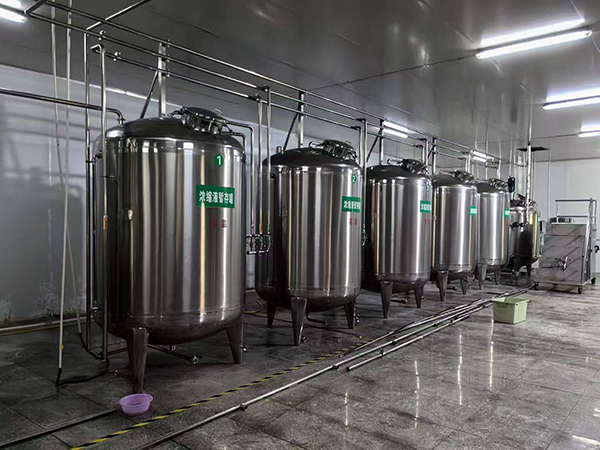
高温热泵采用复叠循环技术,通过两级或多级压缩实现热量梯级提升,可稳定制取85℃以上的高温热源。系统以电能驱动,从空气、工业余热或循环水中提取低位热能,经压缩升温后用于储罐维温与管道伴热,精细匹配不同化工物料的恒温需求。配合智能温控模块,可根据物料特性设定精细温度区间,温差可控制在±1℃以内,实现24小时无人值守运行。

与传统电加热及蒸汽伴热方式相比,高温热泵的优势突出体现在以下几个方面:
一、能效水平明显提升。 高温热泵利用热量搬运原理,消耗少量电能即可输出数倍的热能,系统能效比(COP)可达3.6。相较于电加热设备,综合节能率达60%以上。在吉林石化等大型化工项目中,高温热泵系统投运后每年节约蒸汽成本近百万元。
二、温控精度与运行稳定性更高。 高温热泵可根据物料结晶温度与凝固点特性,设定精确的伴热温度区间,有效规避温度波动引发的物料变性或管道堵塞风险。系统输出持续平稳,避免了传统蒸汽伴热受外部管网波动影响的问题。

三、安全性与环保性俱佳。 高温热泵运行过程无明火、无燃烧、无废气排放,彻底消除了传统锅炉的燃烧安全隐患。系统可充分利用化工生产中的工艺循环水、冷却水等低品位余热作为热源,实现能源的梯级利用。
四、运维成本大幅降低。 设备搭载全自动智能控制系统,支持远程监测、故障自查与智能调控,无需专人值守。相比传统加热方式,运行费用可降至原来的30%至40%。
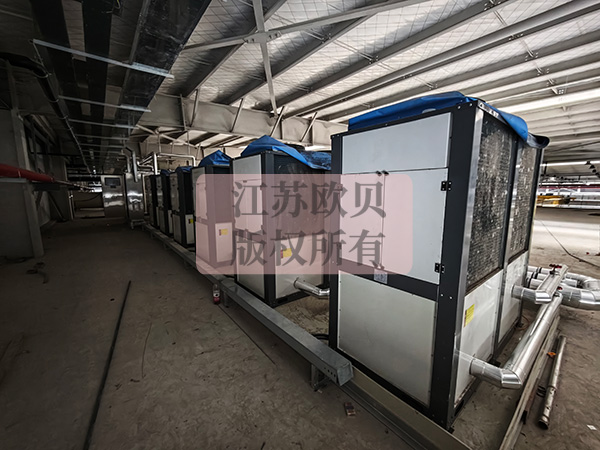
综上所述,高温热泵系统为化工储罐伴热保温提供了一条兼具高能效、高精度、高安全性与低运维成本的技术路径,是化工行业伴热系统升级改造的理想选择。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

