欢迎来到金站网
金站网首页
网站导航
MLCC(片式多层陶瓷电容器)的内电极材料正经历从贵金属银钯(Ag-Pd)向贱金属镍(Ni)和铜(Cu)的转换,这一变化有助于降低材料成本。然而,镍粉与铜粉在空气中具备较高的化学活性,尤其在研磨过程中,新生表面的形成会加速其与氧气的反应,生成绝缘的氧化物层(NiO或CuO),进而影响电极的导电性与MLCC的可靠性。因此,在制备内电极浆料时,防止金属粉体氧化是工艺控制中的一项重要议题。
氧化机理与防护思路
研磨过程中,机械力作用于镍粉或铜粉颗粒,导致晶体结构发生断裂,产生大量未饱和化学键。这些活性位点一旦接触空气中的氧气,便会迅速发生氧化反应。氧化后的粉体表面形成致密或疏松的氧化膜,一方面增加电极电阻,另一方面可能影响浆料的分散性和烧结收缩行为。常规的抗氧化剂添加法虽有一定效果,但难以保证纳米尺度下的充分包覆。因此,从工艺设备角度出发,物理隔绝氧气成为更直接的解决方案。
氮气保护系统的构建
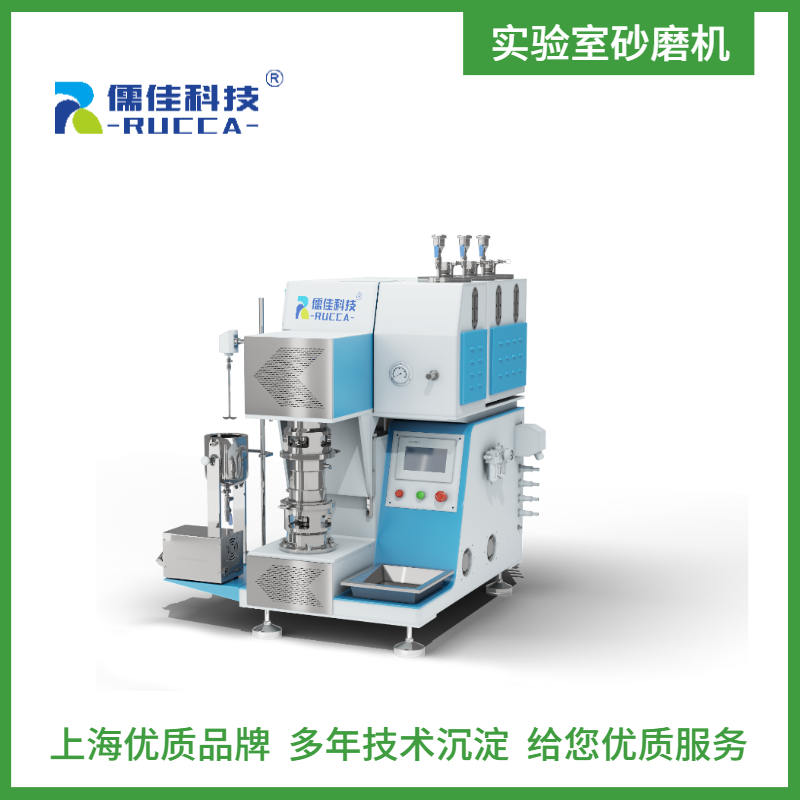
针对上述问题,可行的技术路径是在研磨全过程中引入惰性气体保护环境。以儒佳提供的方案为例,N系列或DUM系列纳米砂磨机可配备全程氮气封闭系统。该系统通过气路设计,对研磨腔体、进料管道、出料口以及储料罐进行密封处理,并持续通入高纯度氮气,以置换内部空气。通过在线氧含量分析仪实时监测,将研磨腔内的残余氧浓度控制在0.5%以下。对于铜粉,其氧化敏感性略低于镍粉,可将氧含量上限放宽至1.0%,但同样需要保持低氧环境。该保护系统需配合机械密封的稳定性,防止外部空气在负压状态下渗入。
设备材质与杂质控制
在隔绝氧气的同时,还需考虑研磨部件磨损引入的金属杂质问题。常规钢材在研磨过程中易脱落铁、铬等元素,这些杂质可能污染镍粉或铜粉,改变浆料的电性能。为此,设备接触物料的部分可选用碳化钨(WC)材质的棒销以及氧化锆(ZrO₂)材质的研磨腔体。碳化钨具有较高的硬度和耐磨性,其磨损产物密度较大,易于在后道工序中沉降分离;氧化锆陶瓷则具备良好的化学惰性,在低氧环境下不会与镍、铜发生反应。两者结合,能够将外来金属杂质的引入量控制在可接受的范围内。
分离与流道设计
研磨后的物料需通过分离装置将研磨珠与浆料分开。对于铜粉体系,建议使用陶瓷叠片式分离器。该结构利用离心力原理,使研磨珠被甩向外缘,浆料则从中心间隙流出,避免了传统筛网可能产生的堵塞或金属摩擦。同时,整个物料流经的管路应采用316L不锈钢材质,并进行全封闭焊接设计,减少法兰连接处可能的泄漏点。316L不锈钢含钼元素,耐腐蚀性较304更优,且其表面光滑度有助于防止粉体粘附。
工艺放大与验证
从研发到量产,设备型号的选择遵循逐步放大的原则。儒佳推荐从UM6型(实验室级) 开始进行工艺参数摸索,包括研磨珠粒径(可选用0.1mm氧化锆珠)、线速度、流量和氮气流量等。待小试结果稳定后,再过渡至DUM100型(量产型),该型号在保持相同保护氛围的基础上,处理量可满足工业化生产需求。在实际应用中,已有客户通过该路径对镍粉和铜粉进行研磨,持续监测表明,整个研磨过程中氧含量始终未超过0.5%,且随后制备的浆料经过流延、排胶和烧结后,内电极层连续、无断裂,产品良率相比未采用氮气保护工艺时取得了约12个百分点的提升。
实践建议
针对不同金属粉体,需微调保护参数。镍粉研磨时,建议将氮气流量设定为进气压力的1.2倍,并保持腔体微正压(0.05~0.1MPa);铜粉研磨时,可适当降低氮气消耗,但需确保排气管路畅通,避免可燃气体积聚。此外,研磨前的脱气处理也有助于去除粉体表面吸附的氧气,可考虑在进料前对浆料进行真空搅拌。
总体而言,MLCC内电极浆料研磨中的防氧化问题,可通过封闭式氮气保护系统、耐磨非金属材质接触部件以及合理的工艺放大路线加以应对。儒佳已具备相应设备组合与实践经验,有兴趣的客户可提供粉料样品,进行针对性的保护研磨测试,以评估实际效果。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

