欢迎来到金站网
金站网首页
网站导航
将氧化铝陶瓷粉体研磨至亚微米级(通常指D50 ≤ 0.5μm),是先进陶瓷制备工艺中一道具有挑战性的工序。这一细度要求并非简单的时间累积,而是对研磨设备的能量传递效率、研磨介质的匹配性以及整机散热能力提出了多重约束。
细度目标与工艺难点
当目标粒径进入亚微米区间,物料比表面积急剧增大,表面能升高,颗粒间容易发生二次团聚,形成“粉碎-团聚”的动态平衡。此时,研磨设备需要提供足够的单位体积能量密度,以打断团聚体中的软连接,同时又要避免过度机械力导致介质磨损加剧或浆料温度失控。D50 ≤ 0.5μm 的要求,意味着设备的研磨腔内部必须形成高频率、低振幅的碰撞区域,使每一颗氧化铝颗粒都能反复承受研磨介质的剪切与挤压作用。
设备选型:棒销式纳米砂磨机的结构逻辑
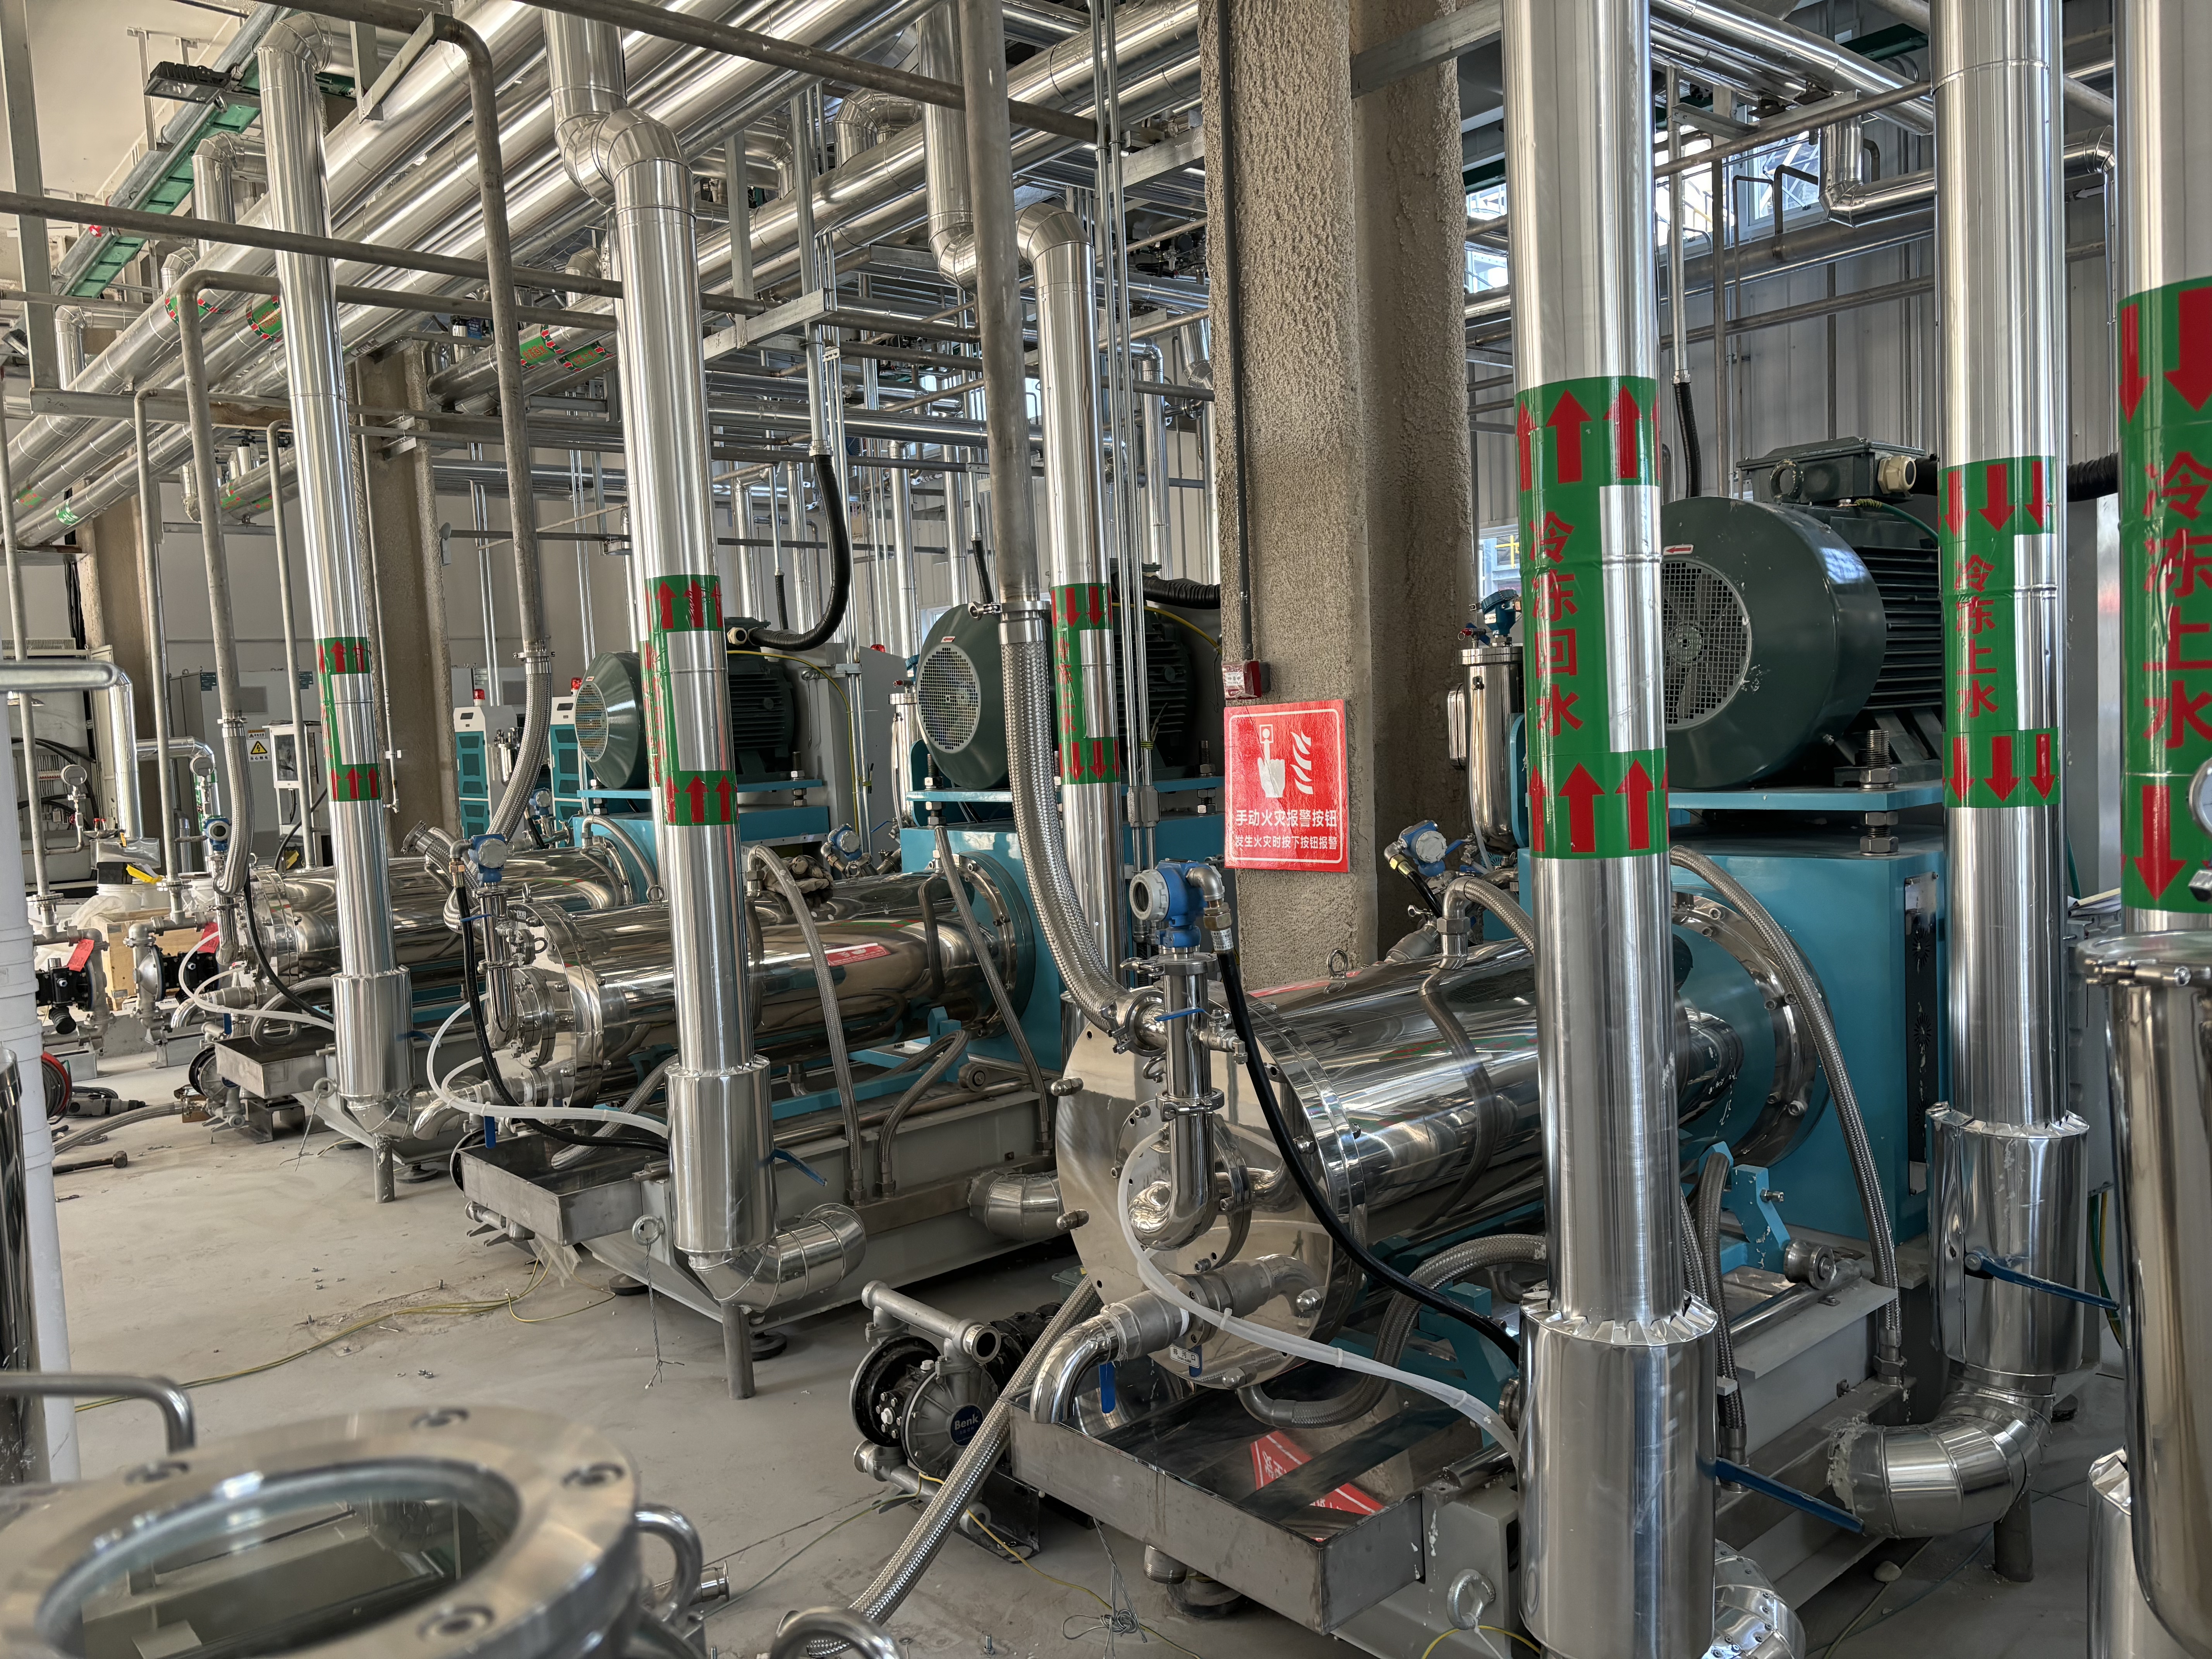
针对上述需求,儒佳N系列纳米砂磨机采用棒销式转子结构。与传统的盘式或涡轮式转子不同,棒销式结构在转子外缘布置了密集的棒销,当转子高速旋转时,棒销对研磨腔内的介质球产生强烈的推动力,使介质球在腔体内形成高能量的环流层和涡流区。这种运动形态下,介质球与物料颗粒之间的接触频率明显提升,且能量分布较为均匀,避免了局部过磨或研磨死角。
N系列的设计线速度可达到12~14 m/s,配合研磨腔内部狭窄的径向间隙,能够在较短的物料停留时间内完成从微米级向亚微米级的跨越。同时,该系列采用动态缝隙分离器,其间隙宽度可根据所选介质粒径进行调整,保证小尺寸介质球被有效截留在腔体内,而研磨合格的浆料顺畅排出,防止介质泄漏造成的损耗和污染。
研磨介质:粒径与材质的双重考量
研磨介质的选择在亚微米级研磨中占有同等重要的地位。对于目标D50 ≤ 0.5μm,推荐使用直径0.1~0.3mm的高纯氧化锆珠。这一粒径范围的介质球具有以下优势:
碰撞频率优势:小尺寸介质球在相同填充体积下,球与球之间的接触点数远大于大尺寸介质球。这种高频率的轻度碰撞,更适合对脆性陶瓷颗粒进行精细修整,避免了大球带来的冲击破碎风险。
研磨效率匹配:棒销式结构的高能量密度正好与小尺寸介质球的高比表面积形成配合。能量通过密集的介质间碰撞传递至物料颗粒,而不是消耗在空转或涡流损耗上,从而缩短达到目标细度所需的研磨遍数。
在材质方面,虽然氧化锆珠(钇稳定型)具有较高的断裂韧性和耐磨性,但在高纯氧化铝体系中,仍需关注其磨损产物的影响。部分客户对产品中的锆元素含量有明确限制,此时可考虑采用高纯氧化铝研磨球(Al₂O₃含量≥99.9%)作为替代介质,尽管其密度(约3.8 g/cm³)低于氧化锆珠(约6.0 g/cm³),研磨动能略为柔和,但能避免异质元素的引入。
冷却系统:长时间运行的保障
亚微米级研磨过程中,机械能向热能的转化比例较高。浆料温度每上升10℃,其粘度可能下降15%~20%,导致研磨介质对颗粒的剪切力减弱,同时可能引发颗粒表面溶剂化层的变化,影响分散稳定性。儒佳N系列配备内外双重冷却系统——研磨腔外壁设有螺旋式冷却水道,转子内部亦设有冷却通道,冷却水可同时流经腔壁和转子内腔,带走研磨区产生的热量。这种设计使得在连续生产条件下,出料温度可控制在设定的工艺窗口内(通常≤45℃),避免了因温升过高而被迫停机冷却的情况。
金属污染控制:陶瓷内衬的适用场景
对于半导体陶瓷基板、光学透明陶瓷等对金属杂质敏感的领域,普通的合金钢研磨腔在长期磨损中可能释放微量Fe、Cr、Ni等元素。儒佳可提供氧化铝或氧化锆材质的陶瓷内衬方案,将研磨腔内部及转子表面与金属基体隔离。配合陶瓷内衬使用的密封结构也相应采用碳化硅端面材质,从接触物料的每一个部件上减少金属外露部位。
打样验证的价值
需要指出的是,不同批次氧化铝粉体的团聚强度、原始粒径、浆料固含量及分散剂体系各有差异,这些因素都会影响研磨工艺参数。儒佳实验室配备从实验室到中试规模的测试设备,可通过寄送物料进行实际研磨打样,测试不同介质填充率、转子线速度、循环流量等组合条件下的粒径变化曲线,从而确定适合该物料的介质粒径与工艺参数。这一过程产生的实测数据,比理论推算更具有参考价值。已有陶瓷粉体用户通过打样对比发现,在相同目标细度下,0.2mm与0.3mm介质珠的研磨遍数相差约两遍,能耗差异可达到15%,这些差异只有在实际测试中才能被准确识别。因此,寄料打样被视作选型流程中不可省略的一环。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

