欢迎来到金站网
金站网首页
网站导航
生物质颗粒生产中,电费、燃料成本占据运营开支很大比重。想要实现提产量、降能耗,不能只依靠设备超负荷运转,要从原料预处理、设备匹配调试、日常运维、生产线协同四个维度系统优化,稳定提升产能,持续压缩单位能耗。

原料品质是决定制粒效率的基础,也是*容易被忽视的环节。首先严控含水率,木屑、锯末等木质原料*佳含水率控制在 12%–15%。水分过高,物料在模孔内排气受阻,极易堵机,主机电流飙升;水分过低,原料摩擦阻力变大,成型困难、粉尘增多,电耗**上升。其次规范粉碎粒度,原料粒径保持 2–5mm,粒度大小均匀,避免长条纤维、大块物料进入制粒室。同时做好除杂,砂石、金属杂质不*快速磨损模具与压辊,还会造成机器震动、负载波动,增加无效能耗。
模具、压辊作为颗粒机**易损件,参数匹配直接影响产能与耗电。要根据原料种类选用合适压缩比环模,软木、秸秆选用偏低压缩比,硬杂木匹配更高压缩比。压辊与环模间隙调整至 0.1–0.3mm,间隙过大物料容易打滑出料少,间隙过小摩擦加剧、设备发热耗电增多。新模具务必按规范磨合,延长使用寿命;模孔内壁磨损、堵塞后及时清理或修复,长期带伤生产会出现产量下滑、吨料能耗持续走高。
标准化操作方式能够避免大量能源浪费。喂料速度保持连续稳定,尽量让主机维持额定负荷 70%–90% 区间运行,杜绝频繁空载、间歇性猛加料。频繁堵机、反复启停会产生大量无效耗电。停机前投入少量干净原料清机,防止物料干结堵塞模孔;生产不同原料及时清理制粒腔体,减少积料阻碍出料。有条件的生产线可给上料风机、喂料设备加装变频器,依据产能自动调节转速,进一步节约辅助设备用电。
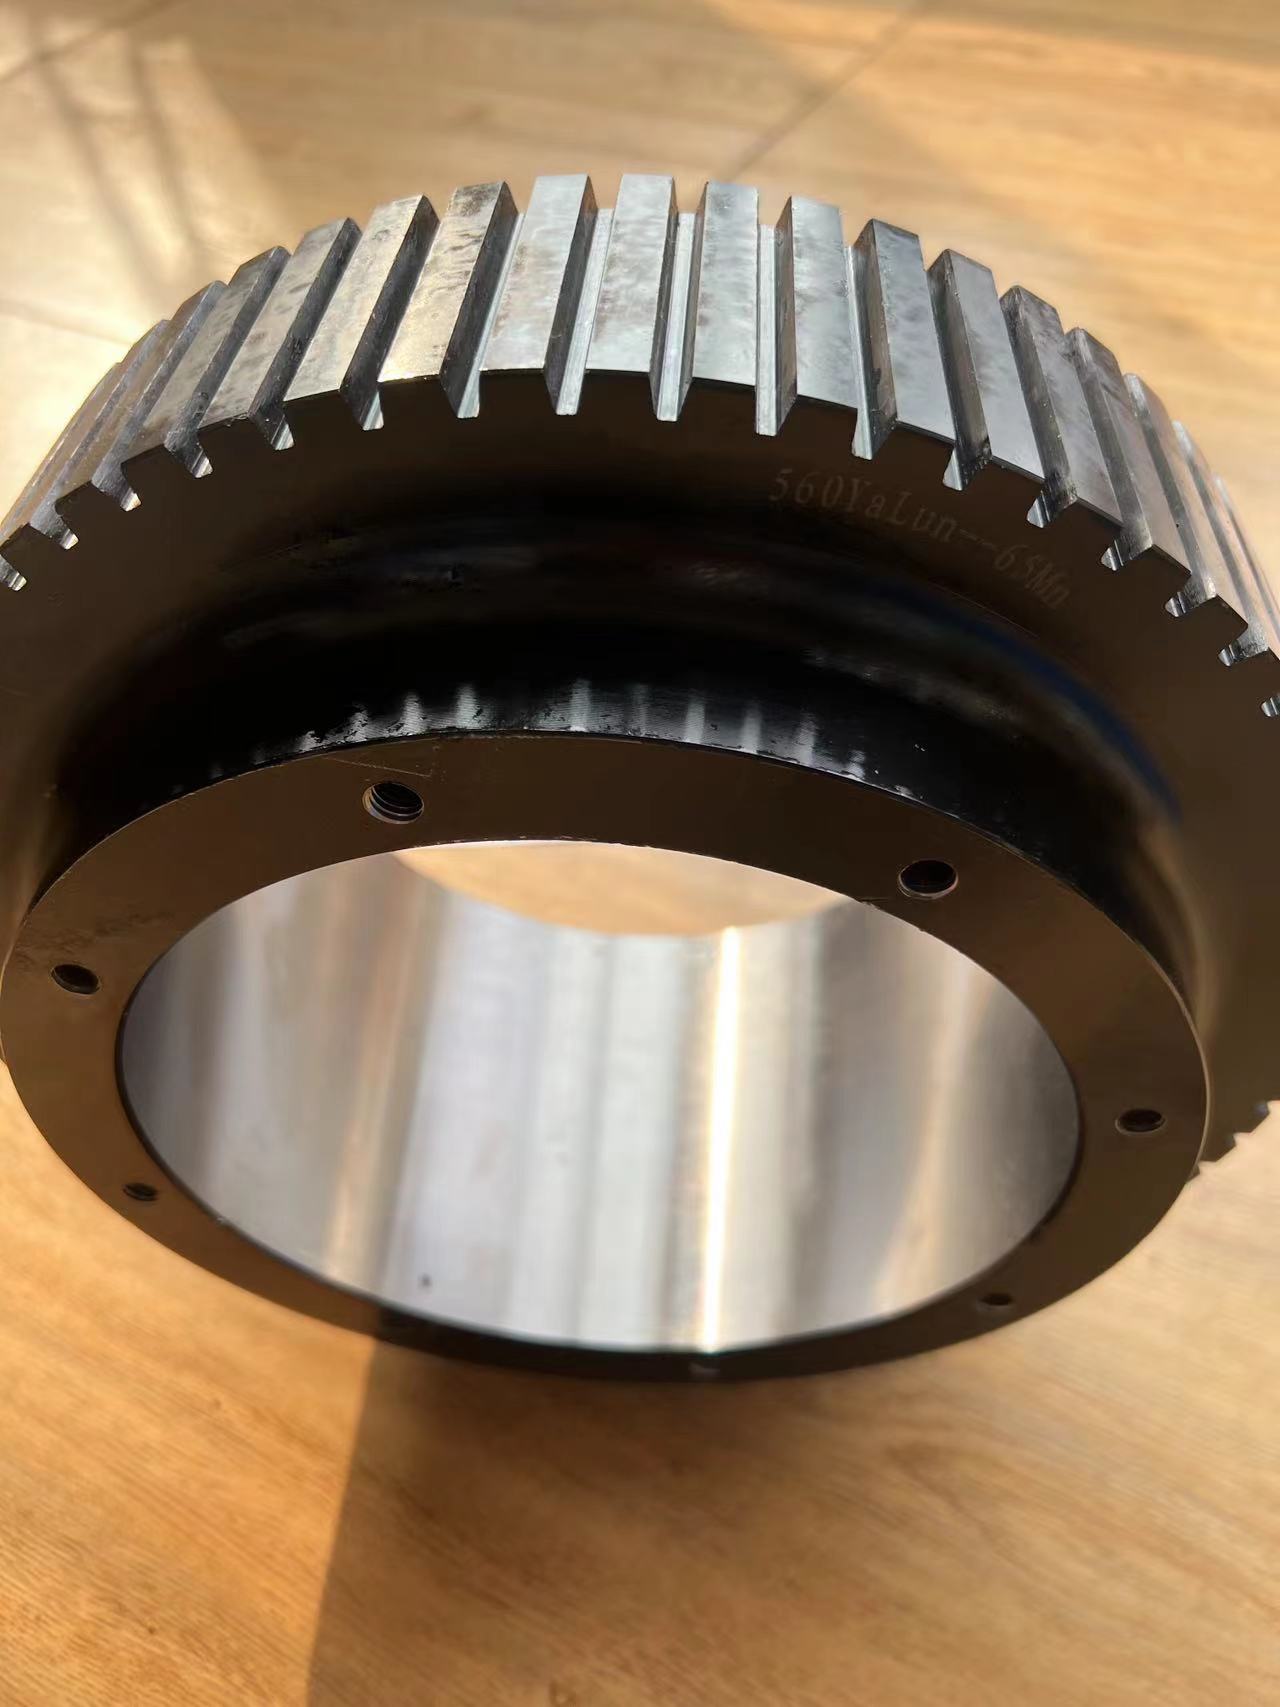
常态化维护保养是长期稳产节能的保障。按时对主轴、压辊轴承加注润滑油脂,降低机械摩擦损耗;定期检查传动部件松紧度,减少动力损耗。建立易损件巡检制度,压辊壳磨损严重及时成对更换,不要勉强带病生产。整条生产线产能匹配也要重视,粉碎机、烘干机处理能力要和颗粒机适配,避免前道工序供料不足造成颗粒机空等,或者原料供给过剩频繁堵料。
总而言之,颗粒机增产降耗是一套系统性工程。把原料预处理做到标准化,**匹配模具参数,规范日常操作流程,坚持设备定期维保。落实以上措施,多数生产线可实现产能提升 10%–20%,每吨颗粒生产电耗明显下降,长期累积下来,能够**提升加工厂整体利润空间。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询