欢迎来到金站网
金站网首页
网站导航
包装饮用水净化系统的工艺构成
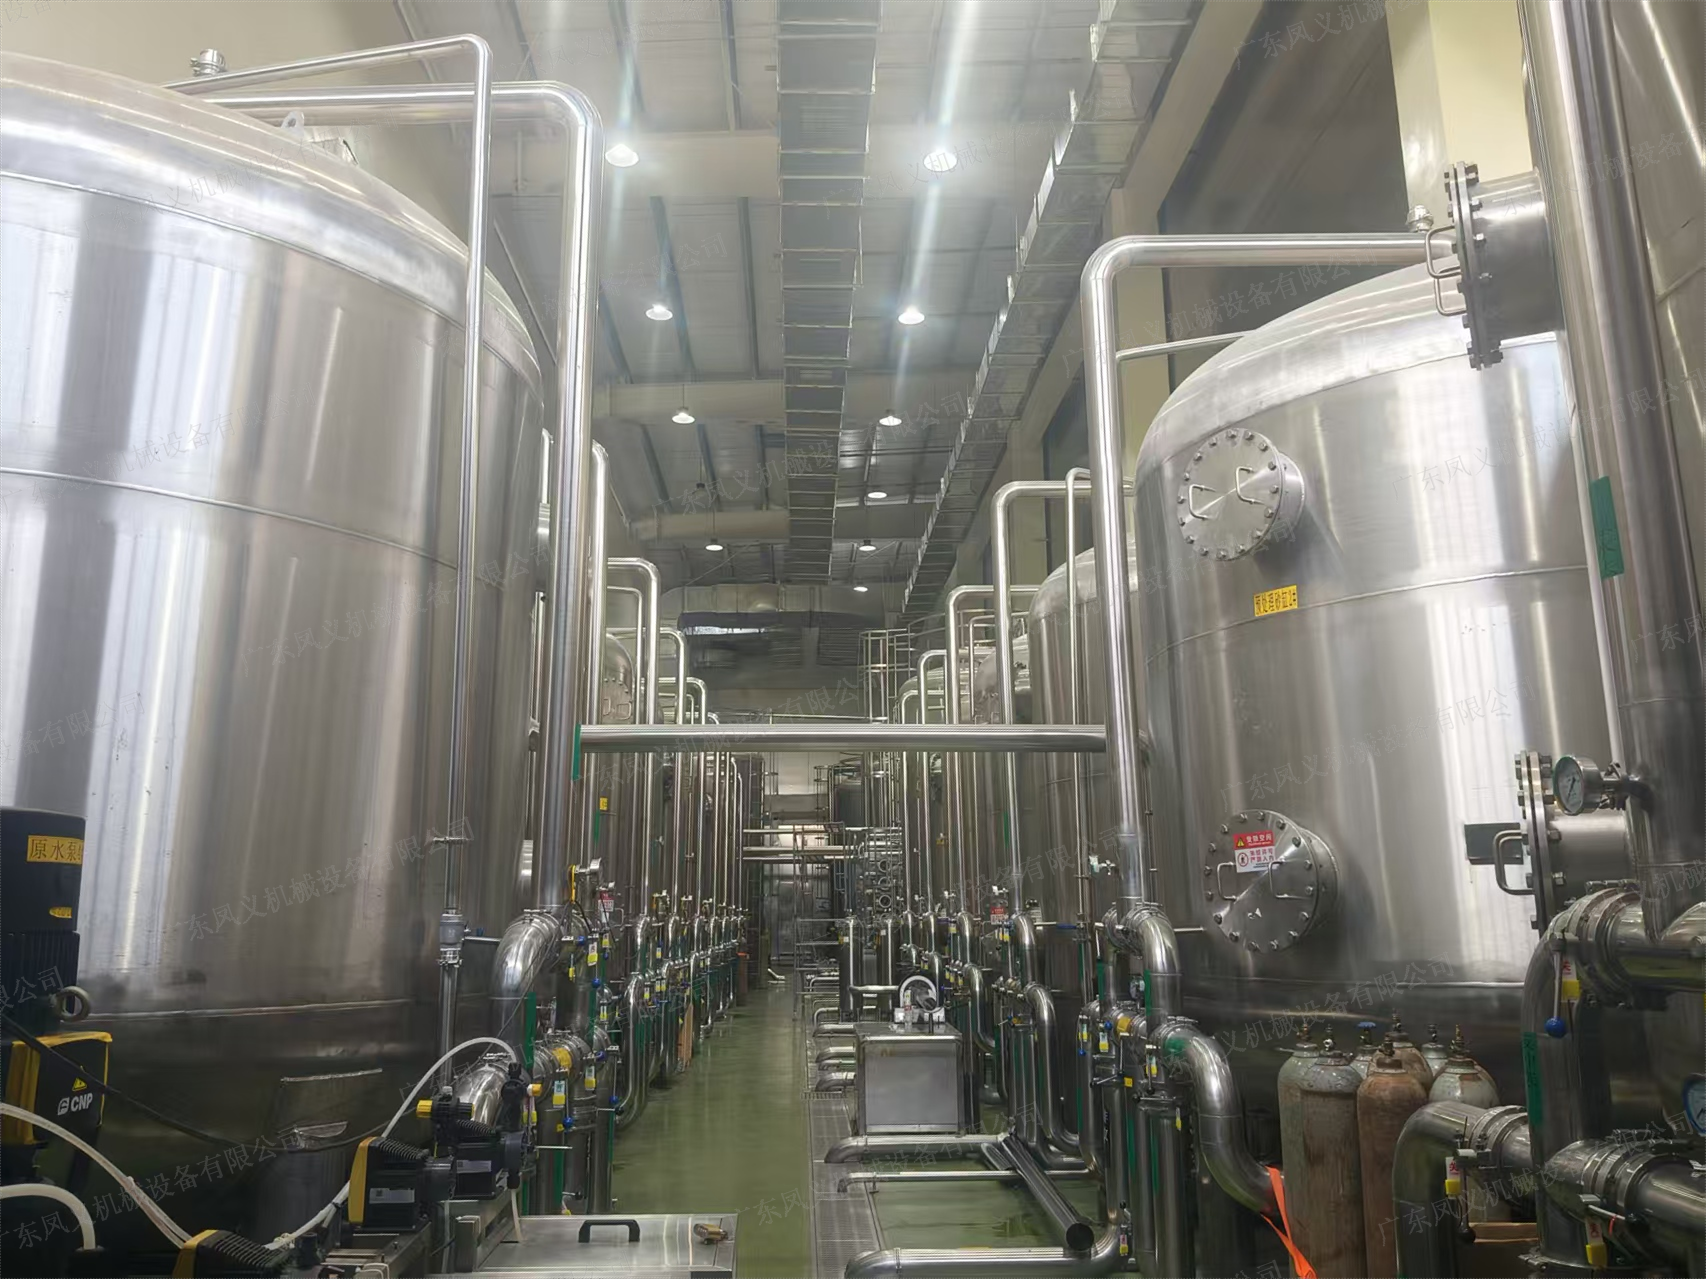
包装饮用水的净化处理,通常遵循“预处理+反渗透(RO)+后处理杀菌”的基本工艺路线。预处理单元承担保护后续膜系统的任务——多介质过滤器截留原水中的悬浮物与胶体,活性炭过滤器吸附余氯和有机物,软化器降低进水硬度,防止反渗透膜结垢。反渗透系统是整套工艺的关键脱盐环节,通过高压泵施加压力使水分子透过半透膜,截留水中97%以上的溶解性固体、细菌、病毒及有机污染物。后处理杀菌系统则确保产水在储存和输送过程中的微生物安全,通常配备紫外消毒器或臭氧混合系统。
在这一工艺框架下,凤义机械根据客户原水水质化验结果与产水指标要求,灵活配置单级反渗透或双级反渗透系统,确保产水指标满足GB 19298《食品安全国家标准 包装饮用水》的要求。系统设备主体采用食品级304不锈钢材质,可满足CIP原位清洗工况要求。
节能降耗的系统化设计思路
包装饮用水净化系统的能耗,主要集中在高压泵的运行电耗上。常规反渗透系统在固定工况下运行,无论生产线用水负荷高低、进水水质优劣,泵体始终保持恒定功率运转,造成大量无效能耗。凤义机械在系统设计中搭载变频节能调节功能,通过实时采集进水流量、管路压力、产水水质等运行数据,动态匹配泵体输出功率与后端用水需求——量产高峰期自动提升制水通量,低峰待机时段智能下调运行负载,从运行逻辑上减少不必要的电力消耗。通过优化反渗透系统的运行工况并配合变频调节,能够有效降低吨水电耗。
在水资源利用效率方面,凤义机械对反渗透浓水回收工艺进行优化。常规反渗透系统的水回收率通常在70%至75%之间,凤义机械通过分级浓水回流设计,将部分达标浓水回流至预处理前端循环利用,有效提升原水利用率、减少废水排放量。这一设计既降低了企业的取水成本,也契合当前工业和信息化部、水利部联合推动的工业节水政策导向。
在膜元件的选型与匹配上,凤义机械选用运行压力更低、产水通量更大的节能型反渗透膜元件。低操作压力意味着高压泵的能耗随之降低,同时膜元件的污染衰减速度得到延缓,延长了膜元件的更换周期,进一步压缩了耗材支出。
智能控制系统与运维效率提升
包装饮用水生产企业通常需要24小时连续运行,设备状态监测与故障预警的及时性直接影响生产连续性。凤义机械的净化系统搭载基于PLC与触控屏的智能控制系统,集成产水电导率、运行流量、管路压力、设备能耗等多参数在线监测功能。系统支持自动启停、定时冲洗、高低压保护与耗材寿命预警,操作人员通过一块触控屏即可完成全系统参数查看与运行管理,降低了人工巡检频次与运维成本。
系统同时支持参数自适应微调功能——可根据进水水质变化自动优化冲洗周期与运行参数,无需人工频繁干预。设备档案完整保存运行数据与维护记录,便于企业进行能耗统计与合规审计。这种智能化的运维模式,使企业从传统“人工盯表、凭经验判断”的粗放管理中解放出来。
从方案设计到长期运维的服务闭环
包装饮用水净化系统的长期稳定运行,离不开从方案设计到售后运维的全周期服务支撑。凤义机械采用厂家直销模式,从原水水质分析、工艺方案设计、设备制造到现场安装调试,全部由公司自有技术团队完成。客户无需自行协调多个供应商,所有问题直接对接凤义机械。
设备交付后,技术服务团队持续跟进运行状况,定期回访设备状态,主动提醒滤芯更换、膜元件清洗、仪表校准等保养节点。常用耗材如膜元件、滤芯、密封件等与客户约定备货数量和紧急发货流程,避免因配件供应不及时导致生产中断。
包装饮用水净化系统的价值,不在于交付时的一份水质检测报告,而在于投产后持续稳定地产出达标水,同时把电耗、水耗和耗材更换成本控制在合理范围内。凤义机械围绕“水质达标、能耗可控、运维简便”这三个目标,为包装饮用水生产企业提供从方案设计到长期运维的系统化服务——让制水成本算得清楚,让设备运行用得省心。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询