欢迎来到金站网
金站网首页
网站导航
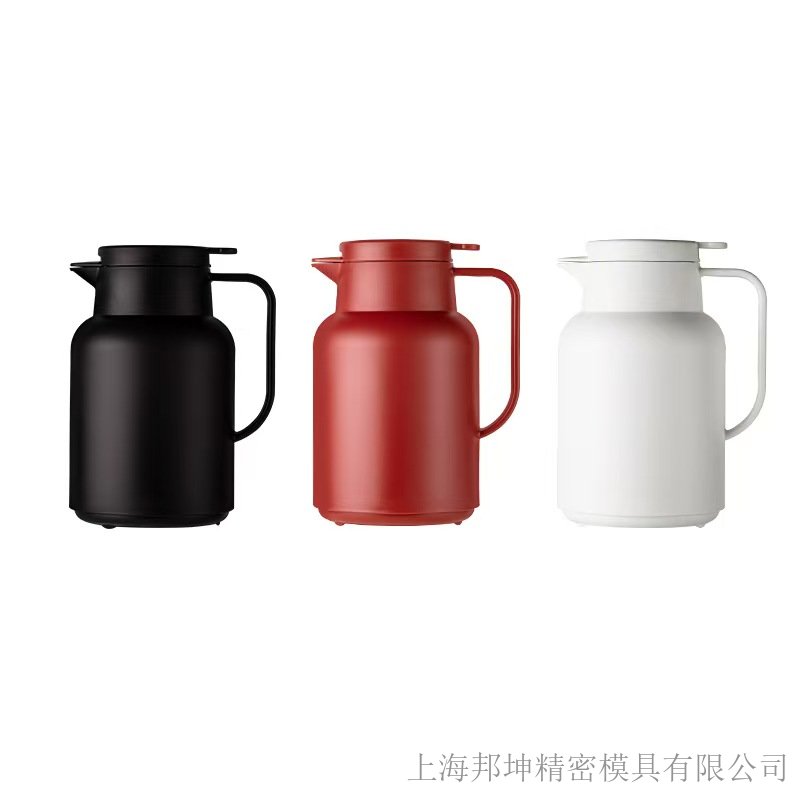
选购塑料水杯时,大多数人会优先关注材质标识、容量大小、外观设计,却很少留意一道藏在产品背后的工序 —— 注塑成型。同样标注 “食品级 PP 材质”,有的杯子光滑透亮、耐摔无异味,有的却粗糙发乌、易裂有异味,主要差距往往就在于注塑工艺的精细度。塑料水杯的成品质感、结构强度、密封性能乃至饮用安全,本质都建立在注塑工艺的基础之上。
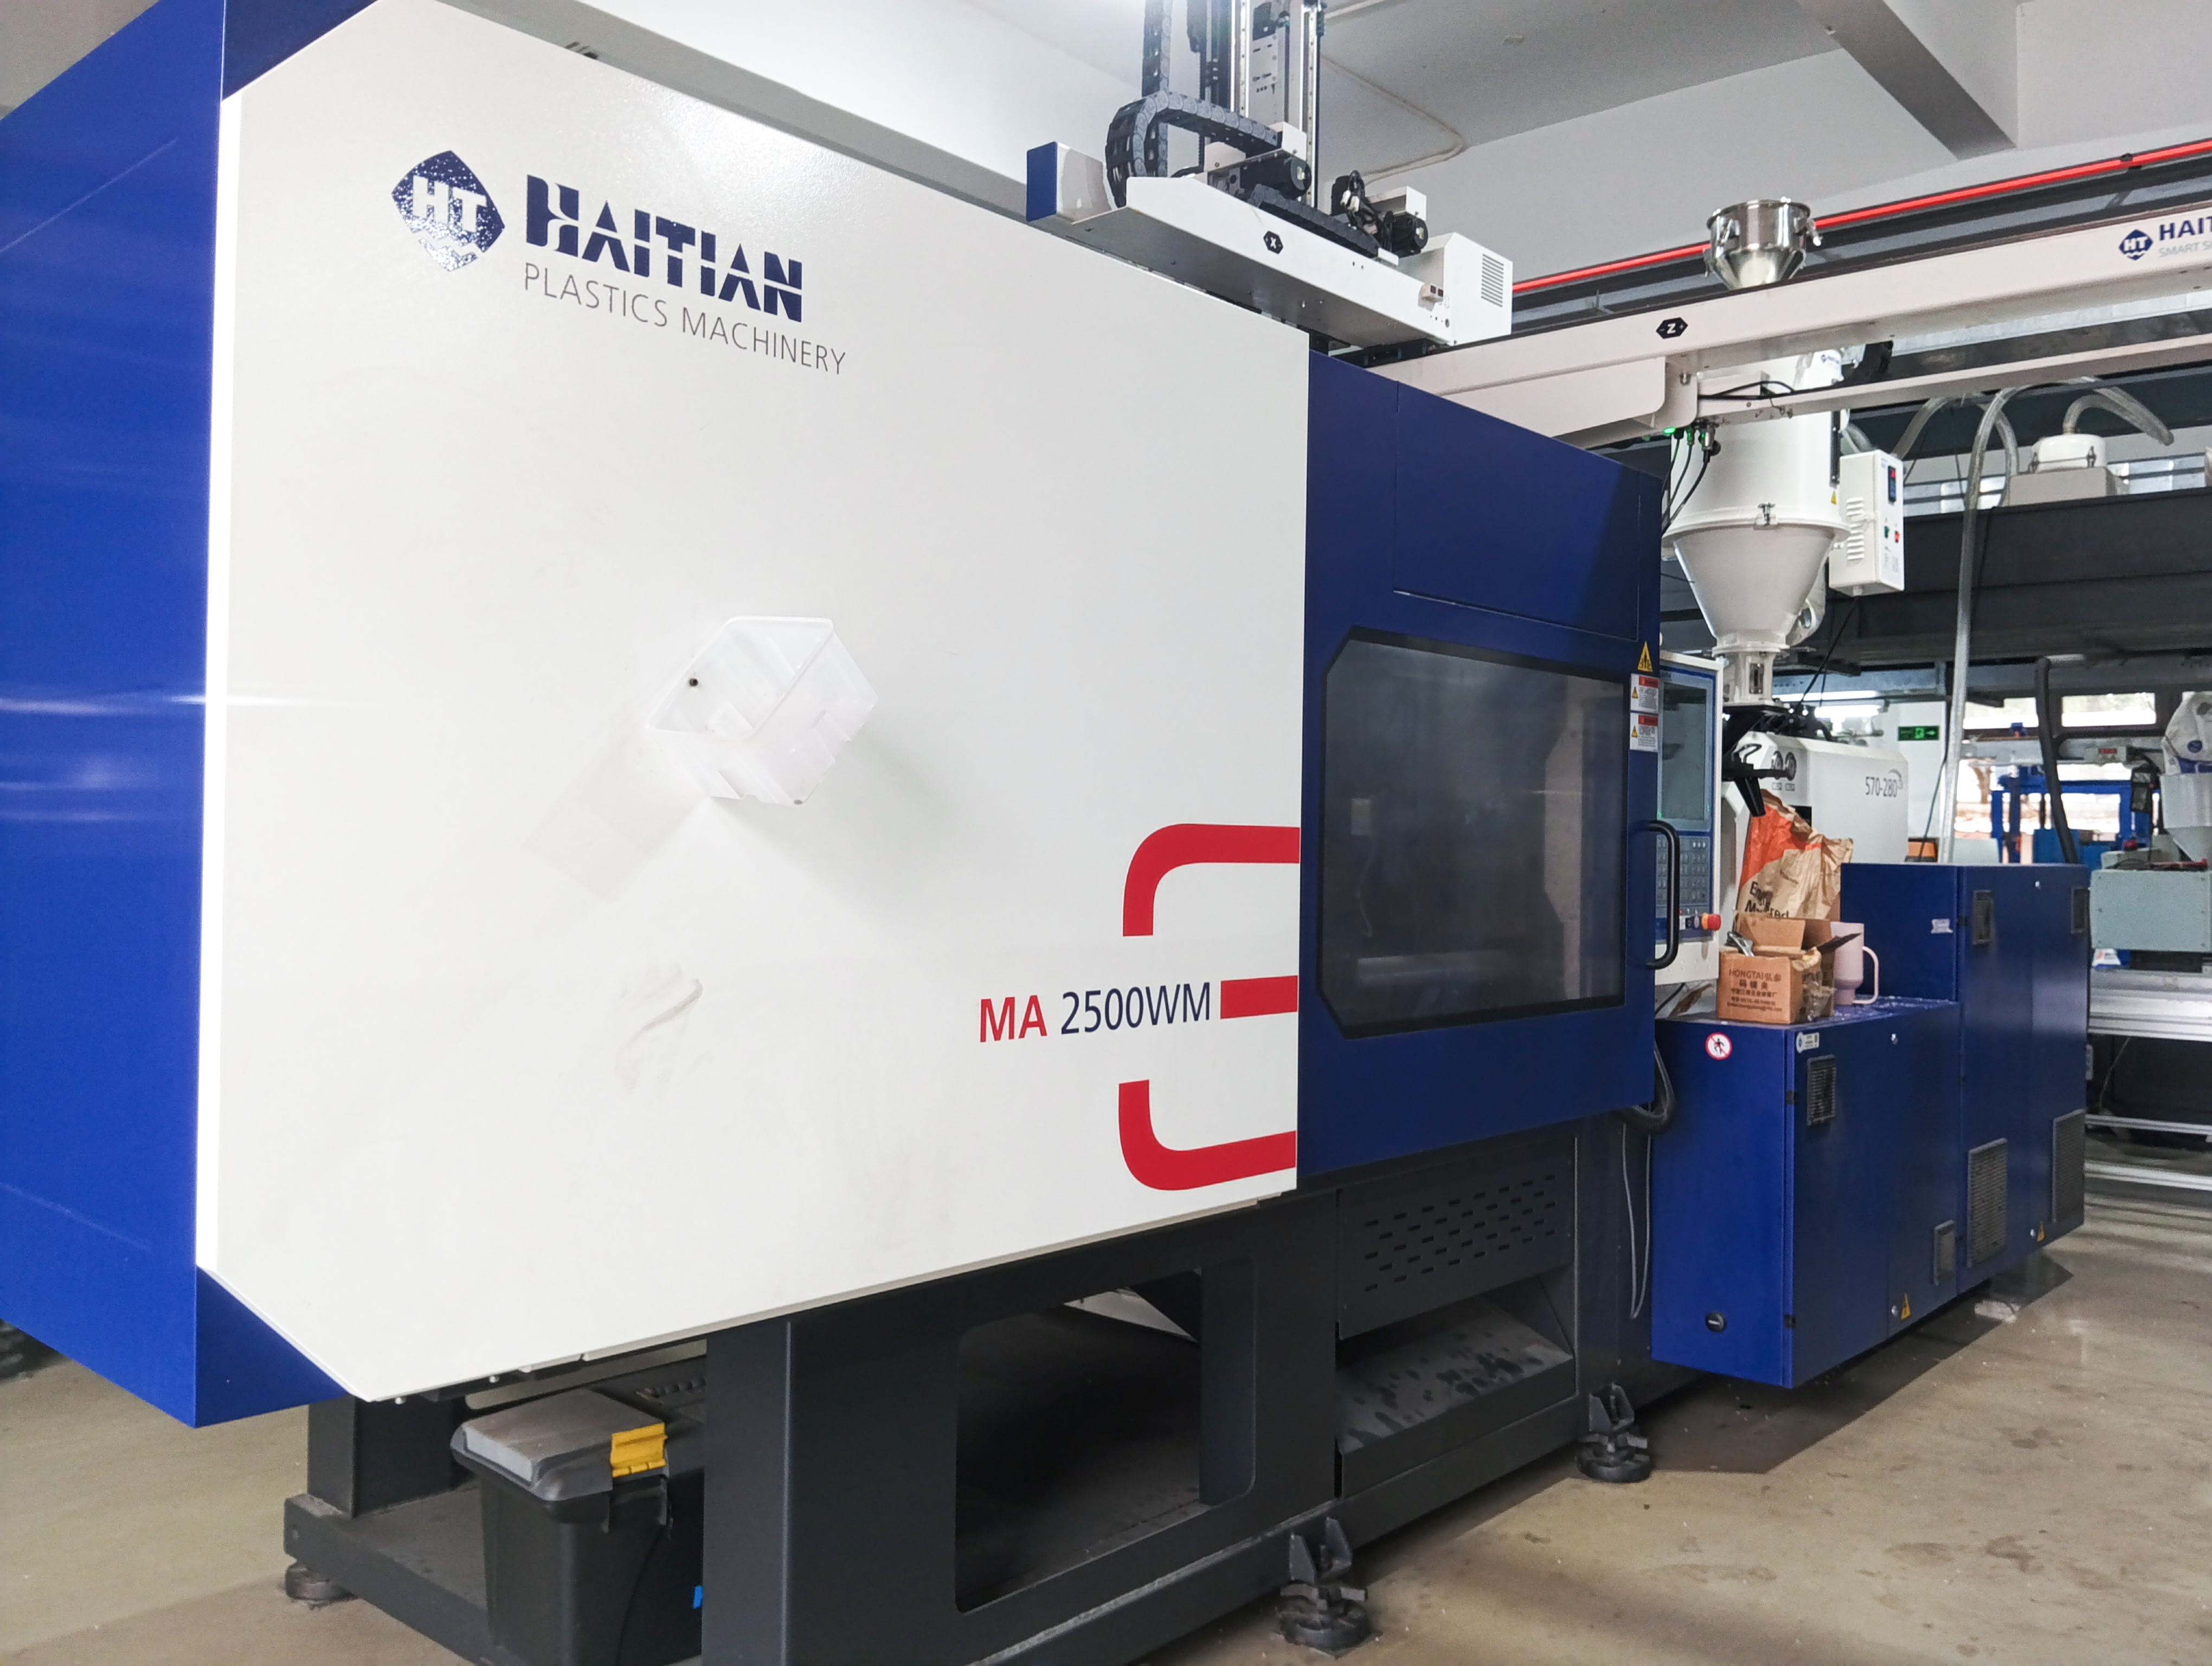
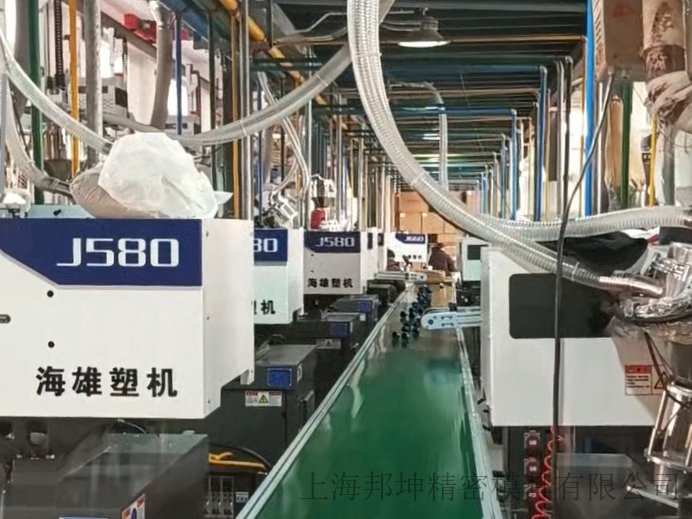
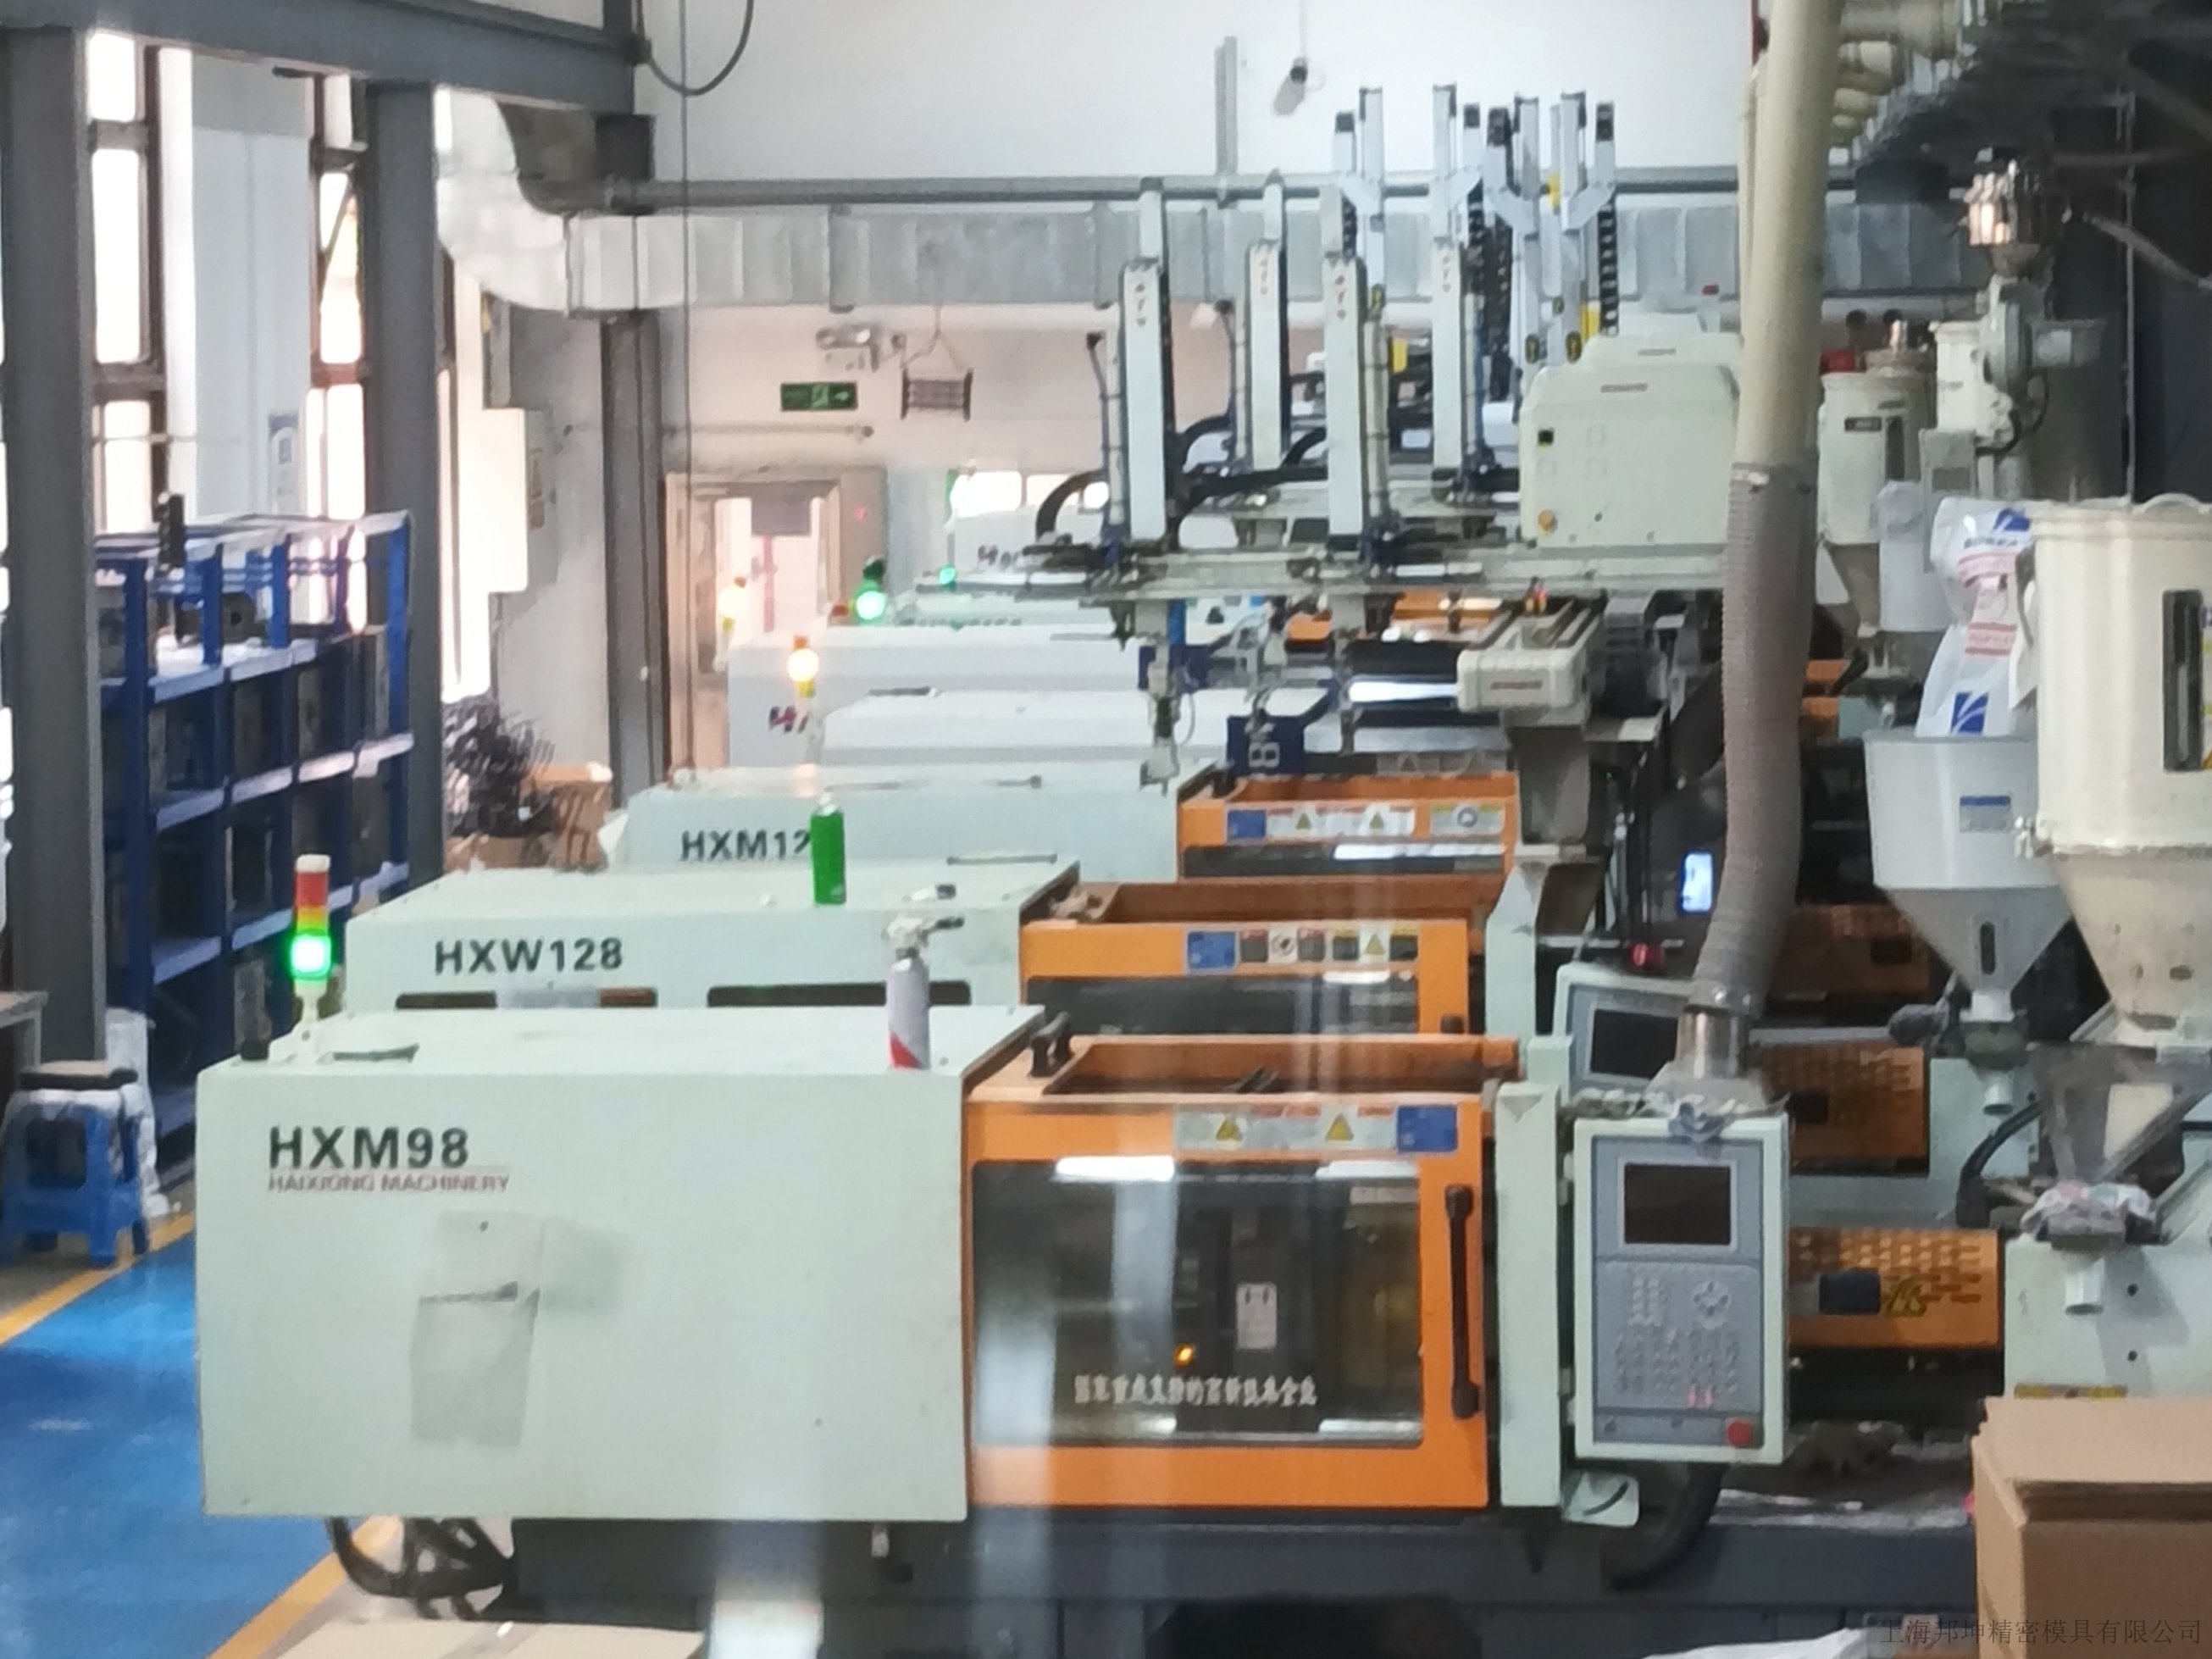
作为深耕杯壶领域二十余年的源头制造企业,上海邦坤始终将注塑工艺作为生产端品控的重要抓手。我们拥有两座标准化注塑车间、30 台左右全自动注塑设备,配套单独精密模具车间,实现从模具研发、参数调试到批量注塑的全链路自主把控。在邦坤看来,注塑不是简单的 “把塑料熔了灌进模子里”,而是一门需要精确管控十几个参数、平衡外观与性能的技术活,每一处细节的打磨,都会落到用户的使用体验上。
一、什么是注塑成型?
简单来说,注塑成型就是塑料水杯的 “塑形过程”:将食品级塑料颗粒送入设备,经过高温加热熔化成流动状态,再以高压注入提前做好的精密模具型腔中,经过保压、梯度冷却定型后,脱模取出,就成为了完整的杯身、杯盖、手柄等部件。
整个过程涉及料筒温度、射胶速度、注射压力、保压时长、冷却速率、锁模力等十几个重要参数,任何一个参数偏差 0.5%,成品品质都可能出现明显差异。小作坊生产多靠师傅经验手动调机,批次稳定性差、瑕疵率高;而正规源头工厂则依靠标准化工艺参数、自动化设备与精密模具,实现批量产品的品质统一,这也是为什么同样是塑料杯,源头工厂的产品质感与耐用度会远高于低价小厂货。
二、外观质感
用户拿到水杯的直观感受是颜值,而颜值的高低,直接由注塑工艺决定。很多低价杯看起来 “廉价感强”,不是因为颜色不好看,而是注塑精度不足导致的细节粗糙。
首先是壁厚均匀度,这是考验工艺的指标。精密注塑工艺能让杯身整体壁厚误差控制在 0.1mm 以内,整体厚薄一致,既保证了结构强度,也不会出现局部缩水凹陷。如果注塑时射胶速度不均、保压压力不足,就容易出现杯身厚薄不均:薄的地方透光、易开裂,厚的地方则会出现表面凹陷、内部气泡,既不美观也影响耐用性。上海邦坤在模具设计阶段就会通过模流分析软件模拟胶水流向,优化流道与浇口设计,再匹配精确的注塑参数,确保每一款杯子的杯身、杯盖壁厚均匀,从根源规避缩水、凹陷问题。
其次是表面光洁度与瑕疵控制。质优注塑成品的杯身表面光滑透亮,无毛刺飞边、无气泡黑点、无流痕水纹,一体成型的线条流畅规整。这些细节瑕疵的成因都和注塑工艺直接相关:锁模力不足会产生飞边毛边,原料未充分烘干会导致内部气泡,料温不均、射胶太快会形成表面流痕。很多小厂会通过人工打磨去除飞边,既增加成本也会留下打磨痕迹;而邦坤依靠高精度镜面模具 + 精确的注塑参数控制,成品脱模后几乎无飞边毛刺,无需二次人工打磨,表面质感细腻均匀,批量产品的外观一致性较高。
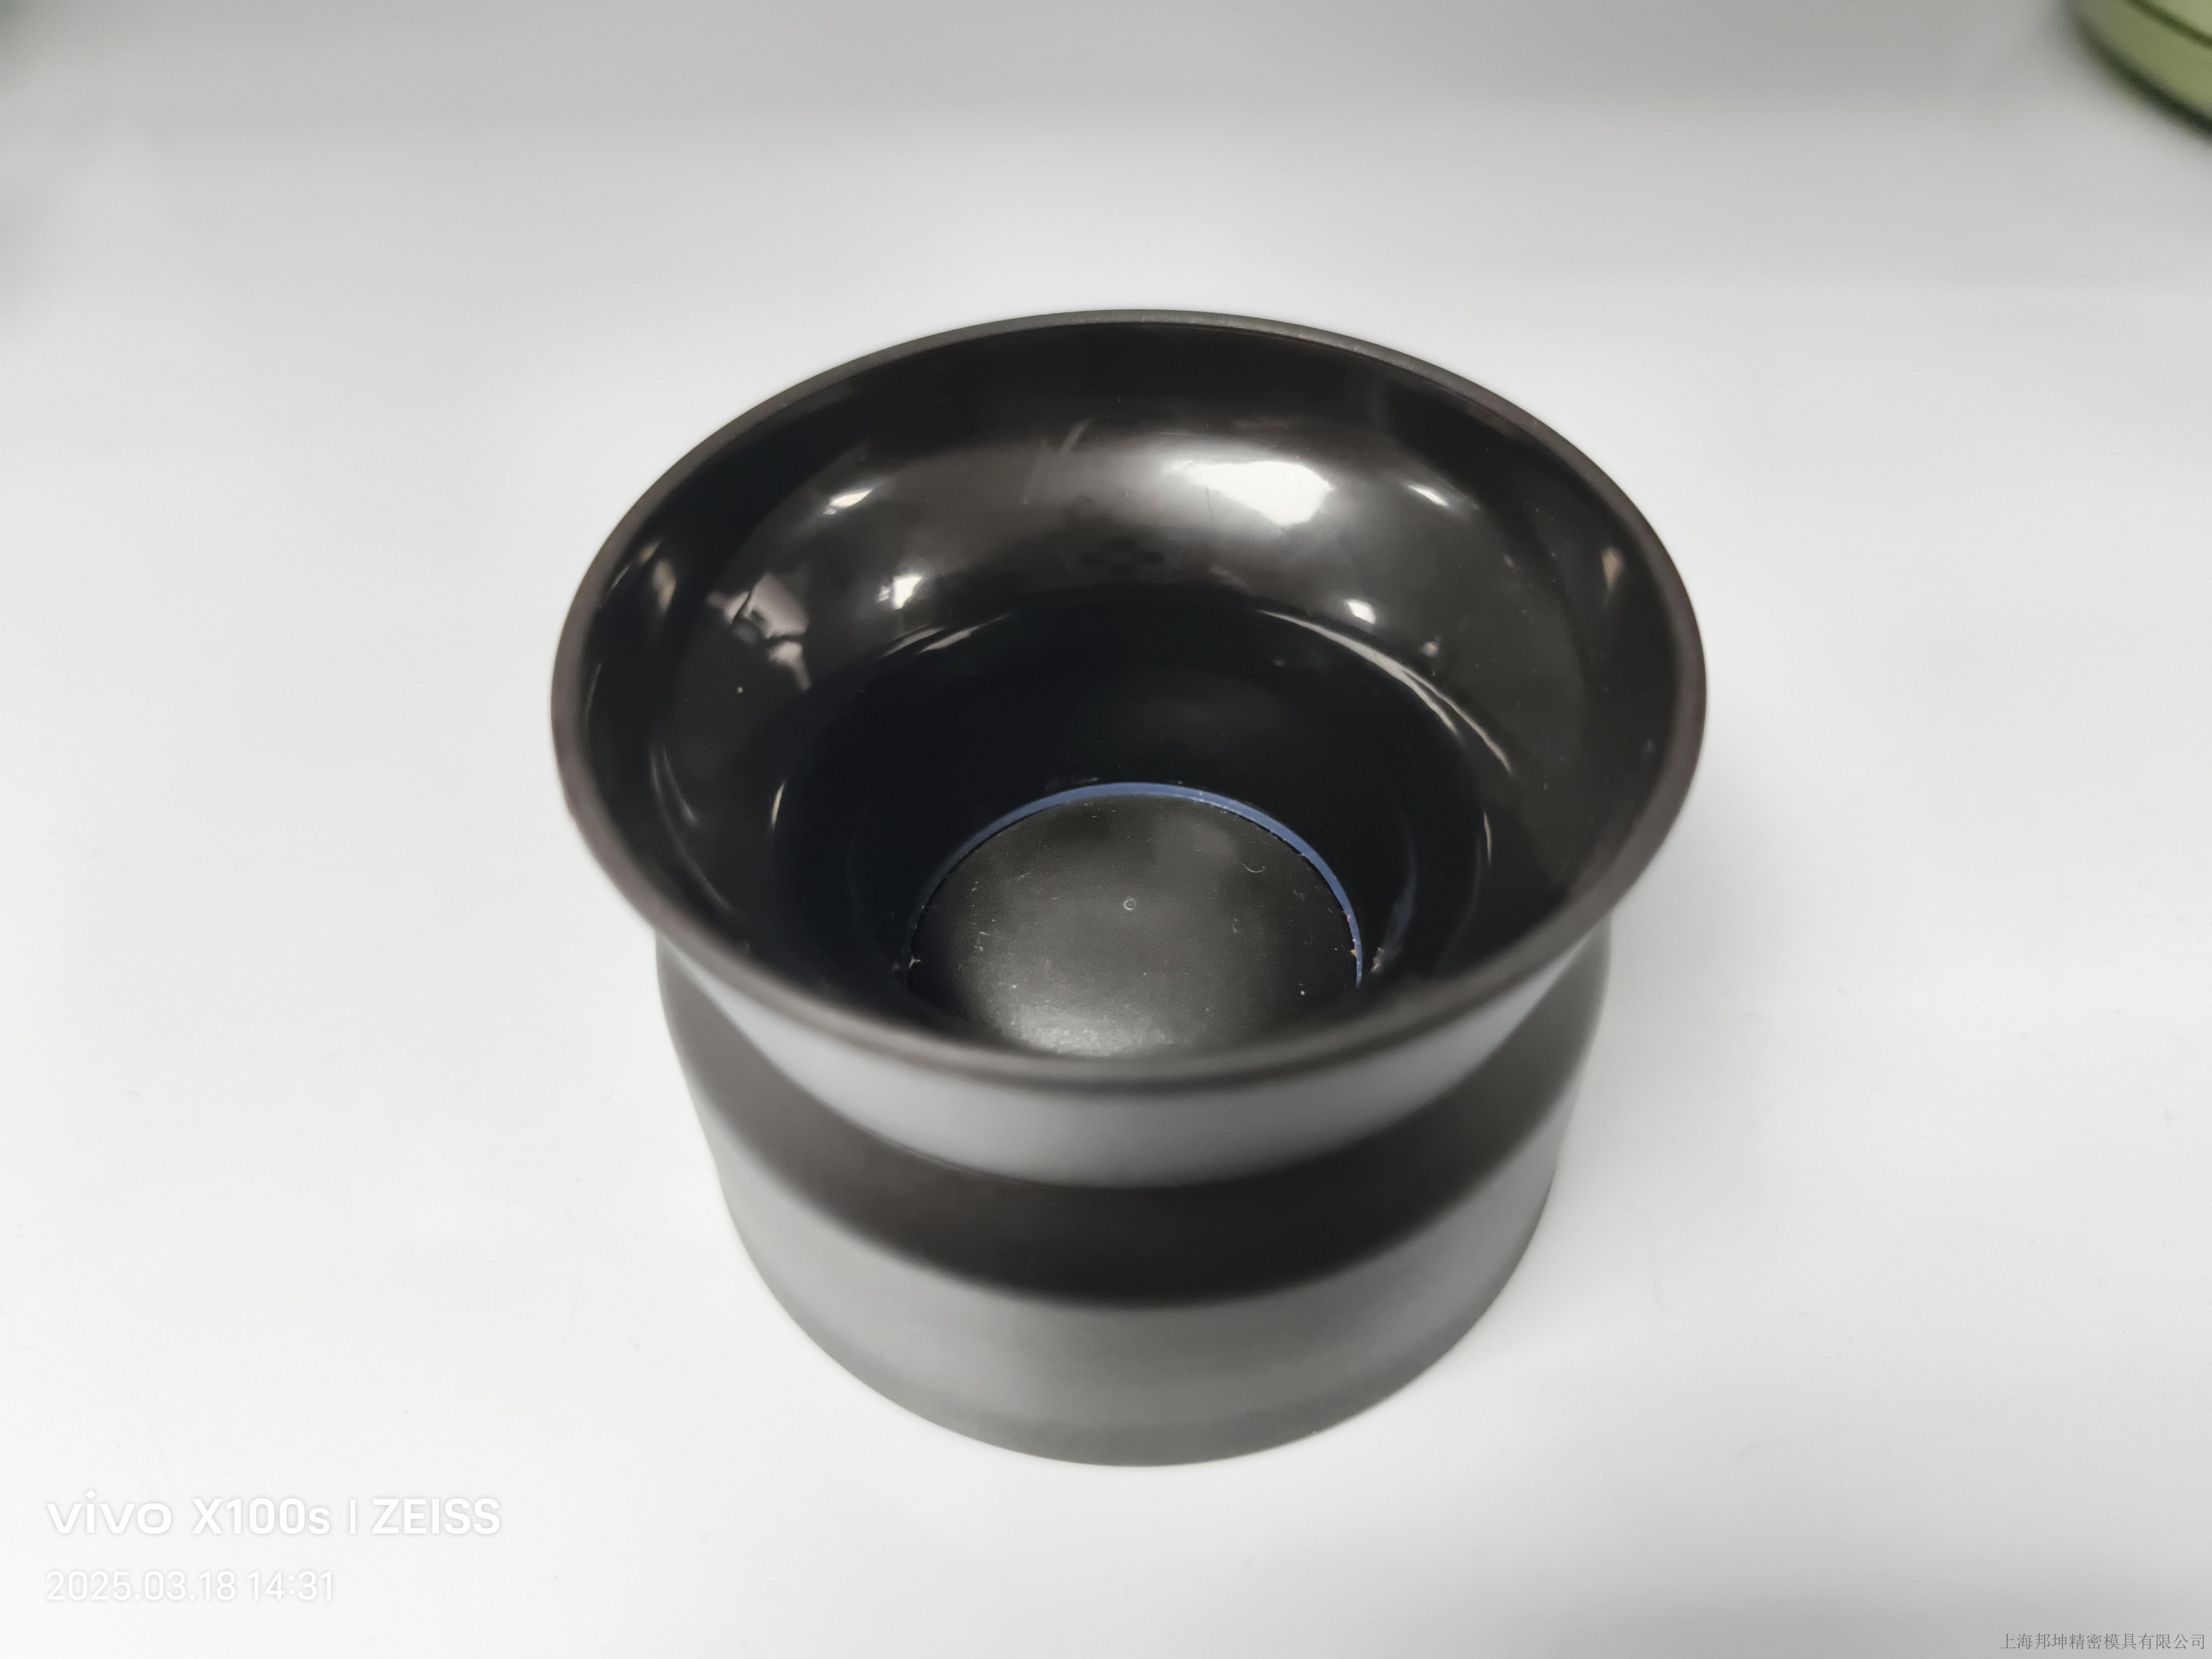
还有批量色泽一致性,这是企业批量采购、定制颜色时很容易踩的坑。如果注塑时料温不稳定、原料批次混杂,甚至掺杂回收料,就很容易出现同批产品色差明显、色泽发乌的问题。邦坤所有产品均采用同一批次全新食品级原料生产,每款产品固化专属注塑参数,30 台注塑设备统一工艺标准,整批产品色泽高度统一;定制颜色采用国际潘通色卡调色,一体注塑上色,肉眼几乎无法分辨色彩差异,完美匹配企业品牌 VI 配色需求。
三、结构性能
塑料杯的使用寿命、密封效果,从来不是只靠材质本身,注塑工艺的优劣,直接决定了产品的结构强度与使用稳定性。
直观可见的是杯口螺纹精度。杯口螺纹是实现密封的重要结构,如果注塑成型时模具定位不准、参数偏移,就会导致螺纹歪扭、公差过大,和杯盖、硅胶密封圈的匹配度大幅下降,出现拧盖卡顿、松动漏水、盖不紧等问题。上海邦坤依托自有模具车间的高精度加工能力,型腔螺纹公差控制在 ±0.05mm 以内,注塑成型的杯口螺纹规整顺滑,与杯盖完美适配,拧紧后倒置摇晃不渗水,日常使用不会出现拧盖不顺、密封漏水的麻烦。
更关键的是材质韧性与抗裂性能。很多人遇到过 “杯子轻轻一摔就裂”“装热水突然开裂” 的情况,这大多不是材质差,而是注塑工艺不合理导致的内应力过大。如果冷却速度太快、保压不足,塑料分子结构会残留大量内应力,成品看似完好,遇到温差变化、轻微磕碰就会开裂。邦坤采用梯度冷却工艺,逐步降温让内应力充分释放,配合合理的保压参数让材质分子结构更致密,成品的韧性大幅提升。常规款 PP 水杯从 1.2 米高度自然跌落至水泥地面,杯身不开裂、不变形,日常使用的抗磕碰能力远超行业平均水平。
除此之外,一体结构的牢固度也依赖注塑工艺。比如杯身手柄、提手,如果采用二次粘接、组装的方式,长期使用容易松动断裂;而邦坤采用一体注塑成型工艺,手柄与杯身使用同一种原料同步注塑成型,衔接处无缝隙、无断点,承重能力强,装满水提握不松动、不断裂,长期使用更耐用。
四、饮水安全
很多消费者有一个误区:只要原料是食品级塑料,成品就一定安全。实际上,注塑工艺是否规范,直接决定了成品的食品安全等级。就算用的是全新食品级原料,如果工艺失控,也可能产生异味、析出有害物质。
一个常见的问题就是材质过热分解产生异味。塑料原料都有固定的加工温度区间,如果注塑时温度控制失衡,超过了材质的耐热上限,塑料就会发生高温降解,产生低分子挥发性物质,表现为杯子打开有刺鼻塑料味,长期使用存在健康隐患。上海邦坤针对每一种原料都设定了精确的加工温度区间,设备全程控温误差不超过 5℃,确保原料充分塑化但不过热分解,成品开袋后只有轻微的原料本身气味,通风 1-2 天即可完全消散,不会残留刺鼻异味。
另一方面,原料纯净度也是安全的关键要点之一。低价劣质水杯异味重、安全无保障,大多是因为生产时掺杂了回收塑料,回收料成分复杂,可能含有不明添加剂与杂质,不符合食品接触标准。邦坤采用全封闭供料系统,所有塑料水杯生产全程使用全新食品级 PP、Tritan 原料,不掺杂任何回收料、水口料,每一批原料都附带原厂检测报告,入厂后还要进行二次抽检,从原料端守住食品安全底线。
同时,洁净的生产环境也至关重要。如果注塑车间灰尘多、模具清洁不到位,杂质混入熔融原料中,就会形成杯身黑点,也可能带来污染风险。邦坤标准化注塑车间执行清洁生产规范,模具定期清洁保养,所有接触食品的部件生产过程全程无污染,成品完全符合《GB 4806.7-2023 食品接触用塑料材料及制品》国家标准,使用更安心。
五、邦坤的注塑质控体系:把每一个参数都落到实处
注塑工艺的稳定,从来不是靠单台好设备,而是靠 “硬件 + 体系” 的双重保障。作为源头工厂,邦坤建立了全流程的注塑质控标准,让每一只出厂的水杯都经过层层把关。
在硬件端,我们拥有 2 个标准化注塑车间、30 台注塑机,配套单独的精密模具车间,所有产品模具自主研发、自主加工、自主维护,模具精度达到微米级,从源头为注塑品质打下基础。
在管理端,我们执行三重质控机制:一是工艺固化,每一款产品都建立专属工艺卡,温度、压力、时长等所有参数全部标准化,不允许员工凭经验随意调整;二是三级巡检,开机换料先做首件全检,合格后方可量产,生产过程中每小时进行一次巡检,抽查尺寸、外观、性能,成品下线后再做全外观与密封性全检;三是批次追溯,每一批产品都记录原料批次、设备、工艺参数、质检记录,出现问题可快速追溯定位。
注塑是藏在产品背后的 “内功”,看不见摸不着,却实实在在决定了一只塑料杯的颜值、耐用度和安全性。作为深耕杯壶行业 20 年的源头工厂,上海邦坤始终相信,真正的品质藏在每一个工艺细节里。未来我们也将持续升级设备、优化工艺,用更精密的注塑技术,为客户带来更安全、更耐用、更具质感的杯壶产品。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询