五金冲压工艺原理 冲压件加工流程与品质管控规范
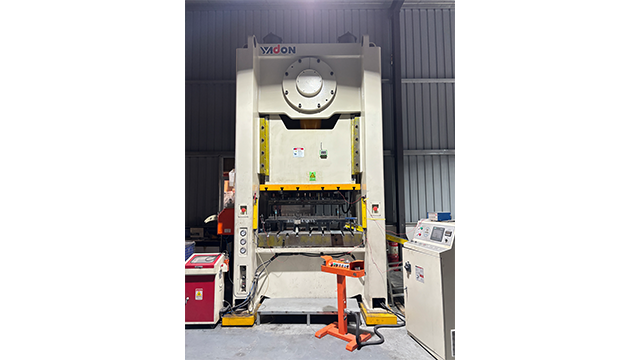
五金冲压是工业金属板材加工的常用工艺,依托冲压设备与配套模具协同作业,通过机械施压的方式,让金属板材产生分离或塑性形变,以此加工出各类规格的冲压件。该工艺加工体系成熟,适配多种金属材质加工,在电子电气、家电设备、汽车配件、机械五金等工业配套场景中应用普遍,是零部件加工的主流方式之一。
完整的冲压工艺包含多道标准化加工工序,主要包括冲裁、冲孔、折弯、拉伸、翻边、整形等基础操作。加工过程中,可根据冲压件的结构造型、尺寸参数灵活组合工序,既能加工结构简单的平板零件,也可成型中空、异形等复杂立体工件。生产选材涵盖冷轧板、镀锌板、不锈钢板、铝合金板、铜合金板等材质,可结合工件受力情况、使用环境、防腐需求合理挑选原材料。
五金冲压的生产模式适配标准化批量加工,模具调试完成后可开展连续化生产。成型后的冲压件板面平整、外形规整,同批次工件尺寸偏差均匀,整体一致性表现稳定,便于后续装配、拼接、组装等二次加工流程。相较于传统切削加工,冲压工艺无需大量去除原材料,板材损耗控制在合理范围,生产流程简洁稳定,适配常态化的零部件配套生产。
为提升冲压件的环境适配能力与使用性能,成型工件一般会进行表面防护处理。行业常用镀锌、电泳、静电喷粉、阳极氧化、钝化、拉丝等工艺,可在工件表层形成均匀防护结构,有效隔绝空气与水汽侵蚀,提升板材防锈、耐磨、耐腐蚀性能,同时优化工件外观质感,适配多种室内外安装场景。
冲压件的成品品质取决于全流程工艺管控,模具配合间隙、设备运行参数、原材料状态、操作规范程度,都会影响工件成型效果。日常生产中,定期检修打磨模具、校准设备参数、规范加工流程,能够有效减少毛刺、开裂、变形、尺寸偏差等常见加工问题,稳定成品产出质量。
冲压件的装配与存放养护同样重要。装配前需检查工件表面,排查划痕、凹陷、毛刺等瑕疵,核对孔位与外形尺寸,保障装配适配度。装配过程保持均匀施力贴合,规避不规范操作引发的板材变形与防护层破损。闲置工件需存放于干燥通风区域,分类隔离摆放,远离腐蚀性物质,减少受潮氧化、磕碰损伤。规范落实冲压工艺细节,做好全流程品质管控,可稳定冲压件品质,满足各类工业五金配套的装配与使用需求。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询