欢迎来到金站网
金站网首页
网站导航
在“双碳”目标与能源成本持续攀升的双重驱动下,工业领域VOCs废气治理与能源利用的协同创新正成为绿色转型的关键突破口。蓄热式热氧化(RTO)技术凭借98%以上的VOCs净化效率与95%的热能回收率,已从单纯的环保设备升级为“治污+供能”一体化的重要枢纽。通过将RTO高温焚烧产生的余热回收并反哺清洗、烘干等用热工序,企业可实现环保达标与成本削减的双赢。
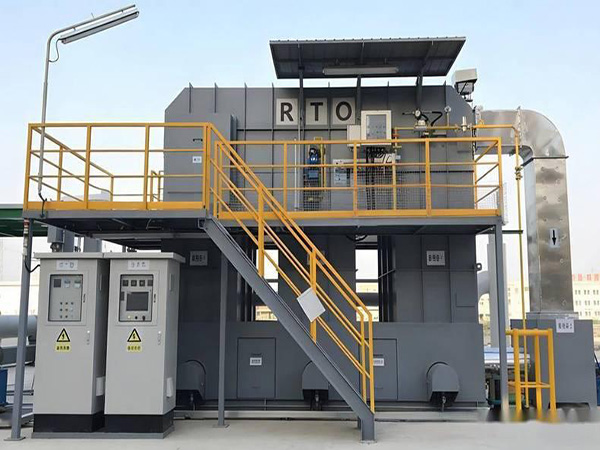
技术原理与突出价值
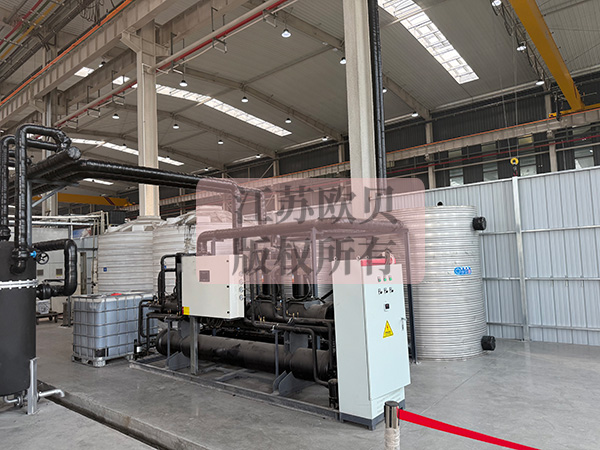
RTO通过陶瓷蓄热体的“蓄热-放热-清扫”循环机制处理有机废气。当废气浓度较高时(如≥1.5g/m³),焚烧产生的烟气温度可达800℃以上。传统模式下这部分热量直接排放造成巨大浪费,而通过加装换热器、余热锅炉等装置,可将烟气余热转化为热水(≤95℃)、热风(100-400℃)或蒸汽。回收后的热能可直接用于清洗槽加热、烘干设备供热、车间供暖等环节,热回收效率普遍达到70%以上。
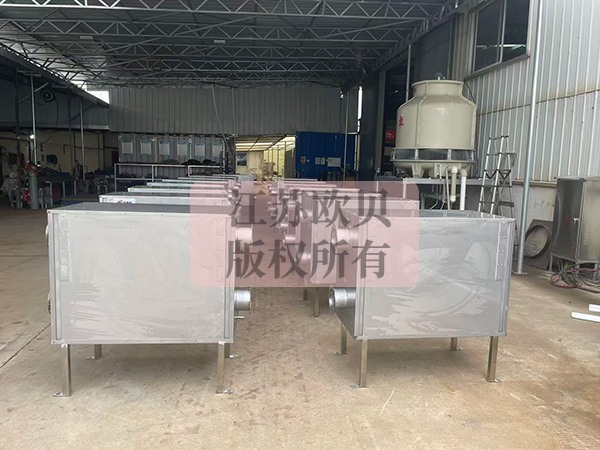
多行业应用实践
光伏行业:硅片清洗需大量高温热水去除表面杂质。某光伏企业将RTO余热用于清洗线,替代原有蒸汽加热系统,年节电量达1360万kWh,减少CO₂排放1.3万吨,清洗效率提升20%。背板、胶膜烘干环节则通过板式换热器将烟气转为100-400℃洁净热风,直接输送至烘干设备。
钢铁与金属加工:衡板包装在RTO设备中增加换热器,将脱盐水从30℃加热至70-80℃,用于酸洗产线冲洗酸槽,不只提高了清洗效果,后续烘干环节电耗降低12.9%。
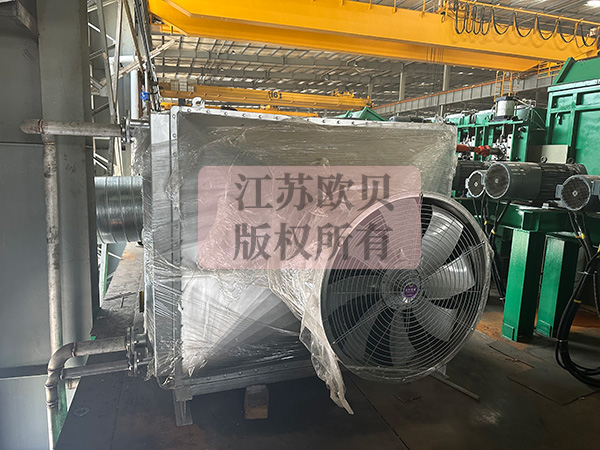
纺织印染:某产业园区建设集中式RTO系统,统一处理20余家企业废气,余热产生的热水与蒸汽满足园区约30%用热需求,运营成本降低近一半,年节省天然气约100万m³。
汽车涂装:华东某车企将RTO排烟(约280℃)用于冬季车间供暖和清洗槽用水预热,年回收热量约8500GJ,节约天然气95万m³,减碳1900吨,投资回收期只1.5年。
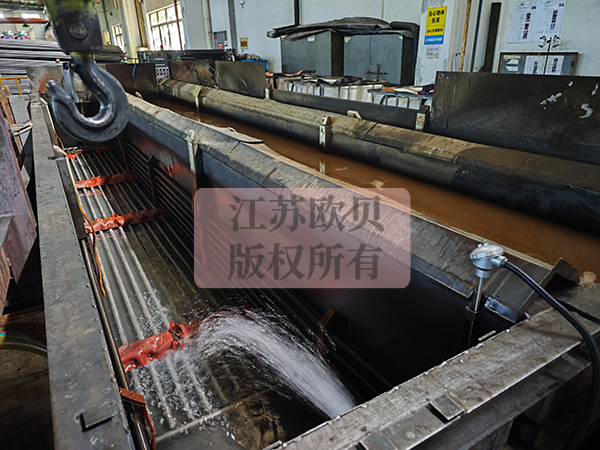
制药与化工:制药企业灭菌、烘干等工序产生大量80-150℃热水或蒸汽冷凝水。某大型药业通过RTO余热锅炉每年回收蒸汽7.2万吨,节约成本约1500万元;传化合成材料新增余热锅炉每天产生饱和蒸汽30吨,年减碳2905吨。
印刷与包装:凹印、复合等工序产生大量有机废气,RTO处理后余热可直接回用于干燥半成品制程,热回收效率可达90%以上。
结语
RTO余热回收技术正在重新定义工业废气治理的价值边界——从单纯的环保投入转变为兼具环境效益与经济效益的战略性投资。无论是光伏硅片清洗、印染织物蒸煮,还是涂装烘干、制药灭菌,RTO余热回收都为清洗与烘干用热系统的节能升级提供了切实可行的技术路径。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

