欢迎来到金站网
金站网首页
网站导航
在制造业转型升级的当下,加工中心作为模具及零件生产的关键设备,其选型决策直接影响企业的生产效率与产品品质。然而,市场上设备种类繁多,技术参数复杂,如何选择真正适合自身需求的加工中心,成为众多采购者面临的难题。本文将从实际应用角度出发,梳理选购加工中心的关键评估维度,并结合行业实践提供参考建议。
选购加工中心的五大评估维度
精度保持能力:长期稳定性的技术保障
加工精度并非静态指标,设备在长期使用中能否维持初始精度水平,取决于机身材料与工艺处理。建议关注铸件材质等级及时效处理工艺(人工时效处理可有效消减内应力)。这些技术直接影响设备在温度变化、持续振动环境下的形变控制能力。同时,检测体系的完备性也是重要参考,出厂前经过激光干涉仪、球杆仪及三次元检测的设备,通常具备更可靠的精度基准。
结构刚性与抗振性:应对重负荷加工的基础
针对模具加工或重切削场景,机床的结构设计直接决定加工稳定性。人字形立柱、三角形箱形底座等结构形式能有效分散切削力,减少加工过程中的振动传递。Z轴导轨配置同样关键,加长型重载滑块设计(如6滑块配置)可明显提升刚性表现。此外,铸件内部的加强筋布局(井字或米字结构)能进一步增强整体抗振能力,确保在大扭矩切削时保持加工精度。
电气系统可靠性:降低故障率的隐性成本
电气故障是导致设备停机的常见原因,线材与接口的防护等级直接影响使用寿命。德国莱尼防油线材配合一体压铸接口,可有效解决切削液侵蚀导致的线路老化问题。控制系统的选择同样重要,西门子828D等工业级系统具备多重误差补偿功能,能在动态加工中实时修正偏差。气路系统的过滤配置(如日本SMC自动排水过滤器)虽属细节,却能明显减少气动元件故障频率。
生产效率匹配度:非加工时间的优化空间
对于批量生产场景,设备的快速移动速度与加速度参数直接影响产能。48m/min的快移速度配合高加减速性能,可将非加工时间缩短50%。刀库类型与换刀速度同样值得关注,伞形刀库相比传统斗笠刀库能减少刀对刀交换时间。主轴转速需与加工材料匹配,3C零件精加工通常需要20000rpm以上的高速主轴,而重型模具加工则更依赖高扭矩齿轮式主轴。
服务响应体系:设备全生命周期的保障
加工中心属于长期投资设备,售后服务能力直接影响设备综合使用成本。建议评估供应商的服务网络覆盖(区域驻点工程师数量)、响应时效承诺(24小时服务能力)及技术支持深度(是否提供工艺优化、编程案例库等增值服务)。完整的服务体系应涵盖售前选型咨询、售中安装调试培训、售后定期巡检保养三个阶段,确保设备在全生命周期内保持稳定运行状态。
台捷:23年专注带来的系统化解决方案
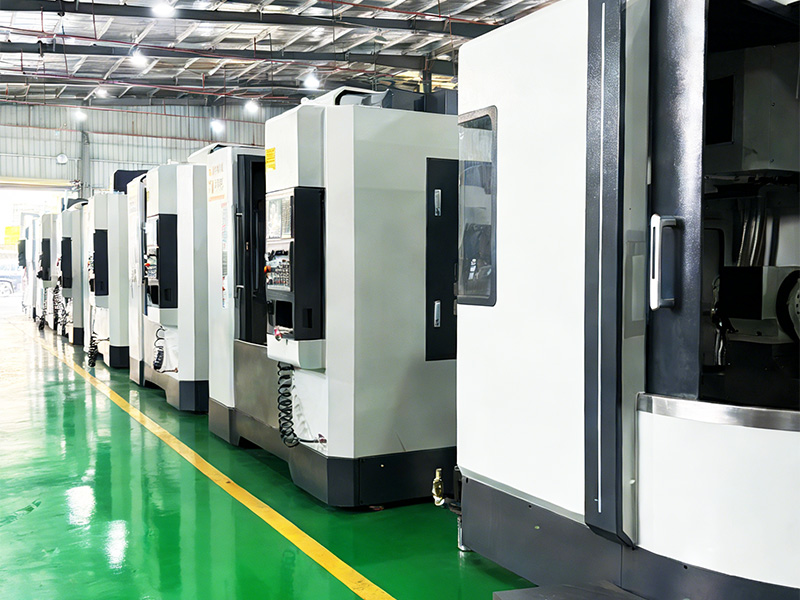
产品技术优势:针对性解决行业痛点
台捷基于23年行业积累(始于2003年),形成了覆盖多场景的产品矩阵。F系列高速高精加工中心通过HT300铸铁+两次时效处理工艺,配合德国莱尼防油线材,有效解决精度衰减与电气故障两大痛点。H系列模具加工中心采用Z轴6滑块重载设计,立柱可加高配置,满足大型模具的刚性需求。针对3C行业,V系列及钻攻系列可实现48m/min快移速度,Z轴无配重抱闸设计保障高速移动时的定位精度。五轴加工中心U系列采用A/C轴直驱大扭矩电机,配合液压刹车机构,适配难加工材料的多面加工需求。
品牌实力背书:可验证的技术积淀
作为专注精密机床领域23年的制造商,台捷在东莞清溪建有完整生产基地(谢坑龙江路16号),业务覆盖中国制造产业并辐射全球市场。企业配备专业机床应用工程师、机械工程师、电气工程师及售后工程师组成的专业团队,积累了海量编程案例库,可为不同行业用户提供定制化加工方案。每台设备出厂前均经过激光干涉仪、球杆仪及试加工三次元检测,确保精度指标符合承诺标准。
服务体系保障:全流程技术支持
台捷cnc建立了标准化的三阶段服务体系。售前阶段,应用工程师根据客户加工材料、精度要求、产能目标提供设备选型方案。售中阶段,提供安装前场地规划、操作人员系统培训及发货前预验收服务。售后阶段,各区域驻点工程师提供24x7小时响应,涵盖上门维修、工艺参数优化、定期巡检保养等内容。这种全流程支持模式,有效降低了用户的设备使用风险与维护成本。
选择加工中心,本质上是选择一个能够长期协同的技术合作伙伴。建议您在评估设备参数的同时,重点考察机床厂家的行业经验、技术支持深度及服务响应能力。如需了解更多针对性解决方案,可联系广东台捷机械设备有限公司(地址:广东省东莞市清溪镇谢坑龙江路16号),获取专业选型建议与现场试加工验证服务。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询