商机详情 -
河北大型制氮机供应商
空压站房的电表持续转动,驱动制氮系统运行的电费构成了氮气成本的主要部分。节能制氮机从吸附塔流道优化与均压时序的精调入手,使每一次升压所消耗的电能尽可能多地转化为有效的气体分离功,而非以泄压排放的形式耗散。智能控制系统根据下游用气量的实时波动自动调节吸附周期深度,在低负荷时段降低空压机运行频率,规避过量产气造成的压缩空气浪费。这种按需匹配的供气逻辑将电力支出从线性增长扭转为与实际用气量紧密耦合的弹性曲线。环保材料的选用与设备回收性设计则延伸了绿色边界,使低碳属性覆盖从制造到退役的全生命周期。东莞市瑞邦公司将高性能低耗能作为产品基线,在东莞虎门制造基地制造PSA及模块式制氮机,结合与国内外技术合作方共同优化的流程参数,为各行业提供从设备层面兑现节能收益的现场制气方案。小型食品制氮机紧凑摆放,即产即充,驱替包装内氧气,有效延长卤味等保鲜期。河北大型制氮机供应商
在催化裂化装置的反应器内,持续通入的高纯度氮气隔绝着活性气体,为催化剂再生和产品干燥打造稳定可控的惰性氛围。分子筛制氮机通过特定吸附材料在压力变化中对氧、氮的差异化捕获,实现连续稳定的氮气输出。其主要优势在于将纯度、流量稳定性与能耗平衡至合理区间,为化工生产中保护气、输送气等环节提供免于频繁干预的可靠源。设备的自动化控制系统实时调节吸附与再生循环,大幅缩减人工操作频次,同时有效抑制了长期运行的能耗漂移。东莞市瑞邦制氮净化设备有限公司基于2008年在东莞虎门设立的制造基地,结合与国内外专业厂家的技术协作,使分子筛制氮设备在吸附剂装填工艺和系统集成度上持续精进,并以华东、华南及台湾的服务网络提供一贯化支持,保障化工用户现场制气的连续性。深圳制氮机厂家历经无数连续运行考验,瑞邦制氮机始终稳定产出高纯氮气,以低故障率累积口碑,赢得市场信赖。
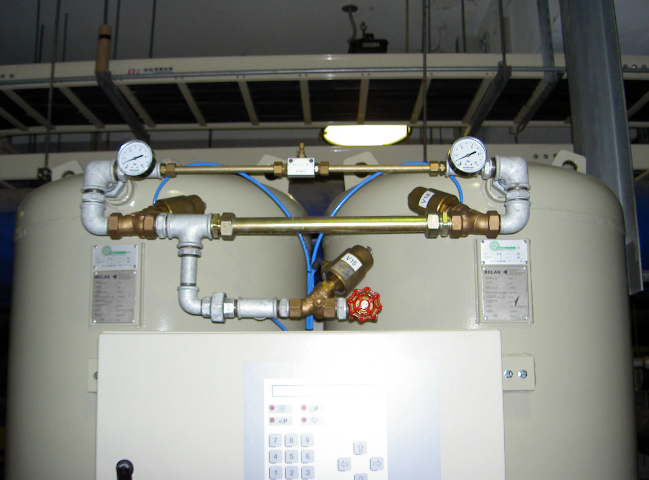
压缩空气进入装有分子筛的吸附塔,压力升高时氧分子被优先吸附于微孔内,氮气则穿过床层被收集;达到饱和后切换至卸压状态,吸附剂将捕获的杂质释放并恢复活性——分子筛制氮机正是依赖这一周期性切换实现连续产气。双塔交替设计使整个流程在常温下完成,无需加热再生,动部件少,日常维护集中在过滤器更换。智能控制器依据下游用气流量变化自动调整吸附与均压时长,低负荷运行阶段保障良好的气体回收效率,有效缩减压缩空气的无用排放量。食品充氮包装、电子气氛保护、化工惰性置换等多个行业均依赖这种按需产气的灵活性,将对外购气源的依赖转化为现场自给的可控产能。东莞市瑞邦公司整合PSA及模块式制氮机、碳载纯化器与模块吸附式吸干机,并通过覆盖华东、华南及台湾的服务据点,提供从设计到维修的一贯化现场制气方案。
食品包装车间的充氮封口线上,高纯氮气以秒级频率注入包装袋,驱替氧气、阻断油脂氧化与微生物滋生,将货架期延长数倍。驱动这流程的PSA制氮机,通过碳分子筛在加压时选择性捕获氧分子、卸压时脱附再生的循环,在常温下连续产出高纯度氮气,无需加热再生,能耗集中在压缩空气环节。智能控制系统根据下游用气量波动自动调节吸附与均压时长,在低负荷时段降低空压机运行频率,避免过量产气造成的能源浪费。这种按需产气的灵活性使化工、冶金、医药等行业的保护气氛供应从外购液氮转变为现场自给的公用工程,用气成本由变量支出转为可预测的设备折旧,长期运营的经济性明显改善。东莞市瑞邦公司整合PSA及模块式制氮机、碳载纯化器等产品线,融合国内外技术合作成果,以覆盖华东、华南及台湾的服务据点提供从设计到维修的一贯化制氮方案。在硫化及充气工序,轮胎制氮机注入氮气,防止内部氧化,直接提高轮胎品质与安全等级。
页岩气井场压裂作业展开时,数十台压裂泵车密集排列,需大量高纯氮气作为压裂液伴注气源以降低液柱压力、辅助返排。大型制氮机采用空分或变压吸附流程,单套装置以持续稳定的产量输出符合工况压力要求的氮气,并与压裂机组联控运行,供气节奏与施工作业同步。在油气开采的完整链条中——钻井气举、管道置换、储罐覆盖——同一套装置同样承担着不可间断的惰性气体职能。设备自动化程度高,运行参数由智能控制系统集中监控,异常状态在触发连锁保护前即被预警,保障连续作业下的安全边界。东莞市瑞邦公司融合国内外专业厂家的技术合作,产品涵盖PSA制氮机、碳载纯化器等,整合设计、制造、安装与维修一贯化服务,依托遍及华东、华南及台湾的服务据点,为能源领域提供可靠便利的现场制气方案。化工制氮机向反应釜持续通入氮气,建立惰性保护层,阻断燃烧链,从而杜绝氧化失控事故。重庆箱式制氮机品牌
在气调包装线上,食品制氮机连续注入高纯氮气,排挤氧气,触发无氧保鲜,从而锁住食材原味与营养。河北大型制氮机供应商
一台制氮设备从投产到退役,总拥有成本由采购价格、运行能耗、维保支出与备件响应时间共同构成。进口设备通常在重要吸附材料与控制系统集成上历经长周期验证,初始购置费用相应较高;国产制氮机依托本土供应链与技术服务网络,在同等性能指标下明显降低了采购门槛。更关键的差异体现在售后响应层面,本土服务团队可在数小时内赶赴现场完成故障排查与配件更换,大幅缩减意外停机引发的产能损耗。这般服务效率,对于持续生产类企业而言,实际价值通常超出设备采购的价差范畴。东莞市瑞邦公司自2008年在东莞虎门建厂以来,融合国内外技术合作成果,产品线覆盖PSA制氮机、碳载纯化器、氢纯化器等,并提供从设计、制造到安装、维修的一贯化服务,服务据点遍及华东、华南及台湾,以本地化响应能力支撑设备全生命周期的稳定运行。河北大型制氮机供应商