商机详情 -
深圳移动式制氮机供应商
一台制氮设备从投产到退役,总拥有成本由采购价格、运行能耗、维保支出与备件响应时间共同构成。进口设备通常在关键吸附材料与控制系统集成上历经长周期验证,初始购置费用相应较高;国产制氮机依托本土供应链与技术服务网络,在同等性能指标下明显降低了采购门槛。更关键的差异在于售后响应——本土服务团队可在数小时内赶赴现场完成故障检测与配件更换,有效缩减意外停机带来的产能损耗。,这种响应速度对连续生产型企业而言,其价值往往超越单机采购差价本身。东莞市瑞邦公司自2008年在东莞虎门建厂以来,融合国内外技术合作成果,产品线覆盖PSA制氮机、碳载纯化器、氢纯化器等,并提供从设计、制造到安装、维修的一贯化服务,服务据点遍及华东、华南及台湾,以本地化响应能力支撑设备全生命周期的稳定运行。变压吸附式制氮机自动完成吸附再生循环,界面简洁,一键启停,极简操作,维护成本低。深圳移动式制氮机供应商
充氮封口机以秒级频率将卤制鸭脖封装入铝箔袋,注入的高纯度氮气瞬时驱替袋内氧气,油脂氧化与需氧菌繁殖被同时阻断,货架期从数天延伸至数月。食品保鲜制氮机基于变压吸附或膜分离单元从环境空气直接提取洁净氮气,即产即用,无需液氮储罐和高压气瓶组。而在实验室气相色谱仪旁,微型制氮机在相当于一台小型冰箱的机箱空间内集成吸附塔与控制阀组,从环境空气直接提取高纯氮气作为载气,即开即用,省去钢瓶更换的繁琐。两者共同指向同一趋势:将氮气从采购品转变为现场自给的公用工程,用气成本从变量支出转为可预测的设备折旧,长周期内经济性明显。东莞市瑞邦公司模块式制氮设备可灵活匹配进口精密过滤与滤心,保证输出气体与食品接触面或分析管路的洁净相容,并依托覆盖华东、华南及台湾的服务网络提供安全便利的现场支持。浙江食品保鲜制氮机销售制氮机在医药行业应用,为药品储存与生产提供无菌氮气环境。
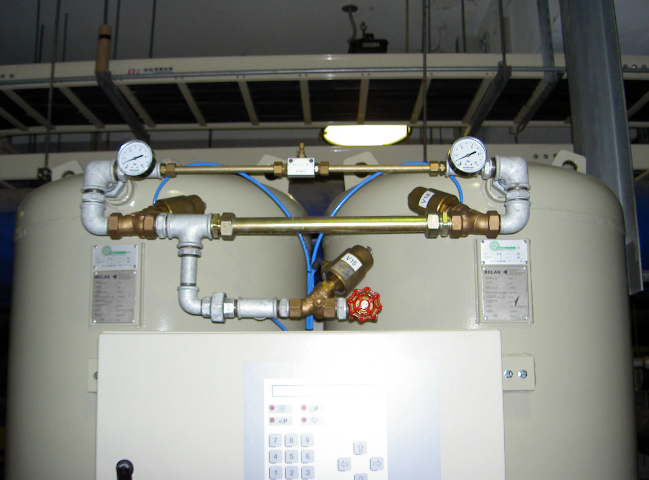
轮胎硫化线上,每小时数十条胎坯依次进入硫化机,模具内的氮气压力曲线须与温度曲线严格同步,任何波动都会映射为胎面缺胶或内部气泡。轮胎制氮机通过变压吸附单元从压缩空气持续提取高纯度氮气,即产即用,压力输出受闭环控制,确保数十台硫化机同时作业时供气管网的压力平稳。设备紧凑的结构可安装于硫化车间管线层,不占用地面操作空间;低噪音与低维护设计使其在全天候运转中几乎不被察觉。长期运行中,稳定的氮气供应将轮胎的硫化均匀性维持在高水平,同时减少因氧化导致的帘线老化,使轮胎的安全性与耐久性从制造环节即得到保障。东莞市瑞邦公司模块式制氮设备可灵活匹配气体增压与精密过滤,以覆盖华东、华南及台湾的服务网络提供一贯化支持。
矿井深处,瓦斯浓度在采掘扰动下悄然攀升至危险临界范围,一套防护型制氮机组在巷道硐室内持续运转,将高纯度氮气注入采空区与隅角,稀释并驱替积聚的甲烷与氧气。这套装置从结构材料到电气元件均遵循严苛的防爆等级,外壳密封与散热设计使其在高湿、多尘、含可燃气体的环境中仍可安全启停和连续运行。变压吸附或膜分离模组在封闭腔体内完成空气分离,产出的氮气通过管路准确送入需要惰性保护的作业面,将氧化自燃与燃爆的风险抑制在萌芽阶段。当矿井突发瓦斯异常时,系统可迅速转入大流量注氮模式,为人员撤离与应急响应争取宝贵时间。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术协作,提供PSA及模块式制氮设备,并以覆盖华东、华南及台湾的服务据点,为煤矿与非煤矿山提供安全、可靠的现场制气方案。碳分子筛制氮机准确调压,驱使碳分子筛高速捕捉氧分子,让纯净氮气顺利富集,整体能耗更低。
钢铁联合企业的高炉群昼夜不息地吞吐铁水,炉缸内连续注入的大量高纯氮气构筑起防止铁水氧化的惰性屏障,一旦供气中断,炉衬寿命与产品质量将面临直接威胁。大型制氮机的选型,正是在用气规模、纯度波动容忍度、连续运行可靠性与全生命周期能耗之间寻找平衡。空分或变压吸附流程决定了产气的纯度上限与单位能耗基线,而智能控制系统则通过实时调节吸附周期与压缩机负载,在低负荷时段自动收敛电耗,避免过量产气造成的持续浪费。流程参数的优化——从吸附塔流道设计到均压时序精调——进一步将每一度电转化为有效的气体分离功。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术合作,整合PSA制氮机、碳载纯化器等产品线,为石油、化工、冶金等大型工业领域提供从设计、制造到安装维修的一贯化制氮服务,其服务据点遍及华东、华南及台湾。工业制氮机以模块化集群布局,即便用气高峰期仍能稳定输出,保障化工、电子等多产线连续生产。广州食品保鲜制氮机使用方法
食品制氮机向包装内准确充入氮气驱替氧气,触发无氧抑制,由此明显延长产品货架期。深圳移动式制氮机供应商
矿业开采的井下环境对设备的要求近乎苛刻——潮湿、粉尘、腐蚀性气体与持续震动共同构成运行挑战,任何故障都可能导致保护气中断,安全风险骤增。矿用制氮机从设计之初即针对这些工况进行强化,防腐蚀壳体与密封结构阻止水汽和粉尘侵入关键部件,变压吸附或膜分离模组在宽温域内保持稳定产出。产出的氮气被持续送入采空区、巷道高冒处和瓦斯抽放管路,通过降低氧浓度抑制遗煤自燃,同时在瓦斯聚集区形成惰性稀释气幕。设备的自动化控制系统对出口纯度、压力与流量进行闭环监测,异常时自动切换备用管路并触发报警,无需人工值守。东莞市瑞邦公司基于品质优良、进程先进的制造体系,提供PSA及模块式制氮设备,并以遍及华东、华南及台湾的服务据点,为矿山现场提供从设计、安装到维修的一贯化支持。深圳移动式制氮机供应商