商机详情 -
矿用制氮机参数
熟食加工车间的充氮封口工位上,卤制产品被逐袋送入包装机,瞬间注入的高纯度氮气驱替袋内氧气,油脂氧化与需氧菌繁殖被同时阻断,货架期从数天延伸至数月。食品保鲜制氮机基于变压吸附或膜分离单元从环境空气直接提取洁净氮气,即产即用,无需液氮储罐和高压气瓶组。紧凑的结构可嵌入包装线体,运行信号由封口机联锁触发,无人值守模式下自动启停,日常维护只涉及过滤器定期更换。智能控制系统对纯度与流量进行闭环监测,确保每一袋产品的保护气氛一致,避免因残氧量波动导致的批次性变质风险。东莞市瑞邦公司模块式制氮设备可灵活匹配进口精密过滤与滤心,保证输出气体与食品接触面的洁净相容,并依托覆盖华东、华南及台湾的服务网络提供安全、便利的现场支持。制氮机高效分离空气,向食品包装线持续输出洁净氮气,形成惰性保护,延长产品货架期。矿用制氮机参数
深海潜水器的耐压舱在数百米水深处承受巨大外压,舱内需精确配比的氮氧混合气来平衡浮力与呼吸代谢。高压制氮机将压缩、净化、吸附分离与终端增压集成为一套承压系统,在额定高压条件下稳定输出高纯度氮气,压力输出曲线受闭环控制,杜绝脉动波动对下游精密阀组的冲击。这种对高压高纯氮气的可控输出同样适用于油气井口的氮气注入作业——将高压氮气压入井筒以驱替地层流体、提高采收率,同时为井场提供防火防爆的惰性屏障。东莞市瑞邦公司制造的高性能低耗能气体增压机可与PSA及模块式制氮机灵活组配,结合其在东莞虎门的制造基地及国内外技术合作资源,为能源与特种装备领域提供从制氮到增压的集成方案,并以华东、华南及台湾的据点实现现场服务。上海食品保鲜制氮机报价从食品充氮包装到激光切割,制氮机以多样技术匹配多行业用氮需求,一机解决。
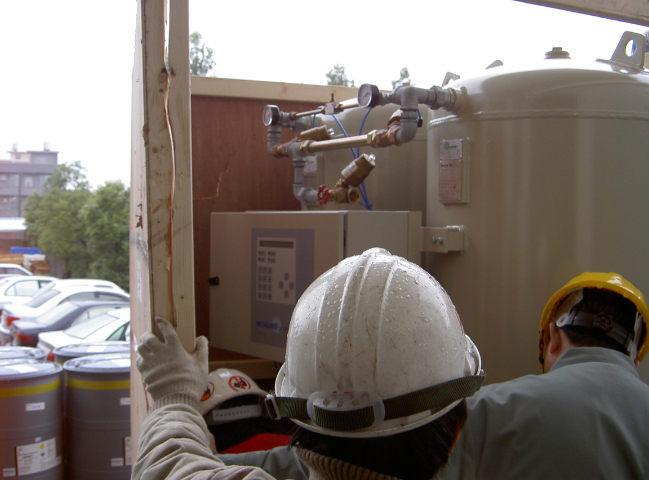
采煤工作面推进的每一米,都伴随着顶板垮落与采空区遗煤氧化自燃的风险,积聚的瓦斯与空气混合后易达到危险浓度。煤矿制氮机基于变压吸附原理,在防护壳体的保护下从井下空气连续提取高纯度氮气,经管路注入采空区与高冒区,将氧浓度稀释至自燃阈值以下,同时在瓦斯聚集区形成惰性气幕,阻断危险状态的形成条件。设备的防腐蚀密封结构与抗冲击设计使其在高湿、多尘、持续震动的巷道中无需频繁维护,远程通信模块将纯度与流量数据实时上传至地面调度室,异常时自动报警并切换备用管路。这种不间断的惰性气体覆盖将燃爆风险从被动扑救扭转为主动预防。东莞市瑞邦公司基于2008年在东莞虎门设立的制造基地,融合与国内外专业厂家的技术协作,提供PSA及模块式制氮设备,并以华东、华南及台湾的服务据点,为煤矿安全生产提供可靠方案。
一台制氮设备从投产到退役,总拥有成本由采购价格、运行能耗、维保支出与备件响应时间共同构成。进口设备通常在重要吸附材料与控制系统集成上历经长周期验证,初始购置费用相应较高;国产制氮机依托本土供应链与技术服务网络,在同等性能指标下明显降低了采购门槛。更关键的差异体现在售后响应层面,本土服务团队可在数小时内赶赴现场完成故障排查与配件更换,大幅缩减意外停机引发的产能损耗。这般服务效率,对于持续生产类企业而言,实际价值通常超出设备采购的价差范畴。东莞市瑞邦公司自2008年在东莞虎门建厂以来,融合国内外技术合作成果,产品线覆盖PSA制氮机、碳载纯化器、氢纯化器等,并提供从设计、制造到安装、维修的一贯化服务,服务据点遍及华东、华南及台湾,以本地化响应能力支撑设备全生命周期的稳定运行。高科制氮机内嵌智能控制系统,实时反馈压力与流量,自动调优吸附节拍,让氮气制备效率明显跃升。
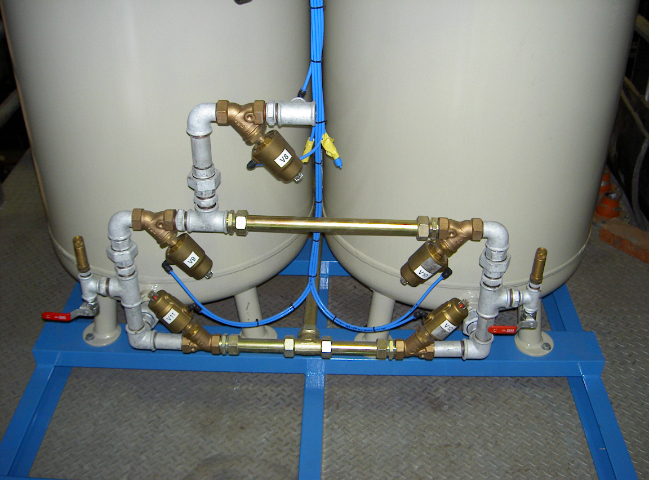
矿井火灾一旦发生,浓烟与有毒气体沿巷道迅速蔓延,人员撤离的窗口期以分钟计。煤矿制氮机在此刻转入大流量注氮模式,将高纯度氮气持续注入火区及邻近巷道,迅速稀释氧气浓度至助燃阈值以下,抑制火势蔓延,同时为被困人员开辟可供呼吸的缓冲空间。这套系统平时处于热备状态,基于变压吸附或膜分离原理从井下空气自给产气,无需依赖地面气源;防爆壳体与自动化控制使其在灾变环境下仍可无人值守运行,通过远程信号接受地面调度室的启停指令。当瓦斯浓度异常升高而尚未达到危险临界值时,系统亦可提前介入注氮稀释,将隐患消灭在萌芽阶段。东莞市瑞邦公司凭借品质优良、进程先进的制造理念,整合PSA制氮机与模块吸附式吸干机等产品,通过覆盖华东、华南及台湾的服务网络,为煤矿提供从设计到维护的一贯化安全保障。在气调包装线上,食品保鲜制氮机快速输出洁净氮气,有效延缓油脂氧化,为鲜货延长展售时间。武汉食品制氮机品牌
轮胎制氮机充入高纯氮气,借助其低渗透特性长效稳定胎压,从而提升行车安全并延缓轮胎老化。矿用制氮机参数
高纯制氮机在半导体行业的重要价值毋庸置疑,但初始购置与长周期维护成本同样构成选型门槛。深冷分离路线以大规模连续产出见长,但设备投资与能耗曲线偏陡;分子筛变压吸附路线则在小流量高纯度场景中展现出更灵活的经济性。真正的挑战在于如何平衡纯度指标、运行稳定性与全生命周期成本——任何一端的偏废都可能转化为良率损失或预算超支。设备的智能诊断与预维护能力可明显压缩非计划停机时间,而服务商的技术响应速度则决定着故障恢复周期。东莞市瑞邦公司自2008年在东莞虎门建厂以来,融合国内外技术合作成果,产品线覆盖PSA制氮机、碳载纯化器及氢纯化器等,提供从设计、制造到安装维修的一贯化服务,以华东、华南及台湾的据点支撑高纯制氮方案的全生命周期运行。矿用制氮机参数