商机详情 -
江苏便捷式平旋盘加工生产
平旋盘的一端装着固定不动的前立柱,在前立柱的垂直导轨上装有主轴箱,它可上下移动,并由悬挂在前立柱空心部分内的对重来平衡,在主轴箱上集中了主轴部件、变速箱、进给箱与操纵机构等部件。切削刀具安装在主轴前端的锥孔里,或装在平旋盘的径向刀架上,在工作过程中,主轴一面旋转,一面沿轴向作进给运动。平旋盘只能旋转,装在它上面的径向刀架可以在垂直于主轴轴线方向的径向作进给运动,平旋盘主轴是空心轴,主轴穿过其中空部分,通过各自的传动链传动,因此可转动,在大部分工作情况下使用主轴加工,只有在用车刀切削端面时才使用平旋盘。平旋盘可以使得主旋转运动与镗刀线性运动之间相配合。江苏便捷式平旋盘加工生产
平旋盘
平旋盘也叫U轴刀具,U轴一般是指平行于机床的X轴的轴,U轴刀具可在U轴方向实时数控变径使得在加工中心等机床上也能完成过去只能由车床完成的加工。数控平旋盘和数控可变径镗头(也称U轴刀具)应用在卧式镗铣床、落地式镗床及带有伸缩轴功能加工中心及各种专机机床上,完成对箱体、结构件及其他复杂零件的变径镗削加工。普遍应用于以下行业:航空航天;阀门制造、液压流体控制;造船及重工设备;能源、石油化工等重大设备制造领域;与普通镗刀不同的是,数控平旋盘和可变径镗头(也称U轴刀具)可在加工过程中实时数控改变切削直径。江苏便捷式平旋盘加工生产数控平旋盘针对自动换刀而设计,可以应用于所有加工中心。

数控平转盘的径向进给方法:定位方法和切割点:定位方法可分为两种类型;一个是内部定位,外部定位是一种定位方法,即在板外增加定位孔作为铣板的定位孔。它的优点是易于管理。如果提前做好规格,一般有15种左右的铣板模板。内部定位是一种常见的方法。所谓内部定位是指选择印刷电路板上的安装孔、插孔或其他非金属孔作为定位孔。孔的相对位置应在对角线上,大直径孔应尽可能选择。另一个是外部定位。定位对于流程设计者来说也非常重要。通常,定位方案应在电路板的初步生产过程中确定。
数控平旋盘和数控可变径镗头(也称U轴刀具)应用在卧式镗铣床、落地式镗床及带有伸缩轴功能加工中心及各种专机机床上,完成对箱体、结构件及其他复杂零件的变径镗削加工。平旋盘也叫U轴刀具,U轴一般是指平行于机床的X轴的轴,U轴刀具可在U轴方向实时数控变径使得在加工中心等机床上也能完成过去只能由车床完成的加工。普遍应用于以下行业:航空航天;阀门制造、液压流体控制;造船及重工设备;能源、石油化工等重大设备制造领域;与普通镗刀不同的是,数控平旋盘和可变径镗头(也称U轴刀具)可在加工过程中实时数控改变切削直径。平旋盘属于种多功能的机床附件,通常用来辅助加工各种复杂表面。
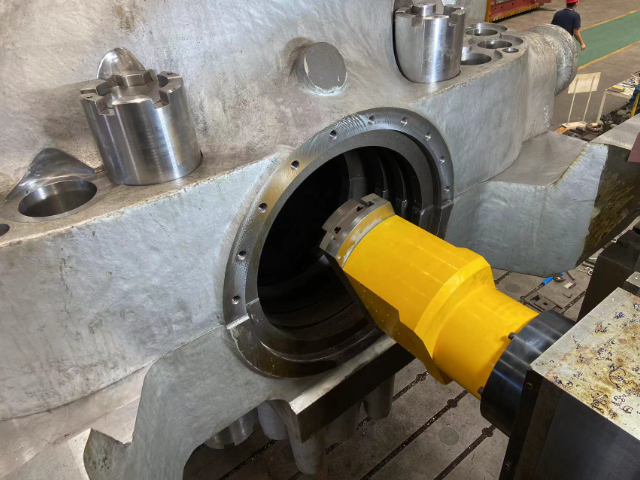
在数控机床上,数控平旋盘属于一种多功能的机床附件,通常用来辅助加工各种复杂表面。传统的平旋盘分为两类,一类为机械式,只能在加工时作单轴径向移动,无法实现与多轴的联动控制;另一类是数控平旋盘,在主切削运动时,平旋盘可实现径向进给,实现复合加工。机械式平旋盘由于适用范围较小,通常在生产中复杂型面的加工不易完成,因此,数控平旋盘正逐步取代机械式。也从初始的数控平旋盘结构复杂、不易维护、传递动力小的缺点上不断改进,具有结构简单、传递动力大、传动链短、成本低的特点数控平旋盘属于一种多功能的机床附件。江苏便捷式平旋盘加工生产
数控平旋盘特点:不需要再购买其他的刀具,节省刀具成本。江苏便捷式平旋盘加工生产
由于大中型数控平旋盘应用于重型机械领域,导轨应该有较大的刚度和承载能力。除此之外,还有滚珠丝杆轴端形式。一只数控平旋盘和数控可变径镗头相当于无数把镗刀的加工能力。数控平旋盘结构复杂、不易维护、传递动力小,它具有结构简单、传递动力大、传动链短、成本低的特点。机械式平旋盘由于适用范围较小,通常在生产中复杂型面的加工不易完成,因此,数控平旋盘正逐步取代机械式。数控平旋盘是一种具有U轴功能的机床附件,可以加工许多复杂型面。江苏便捷式平旋盘加工生产