商机详情 -
便捷式平旋盘定制
数控平旋盘半径方向走刀方法:如果机床具有补偿功能,应注意补偿的方向和使用程序的命令。如果补偿命令使用不当,电路板的尺寸或多或少等于铣刀直径的长度和宽度。定位方法和切割点:定位方法可分为两种类型;一个是内部定位,另一个是外部定位。定位对于流程设计者来说也非常重要。通常,定位方案应在电路板的初步生产过程中确定。外部定位是另一种定位方法,即在板外增加定位孔作为铣板的定位孔。它的优点是易于管理。如果提前做好规格,一般有15种左右的铣板模板。内部定位是一种常见的方法。所谓内部定位是指选择印刷电路板上的安装孔、插孔或其他非金属孔作为定位孔。孔的相对位置应在对角线上,大直径孔应尽可能选择数控平旋盘要求:机床必须具备可编程的控制轴,一般为W轴。便捷式平旋盘定制
平旋盘
随着科学技术的发展,机械加工产品产品范围不断扩大,质量的不断提高,功能的不断强大,传统的数控机床加工范围已经满足不了需求,在普通的数控加工中心上大量的结构、尺寸、形态不同的工件难以实现加工生产,还需要有辅助轴联动如B轴、u轴来实现复合加工。于是,数控平旋盘诞生了。数控平旋盘完全数控,主轴旋转的同时,刀具可以沿径向进行数控控制,可加工过程中实时变径,因此可以对曲面、球面进行精度良好的加工,能加工复杂轮毂孔,如两头小中间大的瓶状腔。由于数控而且只需一次刀具设置,这减少了换刀和辅助操作的时间,提高了加工精度和生产效率复合加工平旋盘价格数控平旋盘是一种新型的工业应用设备。
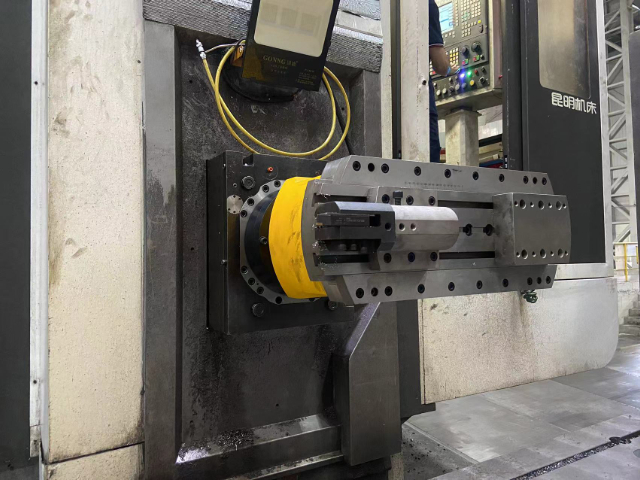
数控镗床平旋盘的一端装着固定不动的前立柱,在前立柱的垂直导轨上装有主轴箱,它可上下移动,并由悬挂在前立柱空心部分内的对重来平衡,在主轴箱上集中了主轴部件、变速箱、进给箱与操纵机构等部件。切削刀具安装在主轴前端的锥孔里,或装在平旋盘的径向刀架上,在工作过程中,主轴一面旋转,一面沿轴向作进给运动。平旋盘只能旋转,装在它上面的径向刀架可以在垂直于主轴轴线方向的径向作进给运动,平旋盘主轴是空心轴,主轴穿过其中空部分,通过各自的传动链传动,因此可独自转动,在大部分工作情况下使用主轴加工,只有在用车刀切削端面时才使用平旋盘。
平旋盘后立柱上的支承架用来夹持装夹在主轴上的主轴杆的末端,它可以随主轴箱同时升降,因而两者的轴心线始终在同一直线上,后立柱可沿床身导轨在主轴轴线方向上调整位置。安装工件的工作台安放在床身中部的导轨上,它有下滑座、上滑座与工作台相对于上滑座可回转。这样,配合主轴箱的垂直移动,工作台的横向、纵向移动和回转,就可加工工件上一系列与轴心线相互平行或垂直的孔。卧式镗床用来加工各种复杂和大型工件,如箱体零件、机体等,是一种全能性很广的机床,除了镗孔外,还可以进行钻、扩、铰孔、车削内外螺纹,用丝锥攻丝,车外圆柱面和端面,用端铣刀与圆柱铣刀铣削平面等多种工作。平旋盘作为镗床的重要部件使得加工具有很大的普遍性。

数控平转盘的径向进给方法:进给方向和补偿方法:当铣刀切入板材时,一个待切削面总是朝向铣刀的切削刃,而另一个面总是朝向铣刀的切削刃。前者加工表面光洁,尺寸精度高。主轴总是顺时针旋转。因此,无论是主轴固定工作台的运动还是工作台固定主轴的运动,数控铣床在铣削印刷电路板的外轮廓时都应该采用逆时针方向。这就是通常所说的反向铣削。然而,当铣削电路板内部的框架或凹槽时,采用正向铣削方法。铣板补偿是指机器在铣板过程中自动设定设定值,使铣刀自动将铣削线的中心偏移铣刀设定直径的一半,即半径距离,以保持铣削形状与程序设定一致。同时,如果机床具有补偿功能,应注意补偿的方向和使用程序的命令。数控平旋盘加工类型:内轮廓直径大于孔口直径的腔体(瓶腔镗)。数控回转平旋盘生产制造
平旋盘是一种多功能的机床附件。便捷式平旋盘定制
平旋盘通过手动或托盘系统与机床主轴连接使用。平旋盘分为中心出水型和不带中心出水型两种,平旋盘中心出水型与机床设备已有的主轴高压出水系统配合,也可以与机床设备外部冷却装置有效结合起来。能有效的降低车削加工时高温产生的局部温度,延长刀具使用寿命。提高零件表面的光洁度、提升零件的品质。提高切削速度、挖掘生产中更大的生产力。平旋盘滚珠丝杠副的支承形式采用一端固定,一端游动的形式。这种形式需要保持螺母与两支承同轴,所以安装工艺较困难,丝杠的轴向刚度和一端固定,一端自由形式相同,压杆的临界转速和稳定性较高,有热膨胀的余地。便捷式平旋盘定制